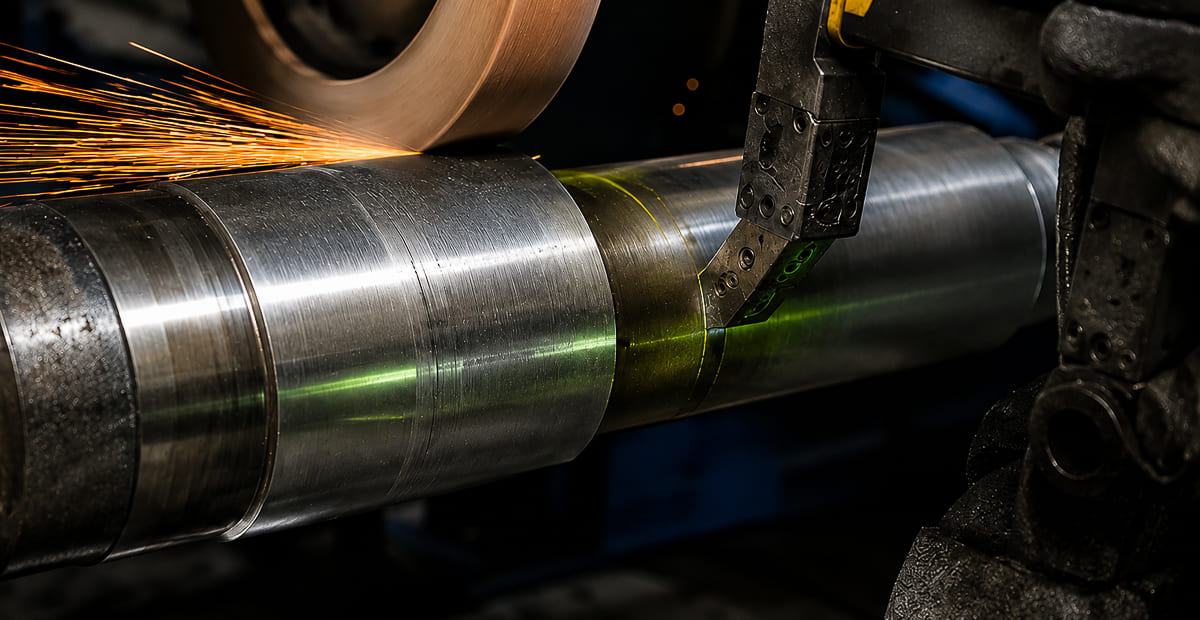
Подбор схемы намагничивания и оборудования для выявления поверхностных и приповерхностных дефектов на шлифованных поверхностях: валах, шестернях, втулках, кольцах, пальцах, осях, шлицевых и других ферромагнитных деталях после финишной обработки.
Магнитопорошковая дефектоскопия после шлифования нужна там, где даже мелкая поверхностная трещина способна привести к разрушению, росту вибрации, отказу узла или скрытому браку на последующих операциях. Для шлифованных деталей МПД особенно полезен после финишной обработки, перед сборкой, перед отгрузкой ответственных партий, после термообработки и после восстановительного ремонта. ГОСТ Р 56512-2015 прямо относит шлифовочные трещины к дефектам, обнаруживаемым магнитопорошковым методом.
Практическая ценность МПД здесь особенно велика, так как шлифовочные дефекты часто имеют малое раскрытие, но уже критичны для ресурса детали. ГОСТ Р 56512-2015 указывает, что при соответствующих условиях магнитопорошковый метод позволяет обнаруживать визуально невидимые и слабо видимые поверхностные дефекты с минимальными размерами порядка 0,001 мм по раскрытию, 0,01 мм по глубине и 0,5 мм по протяженности.
МПД особенно полезен для поиска следующих дефектов:
- шлифовочных трещин;
- закалочных и термических трещин, проявившихся после шлифования;
- поверхностных и приповерхностных трещин;
- дефектов в галтелях, переходных сечениях и у кромок;
- волосовин, закатов и надрывов, вскрытых финишной обработкой.
Шлифовочные трещины — не частный частный случай, а типовой дефект, который ГОСТ Р 56512-2015 относит к зоне применения МПД. Стандарт перечисляет среди обнаруживаемых магнитопорошковым методом шлифовочные, ковочные, штамповочные, закалочные, усталостные, деформационные и травильные трещины, а также флокены, закаты, надрывы, волосовины и расслоения.
Выбор метода намагничивания
После шлифования дефекты могут быть ориентированы по-разному: вдоль оси детали, поперек оси, по окружности, в переходной зоне или у кромки. Поэтому одна и та же схема поля не подходит для всей номенклатуры. Выбирать схему намагничивания необходимо (ГОСТ Р 56512-2015) по геометрии объекта, его размерам, материалу и ориентации ожидаемых дефектов. Наиболее благоприятное условие — когда магнитное поле направлено перпендикулярно дефекту. Если направление дефекта неизвестно, рекомендуются два взаимно перпендикулярных или три направления либо комбинированное намагничивание.
Для деталей после шлифования это особенно актуально, потому что одна партия может включать и валы, и втулки, и зубчатые элементы, и кольцевые детали, а для каждой из них оптимальная схема поля будет своей. Поэтому важен не выбор дефектоскопа, а подбор метода и оборудования под тип детали и ожидаемый дефект.
Продольное или полюсное намагничивание
Продольное (полюсное) намагничивание выполняют (ГОСТ Р 56512-2015, п.12.8) с помощью соленоидов, обмоток гибким кабелем, электромагнитов или устройств на постоянных магнитах. При таком способе преимущественно обнаруживаются дефекты поперечной ориентации, а выявление продольных дефектов не гарантируется. Для деталей после шлифования это один из базовых методов, потому что шлифовочные трещины часто имеют поперечную или кольцевую ориентацию относительно оси детали.
Когда выбирать этот метод:
- для поперечных и кольцевых дефектов;
- для шлифованных валов, осей, пальцев, втулок;
- для серийного контроля деталей, которые можно разместить в катушке;
- когда важна повторяемость режима и стабильность поля.
Циркулярное намагничивание
При циркулярном намагничивании магнитный поток проходит внутри материала объекта. Поле создается пропусканием тока по всей детали, по её части или по центральному проводнику. При такой схеме преимущественно обнаруживаются дефекты продольной ориентации, а также радиально направленные дефекты на торцах. Для деталей после шлифования этот метод логичен там, где необходимо выявлять продольные трещины на цилиндрической поверхности.
Когда выбирать этот метод:
- для продольных трещин;
- для цилиндрических деталей;
- для полых деталей со сквозным отверстием при использовании центрального проводника.
Комбинированное намагничивание
Если после шлифования заранее неизвестно направление возможных дефектов, наиболее надежный вариант — два направления поля либо комбинированное намагничивание. Допускается комбинированное намагничивание в виде наложение двух или более разнонаправленных магнитных полей (ГОСТ Р 56512-2015). Для ответственных шлифованных деталей это часто лучший путь, потому что позволяет покрыть контролем и продольные, и поперечные дефекты.
Какое оборудование выбирать для контроля деталей после шлифования
Катушки и соленоиды
Для серийного контроля деталей после шлифования катушки и соленоиды являются одним из наиболее рациональных решений. ГОСТ Р 53700-2009 требует, чтобы поставщик указывал для стационарных средств намагничивания: число витков, максимальное количество ампер-витков, длину катушки, размеры окна и напряженность поля в центре катушки. Минимальные требования для стационарных средств: длительность подачи тока не менее 5 секунд и тангенциальная составляющая напряженности поля не менее 2 кА/м. Это делает катушки особенно удобными для воспроизводимого контроля шлифованных серийных деталей.
Когда выбирать катушку:
- детали серийные и однотипные;
- требуется высокая повторяемость;
- объект можно разместить в рабочей зоне;
- ожидаемые поперечные и кольцевые дефекты.
Генераторы тока и контактные схемы
Если после шлифования нужен циркулярный режим, используют генераторы тока и соответствующие контактные схемы. ГОСТ Р 53700-2009 требует для генераторов указывать напряжение холостого хода, ток короткого замыкания, номинальный ток, рабочий цикл, форму кривой тока и другие параметры. Номинальный ток определяется как максимальный ток при длительности подачи 5 секунд, если не установлено иное. Для цилиндрических деталей после шлифования это важный тип оборудования, когда ищут продольные дефекты.
Когда выбирать токовые схемы:
- нужен циркулярный режим;
- требуется поиск продольных дефектов;
- кольцевая деталь;
- нужна схема с центральным проводником или контактная схема на части детали.
Гибкий кабель
Является отдельным типом оборудования для локального продольного и циркулярного намагничивания (ГОСТ Р 53700-2009). Поставщик должен указывать тип кабеля, длину, диаметр, материал кабеля и изоляции, допустимый ток и минимальный радиус изгиба. Минимальные требования: длительность пропускания тока не менее 5 секунд, температура поверхности не более 40 °С, стойкость не менее чем к 1000 изгибам до минимального радиуса. Для крупных или неудобных после шлифования деталей кабель полезен как универсальное решение под локальные зоны.
Ярмовые электромагниты
Для полного серийного контроля после шлифования обычно не является основным решением, но оно полезно для локального контроля отдельных зон: галтелей, торцов, переходных сечений, мест шлифования после ремонта. Для портативных электромагнитов ГОСТ Р 53700-2009 задает минимальные требования: длительность включения не менее 5 секунд, температура рукоятки не более 40 °С, тангенциальная составляющая напряженности поля при максимальном расстоянии между полюсами — не менее 2 кА/м, подъемная сила — не менее 44 Н.
Когда выбирать ярмо:
- для локального контроля отдельных зон;
- для выборочной проверки;
- для ремонта и восстановительных работ;
- когда нужен быстрый контроль участка, а не всей детали.
Постоянные магниты
ГОСТ Р 56512-2015 допускает устройства на постоянных магнитах как средство продольного намагничивания и локального контроля, а ГОСТ Р 53700-2009 указывает, что электромагниты постоянного тока и устройства на постоянных магнитах должны применяться по согласованию с задачей. Для деталей после шлифования это обычно специальное решение: локальный контроль, полевые условия, ограниченный доступ, автономная работа.
Таблица: методы и оборудование для деталей после шлифования
| Задача | Предпочтительный метод | Оборудование | Практический комментарий |
|---|---|---|---|
| Поиск шлифовочных трещин поперечной или кольцевой ориентации | Продольное намагничивание | Катушка, соленоид, кабель, электромагнит | Один из самых логичных вариантов для типовых шлифованных деталей |
| Поиск продольных трещин | Циркулярное намагничивание | Генератор тока, токовая схема, центральный проводник | Рационально для цилиндрических и полых деталей |
| Поточный контроль однотипных деталей | Продольное поле / стационарная схема | Катушка, стационарный дефектоскоп | Наиболее удобно для ОТК и серийного производства |
| Локальный контроль отдельных зон | Полюсное локальное | Ярмо, постоянный магнит | Удобно для галтелей, торцов, переходных участков, мест ремонта |
| Неизвестная ориентация дефекта | Два направления/ комбинированный контроль | Сочетание циркулярной и продольной схемы | Наиболее надежный вариант для ответственных деталей |
| Крупные или неудобные детали | Локальное продольное / комбинированное | Гибкий кабель, ярмо, локальные схемы | Позволяет адаптировать поле под реальную геометрию объекта |
Магнитопорошковый контроль особенно целесообразно проводить:
- сразу после шлифования;
- после термообработки;
- перед передачей в сборку;
- при входном контроле ответственных партий;
- после восстановительного ремонта;
- при подозрении на шлифовочные, термические и усталостные трещины.
Подходящее оборудование
- дефектоскоп НЕВА-ПЭМ-1;
- электромагнит НЕВА-СМН-60;
- дополнительные позиции представлены в разделе расходные материалы для МПД.
Часто задаваемые вопросы
Какие дефекты после шлифования лучше всего выявляет МПД?
Когда лучше использовать катушку?
Когда нужен циркулярный режим намагничивания?
Когда подходит токовая схема?
Когда подойдет ярмо?
Можно ли использовать постоянные магниты?
Что делать, если неизвестно направление дефекта?
Нужно подобрать схему магнитопорошкового контроля для деталей после шлифования?
Поможем выбрать метод намагничивания под геометрию детали, тип ожидаемого дефекта и формат контроля: поточный участок, ОТК, выборочная проверка партии или локальный контроль ответственной зоны.