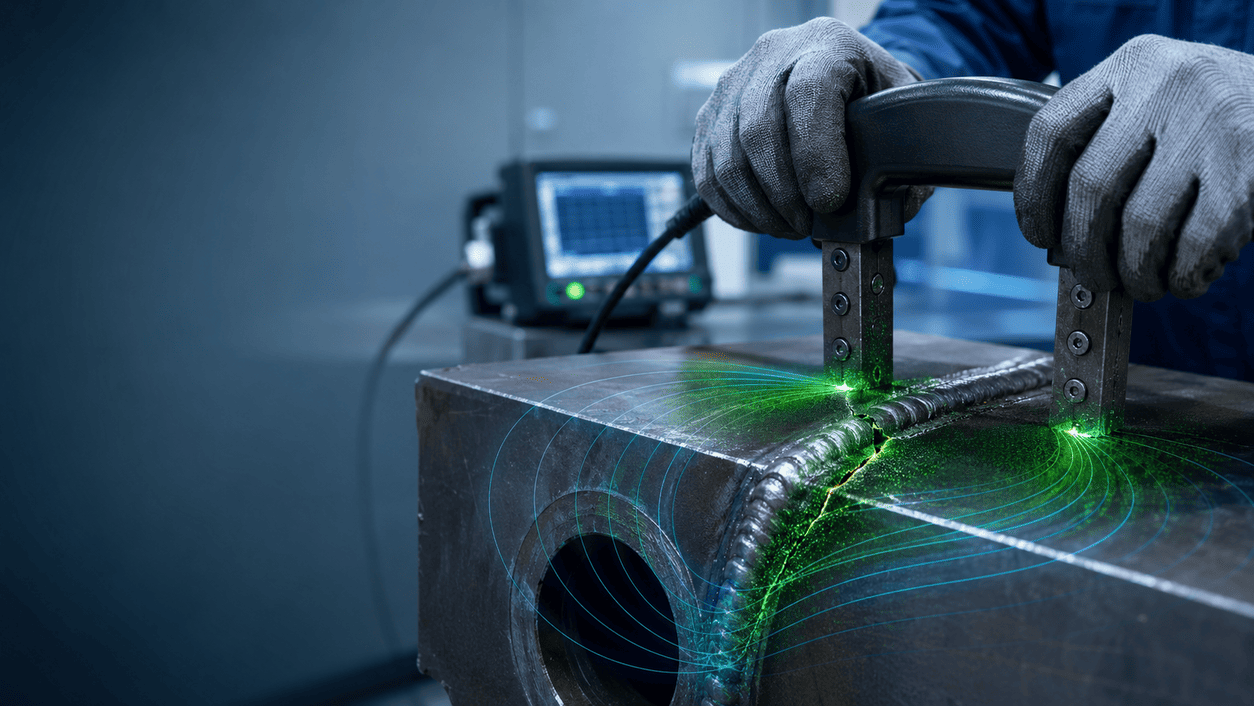
Магнитопорошковый контроль сварных соединений (ГОСТ ISO 17638-2018) — один из базовых методов поверхностного неразрушающего контроля для ферромагнитных материалов. Его задача — обнаружение дефектов на наружной поверхности сварного шва и в зоне термического влияния. Важное уточнение: МПД сварных швов применяется ни как “универсальная проверка всей толщины соединения”, а высокочувствительный метод контроля поверхностных и близких к поверхности несплошностей.
Условия и методы контроля сварных швов представлены в четырех нормативных документах.
- ГОСТ ISO 17638-2018 задает правила именно для сварных соединений.
- ГОСТ Р ИСО 9934-1-2011 определяет общие требования магнитопорошкового метода.
- ГОСТ Р 56512-2015 описывает типовые технологические процессы, виды намагничивания, выбор тока, подготовку поверхности и примеры контроля швов.
- ГОСТ Р 53700-2009 задает требования к оборудованию: ярмам, генераторам тока, намагничивающим средствам, гибким кабелям и электроконтактам.
Что именно ищут при МПД сварных швов
По ГОСТ ISO 17638-2018 магнитопорошковая дефектоскопия сварных швов и ЗТВ предназначена прежде всего для выявления поверхностных и слегка подповерхностных линейных несплошностей, а конкретно:
- продольных трещин;
- поперечных трещин;
- трещин в носке шва;
- трещин в корне шва;
- трещин в зоне термического влияния;
- несплавлений, если они открыты на поверхность;
- непроваров, если они имеют поверхностный выход;
- нахлестов/наплывов с несплошностью по границе;
- поверхностной и линейной пористости;
- близких к поверхности включений и расслоений.
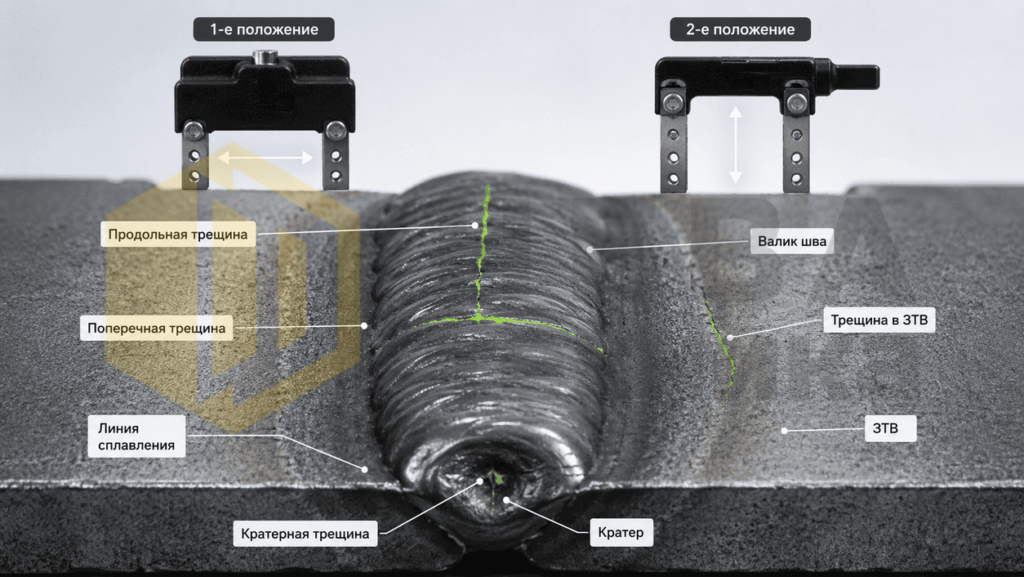
Сам стандарт прямо охватывает поверхностные дефекты сварного шва и ЗТВ и иллюстрирует продольные и поперечные трещины. Более детальная номенклатура дефектов обычно берется из стандартов на качество и классификацию сварных соединений, прежде всего ISO 5817 и ISO 6520-1.
Ниже представлен практический перечень дефектов, которые магнитопорошковый контроль может выявлять, если они выходят на поверхность или находятся очень близко к ней.
1. Трещины в металле шва
Это основной класс дефектов для МПД. Сам стандарт в иллюстрациях прямо оперирует продольными и поперечными трещинами, а в практических руководствах по сварным швам дополнительно выделяют:
- продольные трещины в металле шва;
- поперечные трещины;
- трещины в корне шва;
- трещины по кратеру;
- трещины по ослабленным участкам валика.
Для поверхностного контроля сварных швов именно трещины считаются наиболее типичной целью МПД.
2. Трещины в зоне термического влияния
ГОСТ ISO 17638-2018 прямо включает зоны термического влияния в область применения метода. Это значит, что МПД предназначен не только для валика шва, но и для прилегающего металла, где возможны:
- трещины по линии сплавления;
- трещины у перехода шва в основной металл;
- трещины в корне ЗТВ;
- замедленные холодные трещины в ЗТВ, в том числе в области носка шва.
3. Несплавления, если они выходят на поверхность
Сам ГОСТ ISO 17638-2018 не приводит «несплавление» в область применения, он предназначен для поверхностных дефектов. А стандарт ISO 5817 относит «несплавление» к сварочным несовершенствам:
- несплавление по боковой стенке;
- несплавление между проходами;
- несплавление в корне.
Если такие дефекты открыты на поверхности шва или расположены очень близко к поверхности, МПД их выявляет как линейные дефекты. Это подтверждается и реальной практикой.
4. Непровары и неполное проплавление, если есть поверхностный выход
Стандарт ISO 5817 отдельно выделяет неполное проплавление корневого шва. Для МПД такие дефекты обнаружимы только при условии если они имеют выход на поверхность либо создают достаточное поле рассеяния в приповерхностной зоне. Если дефект расположен глубоко и не связан с наружной поверхностью, это уже не типовая задача для ГОСТ ISO 17638-2018, потому что его область применения ограничена именно наружной поверхностью шва и ЗТВ.
5. Наплывы и нахлесты
В ISO 5817 отдельное указан вид дефекта шва — нахлест / наплыв. В реальной практике МПД такие дефекты дают индикацию, если под наплывом или по его границе есть нарушение сплавления или острый поверхностный переход.
6. Поры и пористость, если они выходят на поверхность
Здесь важно различать внутреннюю и поверхностную пористость. ГОСТ ISO 17638-2018 ориентирован на наружную поверхность, поэтому МПД пригоден прежде всего для:
- поверхностных пор;
- линейной пористости, если она выходит на поверхность;
- скоплений пор у поверхности.
Стандарт ISO 5817 перечисляет газовые поры, равномерно распределенная пористость, а в практическом руководстве по поверхностному контролю сварных швов прямо сказано, что MT обычно применяют для выявления surface-breaking cracks and porosity. В экспериментальной работе по МПД сварных соединений были зафиксированы индикации от porosity. Но чисто внутреннюю объемную пористость без выхода к поверхности этим стандартом надежно не ищут.
7. Неметаллические включения и расслоения
Для сварных швов и околошовной зоны МПД может показать следующие дефекты только если они близки к поверхности:
- неметаллические включения, если они открыты на поверхности или находятся очень близко к ней;
- расслоения основного металла, если они выходят в корень шва, ЗТВ или в зону подготовки кромок.
Что не выявляется при помощи МПД
Стандарт ГОСТ ISO 17638-2018 прямо ограничивает область применения наружной поверхностью шва и ЗТВ. Поэтому как основную цель этим методом не рассматривают:
- глубоко внутренние шлаковые включения;
- внутреннюю объемную пористость без выхода на поверхность;
- внутреннее несплавление, не связанное с поверхностью;
- внутренние непровары без поверхностного проявления.
Такие дефекты обычно относятся к задачам УЗК или радиографии, а для МПД по данному стандарту остаются только в той части, где они создают индикацию на поверхности или в приповерхностном слое. Кроме того, руководство по поверхностному контролю предупреждает, что резкие изменения геометрии и изменение магнитной проницаемости в ЗТВ могут давать ложные индикации, которые можно принять за дефект.
С практической точки зрения МПД швов особенно полезен после сварки, после ремонта, после локальной термообработки, перед сдачей ответственных конструкций и при диагностике эксплуатационных трещин. Но инженер должен помнить ограничение метода: если задача — поиск объемных внутренних дефектов по всему сечению, одного МПД недостаточно. Он хорошо работает именно там, где критичны поверхностные и приповерхностные повреждения.
Дефекты сварных швов и ЗТВ выявляемые при МПД
| Дефект / несплошность | Где расположен | Выявляется ли МПД | Комментарий |
|---|---|---|---|
| Продольные трещины | Металл шва, ЗТВ, носок шва | Да | Один из основных объектов МПД. Для надежного выявления поле должно пересекать трещину поперек. |
| Поперечные трещины | Металл шва, ЗТВ | Да | Также типовая цель МПД. Для их уверенного обнаружения обычно требуется второе направление намагничивания. |
| Трещины в носке шва (toe cracks) | Переход шва в основной металл, ЗТВ | Да | Один из наиболее practically важных дефектов для МПД на сварных соединениях. |
| Трещины в корне шва | Корень сварного соединения | Да, если есть доступ и выход к поверхности | Метод работает по наружной поверхности; если корень недоступен или дефект глубоко внутри, нужны другие методы. |
| Трещины в зоне термического влияния | ЗТВ рядом со швом | Да | ГОСТ ISO 17638-2018 прямо включает ЗТВ в область применения метода. |
| Несплавление по боковой стенке | Между металлом шва и основным металлом | Да, если выходит на поверхность | Как линейная поверхностная несплошность хорошо выявляется МПД. Внутреннее несплавление без выхода к поверхности — уже не типовая задача метода. |
| Несплавление между проходами | Между слоями шва | Да, если поверхностное или приповерхностное | При глубоком внутреннем расположении надежность МПД резко падает. |
| Несплавление в корне | Корень шва | Да, если имеет поверхностный выход | Если корневой дефект закрыт металлом и не связан с поверхностью, МПД не является основным методом. |
| Неполное проплавление / непровар | Корень, ось соединения | Ограниченно | Выявляется только при выходе на поверхность или в очень малой глубине от поверхности. Глубокий внутренний непровар — зона УЗК или радиографии. |
| Нахлест / наплыв с несплошностью по границе | Кромка валика, переход к основному металлу | Да | Сам геометрический наплыв может давать и ложные индикации, поэтому нужна внимательная интерпретация. |
| Поверхностная пористость | На поверхности шва | Да | Особенно уверенно выявляется открытая пористость и линейная поверхностная пористость. |
| Линейная пористость | По линии шва, у поверхности | Да | Может давать цепочку индикаций; важно отличать от линейных трещин и ложных показаний на грубой поверхности. |
| Неметаллические включения | У поверхности шва или ЗТВ | Ограниченно | Выявляются, если расположены на поверхности или очень близко к ней. Внутренние включения — не основная задача МПД. |
| Расслоения основного металла | Основной металл рядом со швом, кромки, корень | Да, если выходят к поверхности | Особенно актуально у проката и толстолистовых деталей рядом с подготовкой кромок. |
Базовые требования к контролю сварных соединений
Для швов ГОСТ ISO 17638-2018 вводит несколько принципиальных требований, которые отличают МПД сварных соединений.
- Во-первых, контроль и оценку результатов должны выполнять подготовленные операторы.
- Во-вторых, контролируемые участки должны быть сухими, если не используются специальные средства для работы с влажной поверхностью
- В-третьих, для гарантированного выявления дефектов по всем направлениям сварное соединение следует намагничивать в двух направлениях, приблизительно перпендикулярных друг другу, с максимальным отклонением от перпендикулярности 30°. Контроль только в одном направлении стандартом не рекомендуется, хотя и допускается, если это специально оговорено в документации.
Для подготовки поверхности швов полезно дополнительно опираться на ГОСТ Р 56512-2015 п.11.11, в нем указано, что перед контролем очищают от грязи, шлака и других загрязнений сам сварной шов, а также околошовные зоны основного металла шириной, равной ширине шва, но не менее 20 мм с каждой стороны. В п. 11.12 тот же стандарт рекомендует на темной поверхности использовать люминесцентный или цветной порошок, а если применяют черный магнитный порошок — наносить контрастное покрытие толщиной не более 20 мкм.
Для МПД сварных соединений выбор метода намагничивания критичен. ГОСТ Р 56512-2015 п.12.2 перечисляет основные виды намагничивания: циркулярное, продольное (полюсное), индукционное циркулярное, комбинированное, во вращающемся магнитном поле и способом магнитного контакта.
В п.12.3 тот же стандарт требует выбирать вид, способ и схему намагничивания по геометрии объекта, размерам, материалу, толщине немагнитного покрытия и ориентации ожидаемых дефектов. Оптимальное условие — когда направление поля перпендикулярно направлению ожидаемого дефекта.
По ГОСТ ISO 17638-2018 направление намагничивания определяют относительно ориентации шва, а длина пути тока или магнитного потока в материале должна быть не меньше ширины шва вместе с зоной термического влияния плюс 50 мм. В любом случае шов и ЗТВ должны попадать в эффективную зону контроля.
Кроме того, при намагничивании ярмами и электроконтактами стандарт требует учитывать наличие неконтролируемой области рядом с полюсами или наконечниками и выполнять нахлест соседних зон. Это означает, что выбор между ярмом, электроконтактами, кабелем, катушкой и комбинированной схемой должен делаться по форме шва и типу дефекта.
Подходящие позиции представлены в разделе материалы для магнитопорошкового контроля.
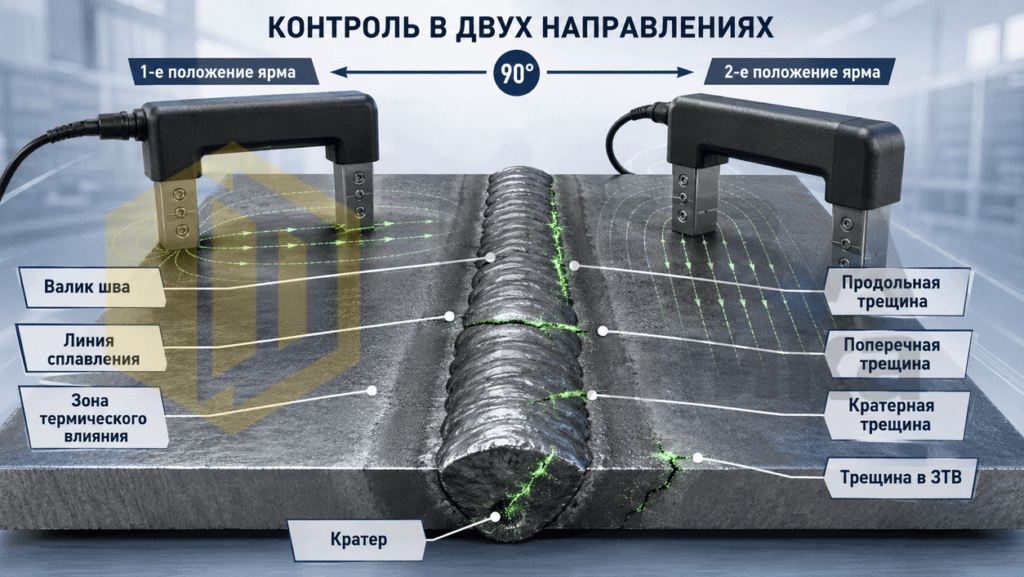
Какие методы и оборудование используют для МПД сварных швов
На практике для сварных соединений чаще всего применяют четыре группы решений: ярмовые электромагниты, электроконтакты с пропусканием тока, гибкие кабели и катушки, а также устройства на постоянных магнитах для локальных задач.
В ГОСТ Р 56512-2015 (приложении К) указано, что швы контролируют с применением электроконтактов, электромагнитов, устройств на постоянных магнитах, соленоидов или гибких кабелей, а для намагничивания используют магнитные поля переменного, постоянного, импульсного и выпрямленного токов.
Сравнительная таблица методов намагничивания для сварных соединений
| Метод / схема | Что выявляет лучше | Где применять | Ограничения | Типовое оборудование | РД |
|---|---|---|---|---|---|
| Ярмовое полюсное намагничивание | Поверхностные продольные и поперечные трещины при контроле в двух направлениях | Стыковые швы, локальный контроль, монтаж и ремонт | Есть неконтролируемая зона у полюсов, нужен нахлест; на сложной геометрии чувствительность падает | AC-ярмо, реже DC-ярмо | ГОСТ ISO 17638-2018, п.5.6.1–5.6.2 и прил. А; ГОСТ Р 53700-2009, п. 4.1 |
| Электроконтакты / ток между контактами | Локальные поверхностные и часть приповерхностных дефектов; хорошо работает на сложных швах | Сложные конфигурации, когда ярмо недостаточно | Риск перегрева и искрения, нужна зачистка под контакты | Генератор тока + электроконтакты | ГОСТ ISO 17638-2018, рисунок 5; ГОСТ Р 56512-2015, п. 11.10, 12.10; ГОСТ Р 53700-2009, п. 4.2, 4.6 |
| Гибкий кабель / обмотка кабелем | Локальное продольное и циркулярное намагничивание; удобно для трубных узлов и сложных участков | Отводы, трубные врезки, геометрия, где ярмо неудобно | Нужно контролировать ток, радиус изгиба, шаг и положение кабеля | Гибкий кабель + генератор тока | ГОСТ Р 53700-2009, п. 4.5; ГОСТ ISO 17638-2018, рис. 6 и ориентиры 20 < a < 50, NI > 8D |
| Катушка / соленоид | Поверхностные и приповерхностные дефекты на деталях, которые можно охватить полем; полезно на кольцевых и осесимметричных элементах узла | Узлы, детали и отдельные элементы, помещаемые в катушку или охватываемые полем | Для готовых крупногабаритных швов обычно неудобно; требует геометрической доступности | Стационарная катушка, соленоид | ГОСТ Р 56512-2015, п. 12.8; ГОСТ Р 53700-2009, п. 4.3 |
| Постоянные магниты | Локальный контроль в полевых условиях | Крупногабаритные конструкции, труднодоступные места, отсутствие питания | Хуже управляемость поля, для типовых швов обычно уступает AC-ярму по чувствительности поверхности | Намагничивающие устройства на постоянных магнитах | ГОСТ Р 56512-2015, п. 12.8 и прил. К; ГОСТ ISO 17638-2018, прил. А |
В качестве подходящего оборудования можно рассмотреть дефектоскоп НЕВА-ПЭМ-1.
Ярмовые электромагниты
Для сварных соединений ярмо — самый распространенный и наиболее понятный в применении инструмент. Его сильной стороной является локальное полюсное намагничивание без пропускания тока через сам шов.
По ГОСТ ISO 17638-2018 ярмовые электромагниты дают достаточное намагничивание в простых стыковых сварных соединениях, а использование переменного тока обеспечивает наибольшую чувствительность к поверхностным дефектам. Это и объясняет популярность AC-ярм при контроле швов на производстве и в эксплуатации.
Практический вариант реализации рассмотрен на странице решение для контроля сварных соединений.
Но у ярма есть предел применимости. Тот же ГОСТ ISO 17638-2018 указывает: если магнитный поток уменьшается из-за воздушного зазора или путь его прохождения через объект слишком велик, как в тавровом соединении, чувствительность может снижаться.
Для сложных конфигураций, например для отводов труб с углом соединения менее 90°, контроль ярмом может быть непригоден. В этих случаях стандарт рекомендует переходить на электроконтакты или намотанный кабель.
С точки зрения подбора оборудованию нужно ориентироваться на требования ГОСТ Р 53700-2009. Для портативных электромагнитов при температуре воздуха 30 °С указаны следующие минимальные требования:
- длительность включения тока не менее 5 с;
- температура поверхности рукоятки не более 40 °С;
- тангенциальная составляющая напряженности поля при максимальном расстоянии между полюсами — не менее 2 кА/м;
- подъемная сила не менее 44 Н.
Электроконтакты и ток между контактами
Когда сварной шов имеет сложную геометрию, или когда необходимо намагничивающее поле ”доставить” на неудобный участок, или когда ярмо по чувствительности уже недостаточно, на первый план выходят электроконтакты и схема с пропусканием тока между ними.
В ГОСТ ISO 17638-2018 представлены данные схемы. В отличие от ярма, здесь создается более жесткая токовая схема, но вместе с ней возрастают требования к подготовке поверхности, качеству контакта и безопасности.
ГОСТ Р 56512-2015 требует, чтобы при циркулярном намагничивании пропусканием тока зоны установки электроконтактов очищались от токонепроводящих покрытий и зачищались до чистого металла.
Для инженера это означает, что контактная схема требует отдельной технологической подготовки: надежного контакта, контроля искрения, корректного выбора тока. По ГОСТ Р 53700-2009 электроконтакты должны иметь нормированные наконечники, кабели и допустимый ток, а один из наконечников должен быть снабжен выключателем на рукоятке.
При температуре 30 °С длительность пропускания тока при номинальном токе для электроконтактов — не более 20 с, температура рукояток — не более 40 °С.
Электроконтакты оправдана там, где нужно обеспечить высокую локальную намагниченность, где контролируемый участок неудобен для ярма и где оператор умеет работать с токовыми схемами. Для серийного потока швов на одинаковых деталях это может быть весьма эффективное решение, но оно требовательнее к квалификации и культуре процесса.
В качестве подходящего оборудования можно рассмотреть электромагнит НЕВА-СМН-60.
Гибкий кабель и катушечные схемы
Гибкий кабель является недооцененным, но очень действенным инструментом для МПД сварных соединений. Кабель особенно хорош для трубных отводов, врезок, кольцевых швов и сложной пространственной геометрии, где поставить ярмо неудобно или недостаточно эффективно.
ГОСТ Р 53700-2009 приводит, что гибкие кабели должны использоваться для локального продольного и циркулярного намагничивания объектов контроля. Для швов ГОСТ ISO 17638-2018 дает наглядные ориентиры в типовых схемах. Стандарт подчеркивает, что численные значения носят ориентировочный характер, но для инженерной практики они полезны как стартовые.
Для гибких кабелей поставщик обязан указывать:
- тип кабеля;
- длину, диаметр;
- материал кабеля и изоляции;
- допускаемый ток;
- минимальный радиус изгиба.
Минимальные требования: длительность пропускания тока не менее 5 с, температура поверхности кабеля не более 40 °С, а минимально допустимое число изгибов до заданного радиуса — не менее 1000.
Катушки и соленоиды в МПД швов применяются реже, чем ярмо, просто потому, что готовое сварное изделие далеко не всегда можно поместить в катушку. Но когда это возможно — например, для кольцевых элементов, отдельных сварных узлов, небольших изделий или на специализированных установках — катушка дает воспроизводимое продольное поле и удобна для серийного процесса.
По ГОСТ Р 53700-2009 поставщик должен указывать для катушки: количество витков, максимальное количество ампер-витков, длину катушки, внутренний диаметр или размеры окна и напряженность поля в центре катушки. Минимальные требования: длительность подачи тока не менее 5 с, тангенциальная составляющая напряженности поля — не менее 2 кА/м.
Постоянные магниты
Для локальных задач МПД на крупных объектах допустимо применение намагничивающих устройств на постоянных магнитах. ГОСТ Р 56512-2015 указывает, что при продольном намагничивании используют устройства на постоянных магнитах, которые могут входить в состав портативных дефектоскопов и применяться в цеховых, полевых и стапельных условиях. Стандарт (приложение К) включает устройства на постоянных магнитах в перечень средств для контроля сварных швов.
Однако необходимо учитывать существующие ограничения. ГОСТ ISO 17638-2018 Приложение А указывает, что именно переменный ток дает максимальную чувствительность к поверхностным дефектам.
Поэтому постоянные магниты следует рассматривать как локальное и специальное решение, когда нет питания, доступ ограничен, нужен быстрый полевой контроль малого участка. И не рассматривать их как автоматическую замену AC-ярму или кабельной схеме для всех швов.
Вид тока и глубина выявляемых дефектов
Выбор оборудования для швов нельзя отделять от выбора вида тока. ГОСТ Р 56512-2015, п.12.10 прямо указывает, что при намагничивании переменным или импульсным током намагничивается поверхностный слой объекта, что позволяет выявлять только поверхностные дефекты; при намагничивании постоянным или выпрямленным током намагничиваются поверхностный и подповерхностный слои, что дает возможность выявлять не только поверхностные, но и подповерхностные дефекты на глубине до 2 мм.
Сравнительная таблица оборудования для МПД сварных соединений
| Оборудование | Когда выбирать | Что проверить по ГОСТ | Практический комментарий |
|---|---|---|---|
| AC-ярмо | Простые стыковые швы, локальный контроль на объекте, поверхностные трещины | 5 с, ≤ 40 °С на рукоятке, ≥ 2 кА/м, ≥ 44 Н | Базовый инструмент для поверхностного контроля швов; не лучший вариант для сложной геометрии |
| Генератор тока + электроконтакты | Сложные швы, высокая локальная намагниченность, трудная геометрия | Номинальный ток как максимум за 5 с; режим работы; характеристики электроконтактов | Эффективно, но требует хорошего контакта и дисциплины процесса |
| Гибкий кабель | Трубные узлы, врезки, локальное продольное или циркулярное намагничивание | Допустимый ток, радиус изгиба, 5 с, ≤ 40 °С, ≥ 1000 изгибов | Один из самых гибких инструментов для сложной сварочной геометрии |
| Катушка / соленоид | Специализированные установки, малые и средние сварные узлы, серийный контроль | Витки, ампер-витки, длина катушки, окно, поле в центре, ≥ 2 кА/м | Хорошо для воспроизводимости, но требует подходящей геометрии изделия |
| Постоянный магнит | Полевые и локальные работы, отсутствие питания, труднодоступные участки | Схема полюсов и фактическая зона эффективного контроля | Допустим по ГОСТ, но обычно уступает AC-решениям по чувствительности поверхности |
Практический подбор методов и оборудования
Если нужен инженерный алгоритм выбора, то он следующий:
- Для простых стыковых швов и типового поверхностного контроля первым кандидатом является AC-ярмо.
- Для сложных тавровых, угловых, кольцевых и трубных конфигураций, где ярмо теряет чувствительность, рационально переходить на электроконтакты или гибкий кабель.
- Для серийного контроля узлов одинаковой формы оправдано рассматривать стационарные катушки, соленоиды или специализированные комплексы.
- Для локальных полевых задач без удобного питания допустимы постоянные магниты, но с пониманием их ограничений.
МПД сварных соединений это технологически управляемый процесс, в котором решающими являются: схема намагничивания, тип оборудования, вид тока, подготовка поверхности и геометрия шва.
ГОСТ ISO 17638-2018 задает для швов конкретные рамки: сухая и подготовленная поверхность, контроль в двух направлениях, включение шва и ЗТВ в эффективную зону, нахлест участков и выбор оборудования под конкретную конфигурацию.
ГОСТ Р 56512-2015 дополняет это требованиями к технологии, току, подготовке зоны и примерами для сварных швов.
ГОСТ Р 53700-2009 позволяет оценивать оборудование по измеряемым параметрам. В сумме это и дает инженерно корректный ответ на вопрос, как строить участок МПД швов и как подбирать под него методы и приборы.