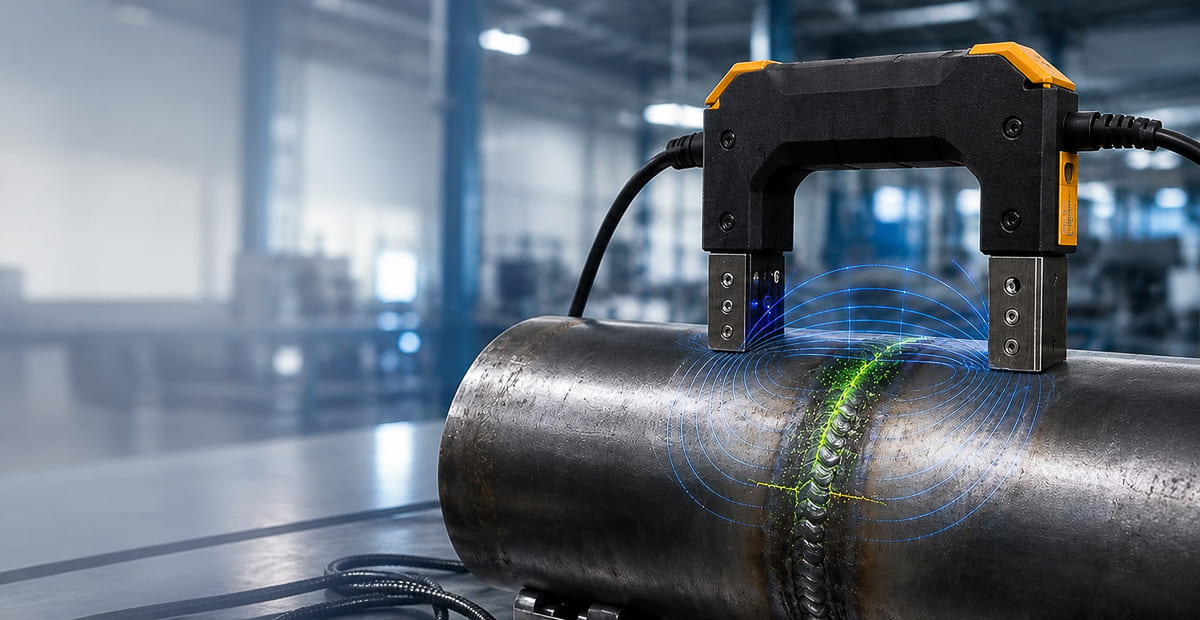
Подбираем схему намагничивания и оборудование для выявления поверхностных и приповерхностных дефектов на сварных швах, в зоне термического влияния и на ответственных участках ферромагнитных конструкций. Метод особенно эффективен для наружной поверхности шва и ЗТВ.
Когда нужен контроль сварных соединений методом МПД
Магнитопорошковый контроль сварных соединений применяют там, где критичны поверхностные трещины и другие поверхностные несплошности на шве и в зоне термического влияния. Метод особенно востребован после сварки, после ремонта, перед сдачей ответственных узлов, в эксплуатационной диагностике и при контроле конструкций из ферромагнитных материалов. ГОСТ ISO 17638-2018 прямо распространяет метод на наружную поверхность швов и ЗТВ, а ГОСТ Р ИСО 9934-1-2011 указывает, что магнитопорошковый метод в первую очередь применяют для выявления поверхностных дефектов, включая трещины различного происхождения, волосовины, закаты, надрывы и непровары сварных соединений.
Где МПД особенно полезен
- стыковые швы;
- тавровые соединения;
- угловые и нахлесточные соединения;
- трубные стыки;
- отводы и врезки;
- ремонтные участки и зоны локальной наплавки.
Технологии контроля по ГОСТ ISO 17638-2018 применимы для большинства способов сварки и видов сварных соединений, но чувствительность конкретной схемы зависит от геометрии узла и выбранного метода намагничивания.
Какие дефекты на швах целесообразно искать методом МПД
Для сварных соединений метод наиболее полезен для поиска:
- поверхностных трещин по шву;
- трещин в зоне термического влияния;
- приповерхностных несплошностей;
- отдельных непроваров, выходящих к поверхности;
- эксплуатационных трещин на шве и у границы сплавления.
ГОСТ Р ИСО 9934-1-2011 прямо указывает, что метод в первую очередь предназначен для обнаружения поверхностных дефектов, а дефекты, расположенные в непосредственной близости к поверхности, тоже могут выявляться, но чувствительность метода снижается по мере увеличения глубины их залегания.
Какие требования к поверхности и зоне контроля
Для швов стандарт задает довольно практичные требования. ГОСТ ISO 17638-2018 требует, чтобы контролируемые участки были сухими, если не используются средства для работы с влажной поверхностью; допускается местная зачистка и улучшение состояния поверхности, если это не повреждает материал и не мешает контролю. Стандарт также указывает, что покрытия в виде тонкого немагнитного слоя краски могут сохраняться, если покрытие равномерное и его толщина не превышает 50 мкм; при большей толщине чувствительность нужно дополнительно подтверждать.
Для производственной практики важно еще одно правило: длина пути тока или магнитного потока в материале d должна быть не меньше ширины сварного шва вместе с зоной термического влияния плюс 50 мм, а сам шов и ЗТВ обязательно должны входить в эффективную зону контроля. Это полезная инженерная логика для проектирования оснастки и выбора положения ярма, контактов или кабеля.
Какие методы намагничивания подходят для сварных соединений
Ярмовое намагничивание
Для швов ярмовые электромагниты — один из самых распространенных вариантов. ГОСТ ISO 17638-2018 прямо относит ярмовые электромагниты к основным типам оборудования, используемым при намагничивании переменным током, если в спецификации на продукцию не указано иное. Для простых стыковых соединений ярма обычно обеспечивают достаточное намагничивание, а переменный ток дает наибольшую чувствительность к поверхностным дефектам.
Когда выбирать ярмо:
- контроль стыковых швов;
- локальный контроль на объекте;
- ремонт и монтаж;
- быстрый поверхностный контроль наружной поверхности.
Ограничение: вблизи полюсных наконечников появляется неконтролируемая область, поэтому нужен нахлест соседних зон. На сложной геометрии, например в тавровых соединениях или на отводах труб с углом менее 90°, чувствительность ярм может снижаться.
Электроконтакты и намагничивание током между контактами
Когда геометрия шва сложнее или ярмо уже недостаточно эффективно, используются генераторы тока с накладными электроконтактами. ГОСТ ISO 17638-2018 прямо относит генераторы тока с электроконтактами к основным типам оборудования для намагничивания швов. Такая схема полезна там, где нужно создать более жесткую токовую схему на локальном участке.
Когда выбирать электроконтакты:
- сложные конфигурации швов;
- локальный контроль неудобных зон;
- случаи, где ярмо теряет чувствительность;
- швы, где нужен более выраженный токовый режим.
Ограничение: требуется аккуратная подготовка поверхности и учет неконтролируемых зон у наконечников.
Гибкий кабель и катушка
Для части сварных соединений, особенно трубных узлов, отводов и пространственно сложных участков, стандарт допускает использовать проводники с током, контактирующие с изделием, намотанные на изделие или пропущенные сквозь него, а также катушки (соленоиды). Для типовых схем с кабелем и катушкой стандарт показывает отдельные варианты намагничивания для выявления продольных трещин.
Когда выбирать кабель или катушку:
- трубные стыки и врезки;
- кольцевые швы;
- сложная геометрия, где ярмо неудобно;
- необходимость гибко направить поле вдоль нужной зоны.
Для типовых схем с кабелем и катушкой ГОСТ ISO 17638-2018 приводит ориентиры 20 < a < 50 и NI > 8D как справочные численные значения для практической настройки.
Постоянные магниты
Использование постоянного тока или постоянных магнитов для МПД швов допускается, но должно быть отдельно указано в спецификации на контроль. Для большинства стандартных задач по швам базовой рекомендацией остается оборудование на переменном токе, если иное не оговорено документацией.
Когда выбирать постоянные магниты:
- локальный контроль;
- выездные и полевые работы;
- труднодоступные зоны;
- случаи, когда питание или размеры оборудования ограничены.
Какое оборудование выбирать для контроля сварных соединений
Ярмовые электромагниты
Лучший базовый выбор для:
- простых стыковых швов;
- локального контроля;
- монтажных и ремонтных работ;
- задач, где важна мобильность.
ГОСТ Р 53700-2009 устанавливает требования к оборудованию для намагничивания, размагничивания, освещения, измерения и осмотра при магнитопорошковом контроле и применяется в том числе к переносным и передвижным дефектоскопам.
Генераторы тока с электроконтактами
Подходят для:
- сложных швов;
- локальных участков с неудобной геометрией;
- случаев, когда ярмо недостаточно эффективно;
- настройки более жесткой токовой схемы.
Гибкие кабели
Подходят для:
- отводов;
- трубных врезок;
- пространственно сложных участков;
- локального продольного или циркулярного намагничивания.
ГОСТ Р 53700-2009 отдельно распространяется на оборудование для намагничивания и устанавливает требования, которые поставщик обязан указывать для оборудования, используемого в МПД.
Катушки / соленоиды
Подходят для:
- отдельных сварных узлов, которые можно разместить в зоне поля;
- специализированных стационарных постов;
- серийного контроля небольших или средних сварных изделий.
Постоянные магниты
Подходят для:
- локальных полевых задач;
- работы в труднодоступных местах;
- ситуаций, где нужен автономный или очень компактный инструмент.
Сравнительная таблица: методы и оборудование для швов
Сводная таблица ниже собрана по требованиям и практическим ограничениям, которые задают ГОСТ ISO 17638-2018, ГОСТ Р ИСО 9934-1-2011 и ГОСТ Р 53700-2009.
| Задача | Предпочтительный метод | Оборудование | Практический комментарий |
|---|---|---|---|
| Поверхностные трещины на простом стыковом шве | Ярмовое намагничивание | AC-ярмо | Базовое решение для локального поверхностного контроля |
| Сложная геометрия шва | Намагничивание током между контактами | Генератор тока + электроконтакты | Полезно там, где ярмо теряет чувствительность |
| Трубные отводы, врезки, кольцевые швы | Кабельная схема / катушка | Гибкий кабель, катушка | Удобно для сложной пространственной геометрии |
| Контроль в полевых условиях | Локальное полюсное | Постоянные магниты, ярма | Выбор зависит от требований по чувствительности и доступу |
| Неизвестная ориентация дефектов | Два направления намагничивания | Сочетание методов | Стандарт рекомендует два направления с отклонением не более 30° |
Когда МПД сварных соединений особенно оправдан
Магнитопорошковый контроль швов особенно целесообразен:
- после сварки и ремонта;
- перед сдачей ответственных конструкций;
- при контроле наружной поверхности шва;
- при подозрении на поверхностные трещины;
- при диагностике ЗТВ;
- при локальном контроле конструкций в эксплуатации.
ГОСТ ISO 17638-2018 специально ориентирован именно на обнаружение дефектов на наружной поверхности сварных соединений и в зоне термического влияния.
Подходящее оборудование
Часто задаваемые вопросы
Какие дефекты на швах лучше всего выявляет МПД?
Нужно ли контролировать шов в двух направлениях?
Когда лучше использовать ярмо?
Когда ярмо уже не лучший выбор?
Можно ли контролировать окрашенный шов?
Какие поверхности допускаются к контролю?
Какое оборудование вообще допускается стандартом?
Что важнее для швов: вид прибора или схема поля?
Нужно подобрать схему магнитопорошкового контроля для ответственного крепежа?
Поможем выбрать метод намагничивания под геометрию шва, тип ожидаемого дефекта и условия работы: стационарный участок, ремонт, выездной контроль или диагностика сложного сварного узла.