Размагничивание после МПД, в ряде случаев, обязательно: если остаточная намагниченность влияет на приборы, датчики, подвижные сочленения, мехобработку, ремонт или эксплуатацию изделия. ГОСТ Р 56512-2015 отдельно указывает, что размагничиванию, например, подлежат валы, колеса и шестерни редукторов.
Что такое размагничивание после МПД
Размагничивание после МПД — это технологическая операция, цель которой снизить остаточную намагниченность объекта контроля до безопасного и допустимого уровня, возникшей в процессе магнитопорошковой дефектоскопии. В ГОСТ Р 56512-2015 эта операция вынесена в отдельный раздел и является неотъемлемой частью технологического процесса МПД.
Метод используется, в частности, для задачи организация контроля на ОТК.
Магнитопорошковый контроль не заканчивается на обнаружении дефекта или признании детали годной. Если остаточная намагниченность может повлиять на дальнейшую работу изделия или на последующие производственные операции, то объект должен быть размагничен и этот результат должен быть проверен.
Когда размагничивание обязательно
ГОСТ Р 56512-2015 указывает, что объекты после МПД должны быть размагничены в нескольких случаях:
- если их намагниченность вызывает погрешности в показаниях приборов;
- ухудшает работоспособность аппаратуры или датчиков;
- если в условиях эксплуатации может происходить накопление продуктов износа в подвижных сочленениях;
- если остаточная намагниченность отрицательно влияет на последующие технологические операции изготовления или ремонта.
Практически это означает, что размагничивание особенно важно для деталей, которые после контроля идут на сборку, точные измерения, мехобработку, в узлы с датчиками или в механизмы, чувствительные к притягиванию металлической пыли и продуктов износа.
Размагничивание не привязано к одному классу деталей, а требует решать вопрос через НТД на конкретные объекты и реальную производственную необходимость. Однако, в стандарте приведено, что размагничиванию подлежат следующие типы деталей: валы, колеса, шестерни редукторов.
Какие способы размагничивания предусматривает ГОСТ
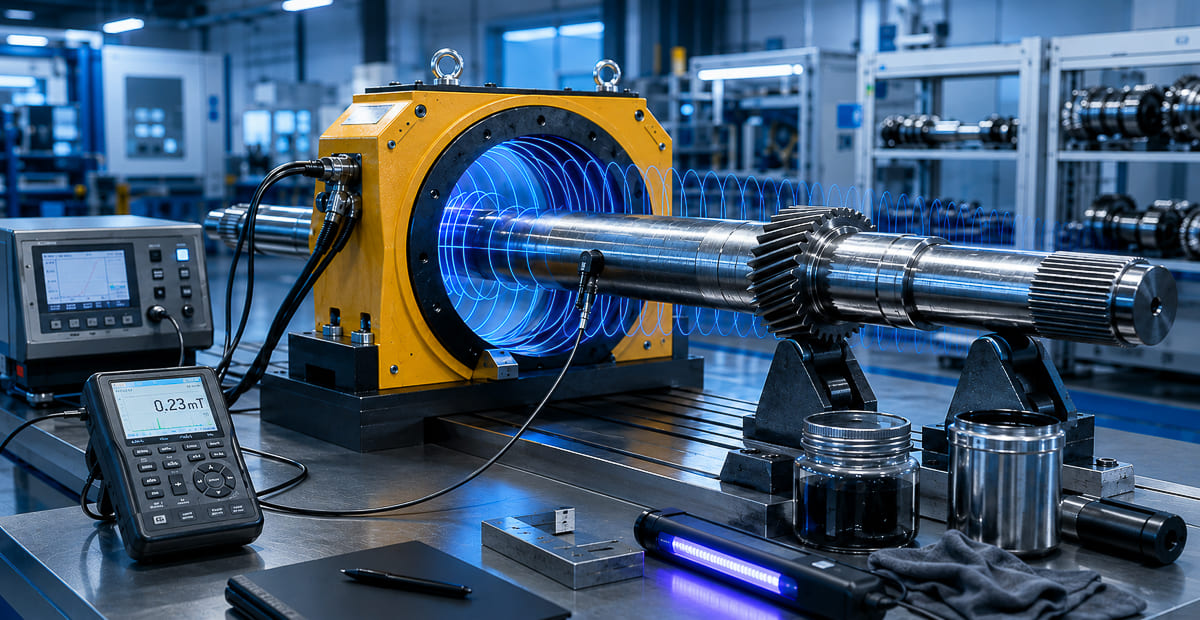
Базовый принцип размагничивания заключается в следующем: объект подвергают воздействию знакопеременного магнитного поля с убывающей до нуля амплитудой. Именно это обеспечивает постепенное уменьшение остаточной намагниченности. Для реализации этого принципа можно использовать соленоиды, электромагниты и дефектоскопы с режимом размагничивания, а также схемы, где через объект, кабель или стержень пропускают соответствующий ток.
ГОСТ Р 56512-2015 Существует несколько допустимых способов размагничивания объектов, среди них:
- продвижение объекта через соленоид, питаемый переменным током или постоянным током изменяющейся полярности
- уменьшение до нуля тока в соленоиде переменного тока со вставленным объектом
- удаление объекта от электромагнита или электромагнита от объекта
- уменьшение до нуля переменного тока в электромагните, в межполюсном пространстве которого находится объект
- воздействие разнополярным убывающим импульсным магнитным полем
- уменьшение до нуля амплитуды переменного тока, пропускаемого по объекту, по его части, по кабелю или по стержню, пропущенному через отверстие
- встречное магнитное поле, подобранное экспериментально, для объектов простой формы.
Эти способы можно разложить на понятные группы:
- Для деталей, которые можно перемещать или размещать внутри катушки.
- Для локальных зон и крупных объектов при помощи электромагнита / ярмо.
- Через токовую схему — для деталей, где размагничивание удобно выполнять тем же принципом, что и намагничивание.
- Специальными импульсными режимами — если это предусмотрено оборудованием и методикой.
Если длина объекта больше длины соленоида, то размагничивание проводят по участкам. Для стационарных соленоидов имеется ориентир: при удалении объекта от соленоида расстояние должно быть не менее 0,7 м, чтобы напряженность поля уменьшилась до уровня фона. Крупные и длинные детали редко размагничиваются “одним движением”, и если оборудование или геометрия не позволяют размагнитить деталь целиком, то технологию надо строить по отдельным зонам.
Участок конструкции или изделие можно размагнитить сразу после контроля в приложенном поле, если используется дефектоскоп, снабженный устройством для размагничивания. При выключении такого дефектоскопа или при специальном переключении его в режим размагничивания происходит плавное уменьшение переменного размагничивающего тока. Это очень важный режим для стационарных и некоторых переносных установок.
На практике это означает, что часть оборудования может совмещать намагничивание, контроль и размагничивание в одном цикле. Но даже в этом случае результат нельзя считать гарантированным автоматически — он все равно подлежит контролю.
Уровень остаточной намагниченности
ГОСТ Р 56512-2015 устанавливает базовое требование — после размагничивания уровень остаточной намагниченности на объектах не должен превышать 5 А/см, если в нормативной документации на конкретный объект или процесс не установлены другие значения поля, вызываемого остаточной намагниченностью. 5 А/см — это общий ориентир по ГОСТ, но для конкретных изделий, отраслей и процессов внутренние требования предприятия или отраслевые НТД могут задавать иные допустимые значения.
Качество размагничивания контролируют с помощью магнитометра, градиентометра магнитного поля или другим способом. При этом сам способ проверки остаточной намагниченности для объектов конкретного типа должен быть установлен в технологической карте предприятия. Стандарт задает только принцип и базовый предел, а конкретную процедуру измерения предприятие закрепляет у себя.
Подходящее оборудование представлено в разделе оборудование для магнитопорошкового контроля.
Размагничивание без контроля результата является неполной операцией. Если на участке нет прибора для проверки или прописанной методики оценки остаточного поля, размагничивание остается только формально выполненным.
После размагничивания часто следуют заключительные операции. Если при контроле использовалась магнитная суспензия на водной основе и объект не имеет защитного покрытия, после размагничивания его могут промывать водой, протирать сухой ветошью и выполнять межоперационную противокоррозионную защиту. Кроме того, могут удаляться густые смазки, контрастная краска, восстанавливаться ранее снятые защитные покрытия и очищаться сами намагничивающие устройства и участок контроля. Размагничивание — это не “дополнительная кнопка на приборе”, а часть общего завершающего цикла МПД, который влияет на сохранность детали, дальнейшие операции и культуру производственного процесса.
При использовании переменного тока размагничивается в основном поверхностный слой объекта, не превышающий глубины проникновения поля данной частоты в материал. Это означает, что реальная эффективность размагничивания зависит не только от наличия режима, но и от материала, формы объекта, его размеров и применяемого способа. Если объект сложный, массивный или чувствительный к остаточному полю, способ размагничивания нужно подбирать под конкретную геометрию и контролировать результат прибором.
Для размагничивания после МПД используют:
- стационарные или переносные соленоиды;
- электромагниты;
- дефектоскопы с режимом размагничивания;
- токовые схемы, где по объекту, его части, кабелю или стержню пропускают убывающий ток;
- измерительные приборы для контроля результата, такие как магнитометры и градиентометры магнитного поля.
Размагничивание обязательно, если:
- остаточное поле влияет на приборы, датчики и аппаратуру;
- возможен сбор продуктов износа в подвижных сочленениях;
- остаточная намагниченность мешает мехобработке, ремонту, сборке или эксплуатации;
- объект относится к типам, которые стандарт прямо приводит, например валы, колеса, шестерни редукторов.
Способ размагничивания нужно особенно внимательно выбирать, если:
- объект длинный и его приходится размагничивать по участкам;
- объект сложной формы;
- остаточное поле критично для дальнейших операций;
- используется переменный ток, который в большей степени работает по поверхностному слою;
- требуется подтвердить результат по конкретной НТД предприятия.
Часто задаваемые вопросы
Когда после МПД размагничивание обязательно?
Какой основной принцип размагничивания по ГОСТ?
Чем выполняют размагничивание?
Можно ли размагничивать деталь прямо на дефектоскопе?
Какой допустимый уровень остаточной намагниченности после размагничивания?
Как проверяют качество размагничивания?
Что делать с длинными деталями?
Нужно подобрать оборудование и схему размагничивания после МПД под вашу задачу?
Поможем определить, когда достаточно встроенного режима на дефектоскопе, а когда нужен отдельный соленоид или электромагнит, и как организовать контроль остаточной намагниченности по требованиям ГОСТ.