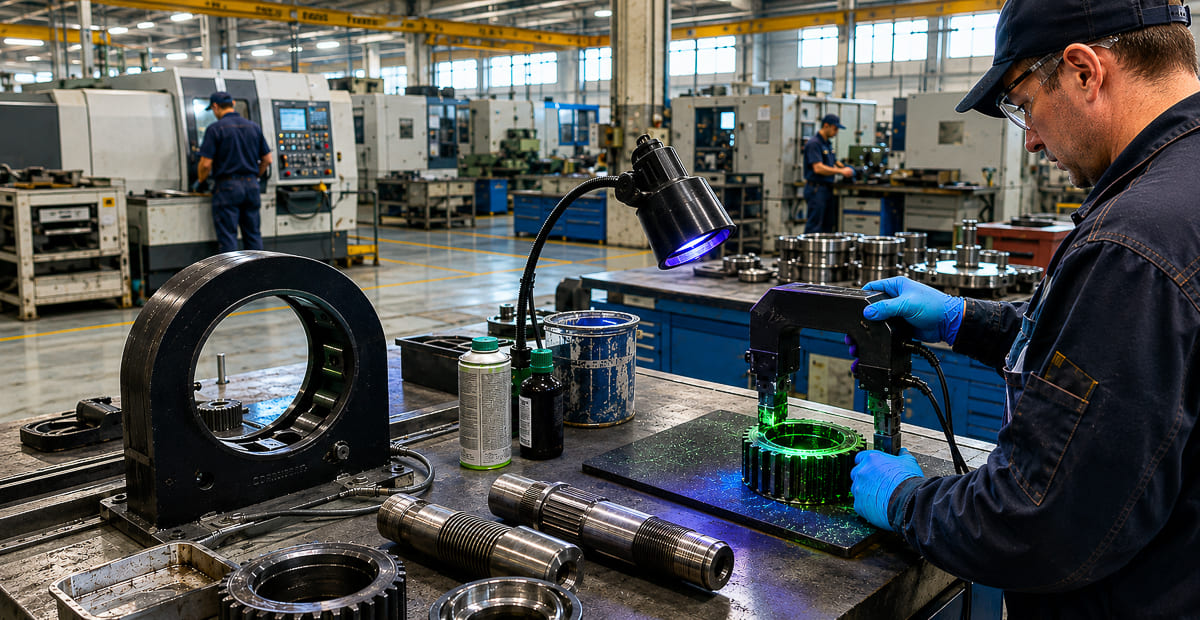
Магнитопорошковый контроль в ОТК на производстве должен работать как часть технологического маршрута: деталь поступает на контроль в нужном состоянии, проверяется по утверждённой карте, получает статус и передаётся дальше в технологический процесс или брак.
Чем задача ОТК отличается от выездного контроля
Выездной МПД организуют вокруг конкретного объекта, на котором необходимо: приехать на место, получить доступ, подготовить поверхность, обеспечить питание, освещение, безопасность и оформить результат.
ОТК на производстве решает другую задачу. Здесь объект не единичный, а потоковый. Контроль повторяется каждый день, детали проходят через участок партиями/сериями, а результат МПД влияет на производственный маршрут.
Для ОТК важны не только приборы, но и производственная дисциплина. Деталь должна вовремя попасть на контроль. Необходимо назначить ответственного за подготовку поверхности и отделить непроверенные детали. А также решить что делать с деталями с индикациями, кто назначает ремонт, когда выполняется повторный контроль, нужно ли размагничивание перед следующей операцией. Если эти правила не заданы, участок ОТК быстро превращается в место споров между производством, технологом и контролёром.
Участок магнитопорошкового контроля необходим предприятиям, которые регулярно изготавливают или ремонтируют ферромагнитные детали, где опасно наличие поверхностных и приповерхностных дефектов. ОТК с применением МПД необходим в процессе производства, где дефект может появиться после мехобработки, шлифования, сварки, термообработки, правки, наплавки.
Типовыми изделиями для ОТК на производстве являются:
- валы, оси, пальцы;
- шестерни, кольца, втулки, муфты;
- крепёж;
- поковки, отливки;
- детали после шлифования и термообработки;
- сварные узлы, корпусные детали, рамы, кронштейны;
- детали перед сборкой;
- ответственные переходные сечения, галтели, шпоночные пазы, резьбовые участки и зоны концентрации напряжений.
Главная организационная задача ОТК
Для производственного ОТК важен не сам факт наличия дефектоскопа, а управляемость операцией контроля.
Участок должен отвечать на четыре практических вопроса:
- какие детали контролируются;
- на каких этапах технологической цепочки происходит контроль;
- каким оборудованием и по какой карте выполняется МПД;
- что происходит с деталью после контроля.
Если на эти вопросы нет однозначного ответа, оборудование не решит проблему. Дефектоскоп может быть исправным, специалист может быть обученным, но поток деталей всё равно будет неуправляемым. Перед запуском участка нужно определить, где именно МПД должен стоять в технологическом маршруте.
Возможные контрольные точки для проведения МПД контроля:
- после термообработки;
- после черновой мехобработки;
- после чистовой мехобработки;
- после шлифования;
- после сварочных работ;
- после наплавки;
- перед сборкой;
- перед упаковкой;
- перед сдачей заказчику.
Одна из типовых ошибок — ставить МПД только в самом конце маршрута движения изделия по производственной линии. Если, например, трещина может появиться после термообработки, контроль нужно ставить после термообработки. Если деталь после МПД должна идти на сборку, нужно заранее решить вопрос остаточной намагниченности. Правильная точка контроля выбирается по месту возможного возникновения дефекта и стоимости его исправления.
Производственный участок ОТК
Лаборатория НК чаще работает как экспертная структура. Там важны универсальность, расширенная область работ, методическое сопровождение, сложные заключения и возможность разбирать нестандартные случаи. Участок ОТК на производстве должен работать иначе. Его задача — быстро и одинаково проверять повторяющеюся номенклатуру.
Для лаборатории допустимо дольше подбирать схему контроля. Для ОТК типовая деталь должна проверяться по заранее утверждённой карте. Для лаборатории важна универсальность оборудования. Для ОТК важна производительность и повторяемость. Для лаборатории часто важен экспертный анализ. Для ОТК важен конкретный результат: годно, ремонт, повторный контроль, брак. Поэтому участок ОТК нельзя проектировать как уменьшенную копию лаборатории. Его нужно проектировать как производственную операцию.
На участке ОТК должны быть физически разделены зоны движения деталей.
Минимальная логика потока должна включать следующие зоны:
- ожидания контроля;
- подготовки поверхности;
- магнитопорошкового контроля;
- очистки после контроля;
- размагничивания;
- годной продукции;
- несоответствующей продукции;
- повторного контроля после ремонта.
Если непроверенные, годные и дефектные детали лежат вместе, участок теряет смысл. Самый опасный дефект организации ОТК — не пропущенная трещина, а неконтролируемое перемещение деталей без статуса.
Для каждой детали или партии должен быть определен понятный статус:
- поступила на контроль;
- поверхность не подготовлена;
- контроль выполнен, годна;
- обнаружены индикации, требуется решение;
- направлена на ремонт;
- ремонт выполнен, требуется повторный контроль;
- повторный контроль выполнен, годна;
- забракована;
- размагничивание выполнено;
- размагничивание не требуется;
- передана на следующую операцию.
Статус должен фиксироваться в маршрутной карте, журнале, бирке, электронной системе или другом принятом на предприятии носителе. Главное — чтобы производство видело результат и не могло случайно передать деталь дальше без контроля.
Хороший участок ОТК начинается с правильного разделения ответственности. Производство должно отвечать за изготовление детали, передачу детали на контроль, подготовку поверхности (если это закреплено маршрутом), очистку (от масла, стружки, окалины, краски и загрязнений), перемещение, выполнение ремонта, возврат детали на повторный контроль.
ОТК обычно отвечает за проверку готовности детали, выполнение МПД по утверждённой карте, проверку оборудования и индикаторов, оценку индикаций по установленным нормам, фиксацию результатов, маркировку дефектной зоны.
Технологическая служба (служба главного технолога) отвечает за выбор место МПД в маршруте, требования к поверхности, нормы приемки, порядок ремонта, повторный контроль, корректирующие действия при повторяющихся дефектах.
Если эти зоны ответственности не разделены, дефектоскопист начинает выполнять чужую работу, а производство воспринимает ОТК как препятствие, а не как часть процесса качества.
Для организации участка ОТК используют комплект нормативных и технических документов:
- ГОСТ ISO 9934-1-2021 — общие принципы магнитопорошкового контроля.
- ГОСТ ISO 9934-2-2021 — требования к дефектоскопическим материалам.
- ГОСТ Р 53700-2009 — требования к оборудованию магнитопорошкового контроля.
- ГОСТ Р 56512-2015 — типовые технологические процессы магнитопорошкового контроля.
- ГОСТ ISO 17638-2018 — магнитопорошковый контроль сварных соединений.
- ГОСТ ISO 23278-2023 — уровни приемки для индикаций при контроле сварных соединений.
- ГОСТ Р ИСО 9712-2023 — квалификация и сертификация персонала НК.
- ГОСТ Р 56542-2019 — классификация видов и методов неразрушающего контроля.
- Чертежи, технические условия, маршрутные карты, ремонтная документация и требования заказчика.
Важно! Стандарт по методу описывает порядок выполнения контроля, но не всегда задаёт критерии отбраковки. Решение о годности детали обычно принимается по чертежу, техническим условиям, стандарту на изделие, ремонтной документации или требованиям заказчика.
Организационные мероприятия при запуске участка ОТК
1) Составить перечень контролируемой продукции, сгруппировать их по типам: серийные валы и оси; детали с отверстиями; кольца и втулки; зубчатые колёса и т.п.
Для каждой группы определяют ожидаемые дефекты, зоны контроля, ориентацию возможных дефектов и требуемую схему намагничивания.
2) Определить контрольные точки в маршруте. Для каждой группы деталей нужно указать, после какой операции выполняется МПД и куда деталь идёт дальше.
Например: сварная рама после зачистки швов → МПД → ремонт дефектов → повторный МПД → окраска. Такой подход делает контроль частью маршрута, а не отдельной инициативой контролёра.
3) Утвердить требования к поверхности. Для МПД поверхность должна быть подготовлена и на производстве это нужно закреплять документально.
В инструкции нужно указать: должна ли поверхность быть обезжирена; нужно ли удалять окалину; кто удаляет коррозию; какая шероховатость допустима; можно ли контролировать после СОЖ; когда нужна зачистка сварного шва; кто принимает поверхность перед МПД. Если поверхность не подготовлена, то ОТК должен иметь право вернуть деталь без контроля.
4) Разработать технологические карты МПД. Для производственного участка карта должна быть короткой, понятной и удобной для оператора. В карте указывают: наименование детали; операцию маршрута; материал; контролируемые зоны; ожидаемые дефекты; состояние поверхности; тип индикатора; схему намагничивания; условия осмотра; критерии оценки. Для серийной детали карта должна исключать импровизацию. Если два дефектоскописта в разные смены контролируют одну и ту же деталь, результат должен быть сопоставимым.
5) Назначить ответственных. На участке должны быть назначены ответственные: за участок ОТК; за оборудование; за дефектоскопические материалы; ответственный за архив результатов. Без назначенных ответственных оборудование постепенно перестаёт обслуживаться, материалы не контролируются, журналы заполняются нерегулярно, а участок начинает работать «по привычке».
6) Настроить регистрацию результатов. Для внутреннего ОТК не всегда нужен большой протокол на каждую деталь. Но запись должна позволять восстановить результат. Минимально фиксируют: дату контроля; номер детали или партии; операцию маршрута; результат;
решение по детали; повторный контроль после ремонта; ФИО или номер специалиста. Для ответственных изделий, сварных узлов и заказной продукции лучше оформлять протокол с привязкой к чертежу, партии или номеру изделия.
Сложности МПД в производственном ОТК
Давление производственного плана. На производстве контроль часто воспринимается как задержка. Если участок МПД организован медленно, его начнут обходить, упрощать или переносить «на потом».
Решение — не снижать качество контроля, а правильно организовать поток: подготовка поверхности до поступления на ОТК, стандартные карты, удобная оснастка, понятные статусы, быстрое размагничивание и нормальная передача деталей дальше.
Разная подготовленность поверхности. Детали приходят с маслом, стружкой, СОЖ, окалиной, ржавчиной, абразивом, краской или грубой шероховатостью. Всё это влияет на выявляемость дефектов и может создавать ложные индикации. Для ОТК нужен простой принцип: нет подготовленной поверхности — нет контроля. Иначе результат будет формальным.
Смешение потоков. Если на участке одновременно лежат непроверенные, годные, дефектные и ремонтные детали, появляется риск отправить дальше не ту деталь. Решение — физическое разделение зон и обязательная маркировка статуса.
Разная трактовка индикаций. В разных сменах специалисты могут по-разному оценивать один и тот же индикаторный рисунок. Это особенно опасно при массовом выпуске. Решение: необходимы контрольные образцы, обучение, фотоэталоны, периодическая сверка оценок и участие специалиста более высокого уровня в спорных случаях.
Остаточная намагниченность. После МПД деталь может притягивать стружку, абразив, металлическую пыль, влиять на измерения, мешать сборке, создавать проблемы при сварке или работе узлов. Поэтому для производственного участка вопрос размагничивания нужно решать заранее. Если деталь после МПД идёт на мойку, сборку, мехобработку, сварку или упаковку, остаточное поле должно контролироваться.
Изменение номенклатуры. Производство может быстро менять заказы. Сегодня участок контролирует валы, завтра сварные рамы, затем шестерни или ремонтные корпуса. Если оборудование подобрано только под одну задачу, остальные начинают контролироваться неудобно и нестабильно.
Решение — выделить основную номенклатуру и резервный переносной комплект для нестандартных задач.
Какое оборудование удобнее использовать в ОТК
Стационарные магнитопорошковые дефектоскопы для участка ОТК
Более подробно рассмотрим именно стационарный магнитопорошковый дефектоскоп, так как он является наиболее удобным решением для производственного участка ОТК, когда контроль выполняется регулярно, по повторяемой номенклатуре деталей и должен быть встроен в технологический маршрут. В отличие от переносного ярма, стационарный дефектоскоп работает не как отдельный прибор, а как полноценный контрольный пост: деталь устанавливается в рабочую зону, фиксируется, намагничивается по заданной схеме, обрабатывается магнитным индикатором, осматривается оператором и при необходимости размагничивается без переноса на другое рабочее место.
Такие установки особенно рациональны для контроля валов, осей, пальцев, втулок, муфт, колец, шестерён, крепежа, обработанных деталей, деталей после шлифования, термообработки и ремонта. Для ОТК это важно потому, что производственный контроль требует не разовой гибкости, а повторяемости: одна и та же деталь должна проверяться по одной и той же схеме, с теми же параметрами намагничивания, условиями осмотра и порядком регистрации результата. Если же детали крупногабаритные, единичные, неудобные для установки или постоянно отличаются по форме, стационарный дефектоскоп лучше дополнять переносными ярмами, гибкими кабелями, центральными проводниками и локальными средствами контроля.
Стационарный дефектоскоп обычно объединяет несколько функций в одном рабочем месте. В зависимости от конструкции он может обеспечивать продольное намагничивание, циркулярное намагничивание, работу переменным или выпрямленным током, вращение детали при осмотре, подачу магнитной суспензии, освещение белым или ультрафиолетовым светом, контроль токов намагничивания, сохранение режимов контроля и размагничивание после завершения операции.
Для участка ОТК это даёт главное преимущество — контроль становится технологической операцией, а не ручной импровизацией дефектоскописта.
Главное преимущество стационарного дефектоскопа — повторяемость контроля. Деталь каждый раз устанавливается в одинаковое положение, параметры намагничивания задаются по технологической карте, а оператор работает по стандартному циклу. Это снижает влияние человеческого фактора и делает результаты разных смен более сопоставимыми.
Второе преимущество — высокая производительность. При серийном контроле переносное ярмо требует постоянной перестановки, изменения положения полюсов, ручной обработки отдельных зон и более высокой квалификации оператора при каждом переходе. Стационарный пост позволяет быстрее выполнять типовые операции: загрузка детали, зажим, намагничивание, нанесение суспензии, осмотр, размагничивание и выгрузка.
Третье преимущество — возможность совмещать несколько схем намагничивания. Для части деталей нужно продольное поле, для других — циркулярное, а для ответственных изделий может потребоваться контроль в двух направлениях. Стационарный дефектоскоп позволяет организовать это в рамках одного рабочего места, если его конструкция и мощность соответствуют номенклатуре деталей.
Четвёртое преимущество — удобство работы с магнитной суспензией. В производственном ОТК важно не просто нанести индикатор, а делать это стабильно: с перемешиванием, подачей, сливом, сбором и обслуживанием суспензионной системы. Это особенно важно при контроле партий деталей, когда качество индикатора напрямую влияет на выявляемость дефектов.
Пятое преимущество — встроенное размагничивание. Для многих производственных деталей МПД не должен заканчиваться только осмотром. После контроля остаточная намагниченность может мешать мехобработке, сборке, мойке, сварке, измерениям или эксплуатации. Если размагничивание выполняется на том же посту, участок ОТК работает быстрее и безопаснее.
Шестое преимущество — удобство регистрации и настройки режимов. Современные стационарные дефектоскопы могут иметь цифровую индикацию токов, настройку времени намагничивания, плавную регулировку режимов и сохранение параметров для разных групп деталей. Для ОТК это особенно полезно при широкой номенклатуре, когда оператор не должен каждый раз подбирать режим вручную.
Что должен обеспечивать стационарный дефектоскоп
Для участка ОТК стационарный магнитопорошковый дефектоскоп должен обеспечивать не только создание магнитного поля, но и весь контрольный цикл.
В состав такого поста должно быть включено:
- механизм фиксации детали;
- возможность продольного и/или циркулярного намагничивания;
- регулировку токов и времени намагничивания;
- индикацию фактических параметров режима;
- систему перемешивания и подачу магнитной суспензии;
- сбор и слив отработанной суспензии;
- белое или УФ-освещение зоны осмотра;
- возможность вращения детали при осмотре;
- размагничивание после контроля.
Для производственного участка особенно важно, чтобы дефектоскоп соответствовал реальным деталям предприятия: длине, диаметру, массе, форме, материалу, ожидаемым дефектам и требуемой производительности. Ошибка при выборе рабочего окна, усилия зажима, тока намагничивания или грузоподъёмности быстро превращает стационарный пост в неудобное и малоиспользуемое оборудование.
Стационарный магнитопорошковый дефектоскоп лучше размещать как рабочий пост внутри маршрута ОТК. Для него нужно заранее предусмотреть площадь, подвод электропитания, безопасное перемещение деталей, место для оператора, освещение, хранение материалов, слив и обслуживание суспензии.
Участок должен быть расположен так, чтобы поток деталей был понятным: поступление на контроль, подготовка поверхности, МПД, размагничивание, зона годной продукции, зона ремонта или брака. Если стационарный дефектоскоп стоит в неудобном месте, рядом нет грузоподъёмного средства, нет зоны ожидания деталей или не решён вопрос очистки после контроля, производительность участка будет ниже расчётной.
Стационарный дефектоскоп предназначен для работы в условиях производственного участка, но это не означает, что его можно эксплуатировать без организации рабочего места. Пыль, брызги СОЖ, металлическая стружка, повреждённые кабели, плохое освещение, отсутствие заземления и неорганизованное движение деталей напрямую снижают безопасность и достоверность контроля.
При выборе стационарного дефектоскопа для производственного ОТК нужно оценивать не только максимальный ток или размер установки. Важнее понять, насколько оборудование подходит под фактическую номенклатуру и маршрут предприятия.
Для ОТК важно, чтобы дефектоскоп не был «предельным» по возможностям. Если установка постоянно работает на максимальном токе, с максимальной массой детали и на границе габаритов, это снижает удобство, ресурс и стабильность производственного контроля. Лучше выбирать оборудование с запасом по рабочему окну, току, механической прочности и условиям обслуживания.
Катушка или соленоид. Катушка удобна для продольного намагничивания деталей, которые помещаются в рабочее окно. Она подходит для валов, осей, пальцев, втулок, удлинённых деталей, серийного контроля поперечных дефектов.
Ключевые требования для катушки: размер рабочего окна; режим магнитного поля, количество ампер-витков; режим работы; удобство установки детали.
Генератор тока и центральные проводники. Мобильный дефектоскоп или генератор тока нужен там, где требуется циркулярное намагничивание. Он подходит для полых деталей, колец, втулок, муфт, деталей с отверстиями, задач поиска продольных дефектов; контроля, где нужно пропускать ток через проводник или объект.
На производстве генератор тока требует более строгой организации: исправные кабели, безопасные контакты, контроль тока, защита от нагрева, понятная оснастка и обученный персонал.
Переносное электромагнитное ярмо. Ярмо нужно на производстве как инструмент для локального контроля. Оно удобно для сварных соединений, ремонтных зон, крупных деталей, корпусных деталей, локального контроля галтелей, торцов и переходов, выборочной проверки.
Для серийного потока ярмо неудобно, оно требует перестановки, зависит от положения оператора и контролирует ограниченную зону. Но как дополнение к стационарному участку оно необходимо.
Гибкие кабели. Гибкие кабели нужны для крупных и нестандартных деталей, когда невозможно применить обычную катушку или стационарное приспособление. На производстве их используют для крупных корпусных деталей, колец, локальных зон, нестандартной геометрии, специальных схем намагничивания.
Кабели должны иметь исправную изоляцию, достаточное сечение, допустимый радиус изгиба, маркировку и регулярный осмотр.
Средства освещения и УФ-контроля. Если используется люминесцентный метод, участок должен иметь затемнённую зону, УФ-осветитель, УФ-радиометр и люксметр. Если используется цветной метод, нужно обеспечить достаточную освещённость белым светом и отсутствие бликов. Для ОТК это вопрос достоверности результата. Плохое освещение приводит либо к пропуску дефекта, либо к ложной браковке.
Контрольные образы. Контрольные образцы должны быть на рабочем месте. Их задача — подтверждать, что оборудование, индикатор, освещение и операторская процедура дают нужную выявляемость. Для участка ОТК контрольные образцы применяют перед началом смены, после замены индикатора, после настройки или ремонта оборудования, при спорном результате, при переходе на другую группу деталей.
Размагничивающее устройство. Размагничивание для производственного участка часто нужно включать в штатный цикл. Оно особенно важно, если после МПД деталь идёт на механическую обработку, шлифование, мойку, сборку, сварку, измерение, упаковку, эксплуатацию в узлах, чувствительных к магнитному полю. Размагничивающее устройство должно подбираться под массу, форму и габариты детали. После размагничивания нужен контроль остаточной намагниченности.
Минимальный производственный пост ОТК
Используется для небольшой номенклатуры деталей и локального контроля. Включает в свой состав:
- переносное ярмо;
- магнитный порошок или суспензия;
- контрастная краска при цветном методе;
- средства очистки поверхности;
- контрольный образец;
- средства освещения;
- люксметр;
- журнал контроля;
- технологическая карта;
- средства маркировки дефектных зон.
Производственный участок ОТК среднего уровня
Используется для регулярного ОТК, в его состав входит:
- катушка;
- переносное ярмо;
- комплект индикаторов;
- контрольные образцы;
- измеритель поля;
- средства контроля освещённости;
- УФ-осветитель и УФ-радиометр при люминесцентном методе;
- размагничивающее устройство;
- измеритель остаточной намагниченности;
- зона подготовки поверхности;
- зона годной и несоответствующей продукции;
- комплект технологических карт.
Расширенный участок ОТК для широкой номенклатуры
Подходит для предприятий с валами, шестернями, кольцами, сварными узлами, корпусами и ремонтными деталями. В его состав обычно включен:
- стационарный магнитопорошковый дефектоскоп;
- катушки разных размеров;
- генератор тока;
- центральные проводники;
- гибкие кабели;
- контактные устройства;
- переносные ярма;
- устройства на постоянных магнитах для вспомогательных задач;
- система подачи или перемешивания суспензии;
- затемнённая зона;
- пост размагничивания;
- средства фотофиксации;
- электронный журнал;
- система маркировки статусов деталей.
Требования к участку ОТК
Оборудование участка должно соответствовать производственной нагрузке. Для стационарного оборудования важны размер рабочего окна, длина катушки, число витков, диапазон тока, рабочий цикл, стабильность режима, удобство установки детали и производительность.
Для устойчивой работы участка ОТК требуется следующие документы:
- приказ о создании участка или назначении ответственного;
- перечень контролируемой продукции;
- технологические карты МПД;
- методика или инструкция магнитопорошкового контроля;
- маршрутные карты с операцией МПД;
- критерии приемки;
- порядок подготовки поверхности;
- порядок работы с несоответствующей продукцией;
- инструкция по размагничиванию;
- формы журналов и протоколов;
- паспорта оборудования;
- график поверки и калибровки;
- журнал проверки оборудования;
- журнал контроля дефектоскопических материалов;
- документы о квалификации персонала;
- инструкции по охране труда и электробезопасности.
Документы должны быть связаны с реальным производственным маршрутом. Если МПД есть только в инструкции ОТК, но отсутствует в маршрутной карте, производственный процесс будет постоянно конфликтовать с контролем.
Для производственного участка нужны специалисты, которые понимают производственную задачу.
На участке должны быть:
- дефектоскопист по магнитному методу;
- ответственный за участок ОТК;
- ответственный за оборудование;
- ответственный за средства измерений;
- ответственный за материалы;
- специалист, принимающий решение по спорным индикациям.
Специалист I уровня может выполнять операции по инструкции под контролем. Специалист II уровня обычно выполняет контроль, оценивает результаты и оформляет заключения. Специалист III уровня нужен для методического руководства, разработки процедур, нестандартных задач и спорных случаев.
Если участок работает в две смены, нужно периодически сверять оценку индикаций между специалистами. Иначе одна смена будет «пропускать», а другая — «браковать» одну и ту же продукцию.
Сильный участок ОТК не только выявляет дефекты, но и помогает снижать их количество. Для этого необходимо фиксировать вид дефекта, зону возникновения, операцию, после которой дефект выявлен, номер партии, станок или участок, оператора или смену, принятые корректирующие действия.
Если трещины постоянно появляются после одной операции, это сигнал для технологии, производства или снабжения. ОТК должен передавать эту информацию руководителю производства и технологу.
Типовые ошибки при организации ОТК по МПД
Первая ошибка — покупать оборудование без анализа номенклатуры. В результате прибор есть, но реальные детали контролировать неудобно.
Вторая ошибка — МПД не включено в маршрутную карту. Тогда контроль становится необязательной операцией, которую производство пытается обойти.
Третья ошибка — не разделять зоны годных, непроверенных и дефектных деталей.
Четвёртая ошибка — не назначать ответственного за подготовку поверхности.
Пятая ошибка — использовать переносное ярмо как замену стационарному участку при серийном потоке.
Шестая ошибка — не вести статистику дефектов.
Седьмая ошибка — не обучать производство требованиям МПД. Мастер, технолог и рабочий должны понимать, почему грязная поверхность, остатки СОЖ или окалина мешают контролю.
Чек-лист по запуску участка ОТК
- Сформировать перечень деталей.
- Определить контрольные точки в маршруте.
- Разработать технологические карты.
- Назначить нормы приемки.
- Подобрать оборудование.
- Организовать зоны движения деталей.
- Определить статусы продукции.
- Назначить ответственных.
- Обучить и осуществить допуск персонала.
- Подобрать контрольные образцы.
- Приобрести средства измерения условий контроля.
- Подготовить журналы и формы записей.
- Подготовить паспорт на все оборудование.
- Провести у средств измерений поверку или калибровку.
- Определить порядок ремонта и повторного контроля.
Как мы помогаем организовать ОТК по МПД
Мы помогаем сформировать комплект оборудования для участка ОТК:
- анализируем номенклатуру деталей;
- определяем точки МПД в маршруте;
- подбираем схемы намагничивания;
- выбираем стационарное и переносное оборудование;
- подбираем катушки, ярма, генераторы тока, кабели и проводники;
- учитываем освещение и УФ-осмотр;
- подбираем контрольные образцы;
- помогаем организовать размагничивание.
Подходящее оборудование
Часто задаваемые вопросы
Чем участок ОТК по МПД отличается от выездного контроля?
Чем участок ОТК отличается от лаборатории НК?
Можно ли организовать ОТК одним переносным ярмом?
Что лучше использовать на участке ОТК для серийных валов и осей?
Нужны ли контрольные образцы на участке ОТК?
Какие документы нужны для запуска участка?
Нужно организовать участок ОТК для магнитопорошкового контроля?
Поможем встроить МПД в производственный маршрут: определить контрольные точки, подобрать оборудование, организовать поток деталей, размагничивание, регистрацию результатов и работу с несоответствующей продукцией.