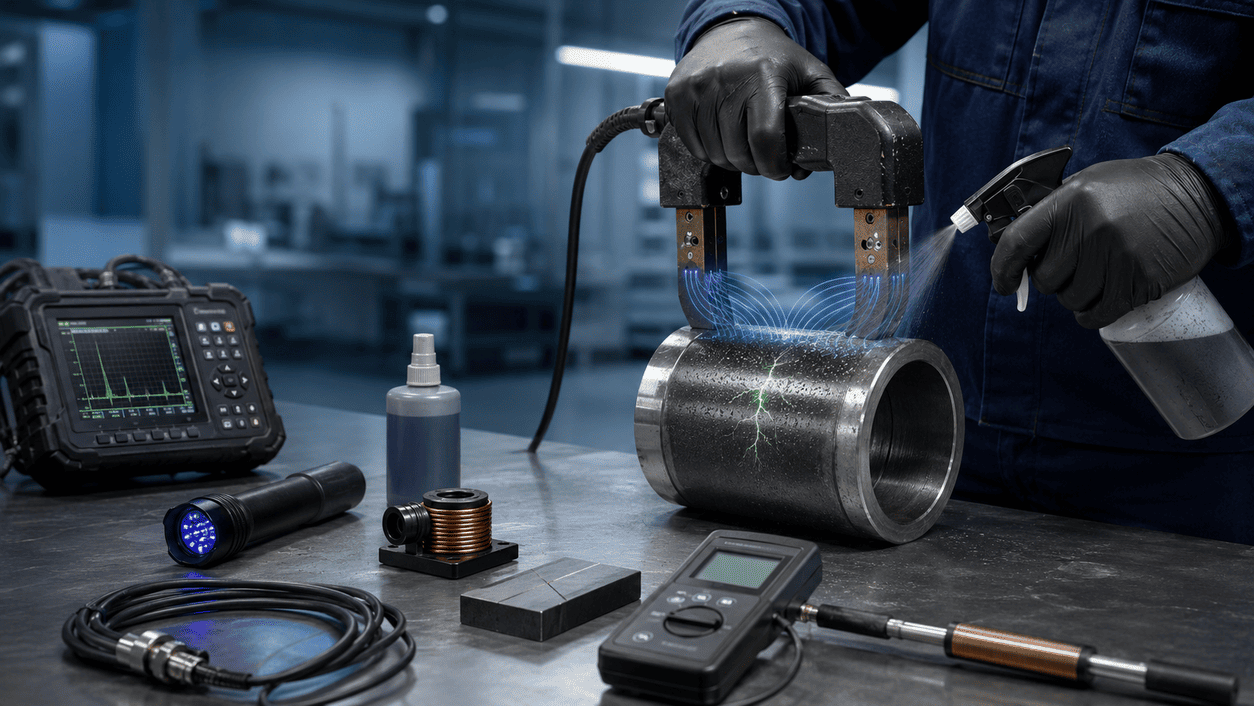
Магнитопорошковая дефектоскопия — метод неразрушающего контроля, применяют для поиска поверхностных и близких к поверхности дефектов в деталях из ферромагнитных материалов. В промышленной практике этот метод также называют магнитопорошковый контроль или сокращенно МПД.
Магнитопорошковый метод контроля применяют для выявления поверхностных и приповерхностных несплошностей в изделиях из ферромагнитных материалов.
Его используют в машиностроении, металлообработке, ремонте оборудования, контроле сварных соединений, на участках ОТК и в лабораториях неразрушающего контроля. В российских стандартах метод рассматривается как один из базовых способов контроля полуфабрикатов, деталей, узлов, элементов конструкций и изделий в условиях производства и эксплуатации.
Главная задача МПД — вовремя обнаружить опасные дефекты металла до того, как деталь пойдет в эксплуатацию или станет причиной отказа оборудования. По ГОСТ Р ИСО 9934-1-2011 магнитопорошковый метод в первую очередь применяется для выявления поверхностных дефектов: разрывов, трещин различного происхождения, волосовин, флокенов, закатов, надрывов, непроваров сварных соединений и других несплошностей материала.
Стандарт также указывает, что метод может выявлять и дефекты, расположенные в непосредственной близости к поверхности, но чувствительность заметно снижается по мере увеличения глубины их залегания. Важно понимать что магнитопорошковый контроль эффективный метод для поверхностной и приповерхностной зоны, но не универсальный способ для всего объем металла.
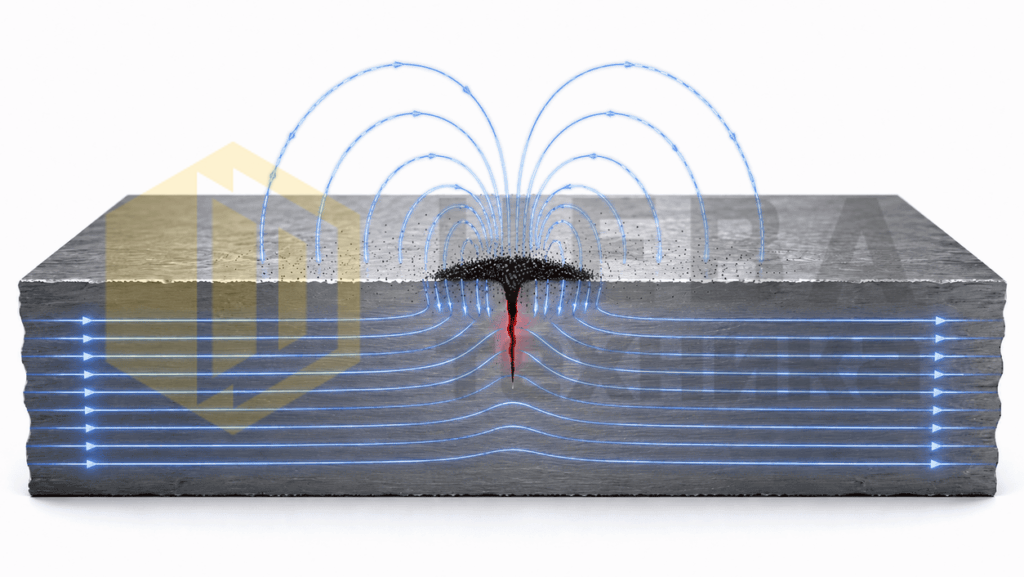
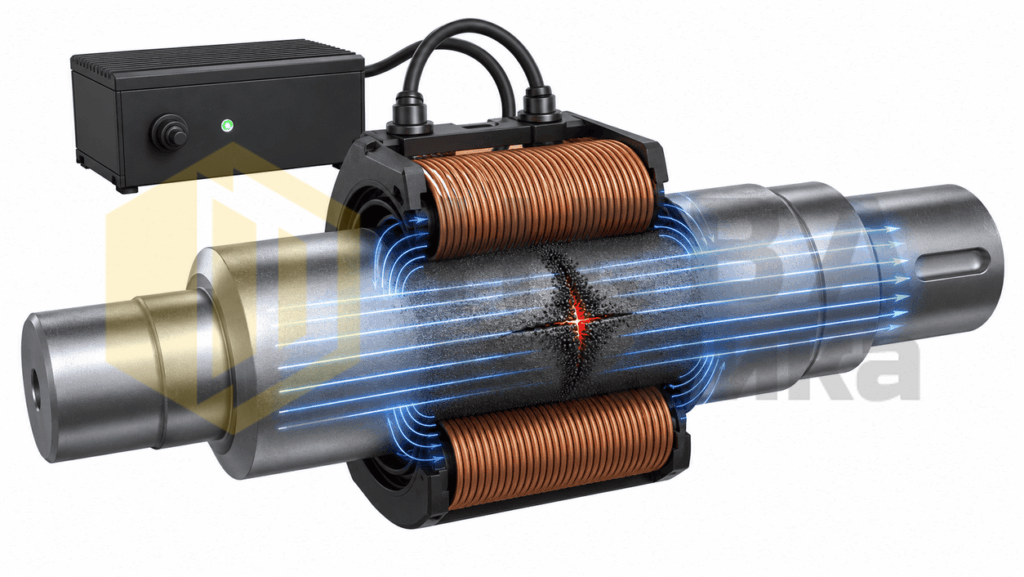
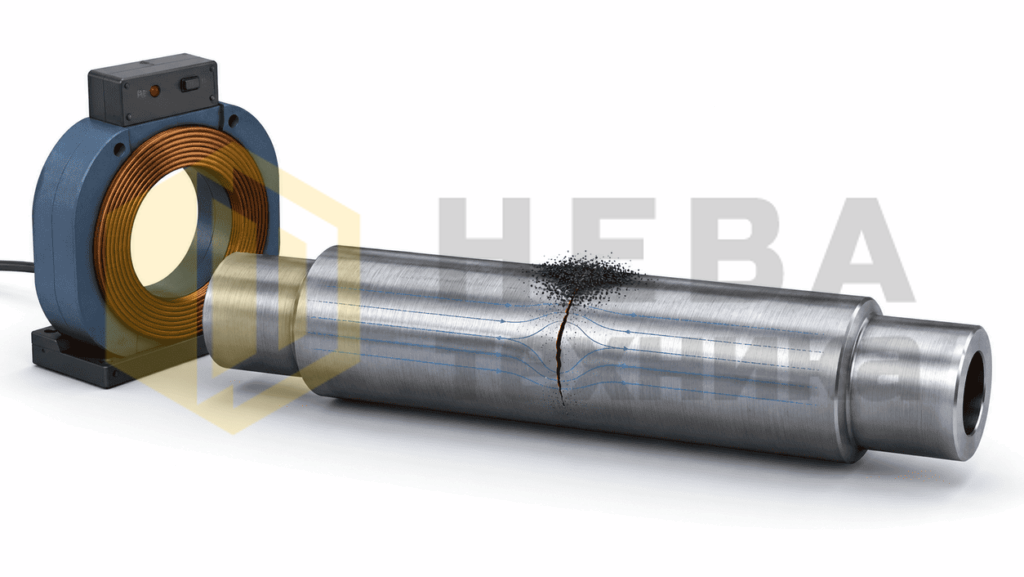
Суть метода следующая: контролируемую деталь намагничивают, после чего на поверхность наносят магнитный порошок или магнитную суспензию. Если в металле есть трещина или другая несплошность, в этой зоне возникает поле рассеяния. Магнитные частицы скапливаются у дефекта и образуют видимый индикаторный рисунок. По нему дефектоскопист определяет наличие, расположение, протяженность и характер дефекта.
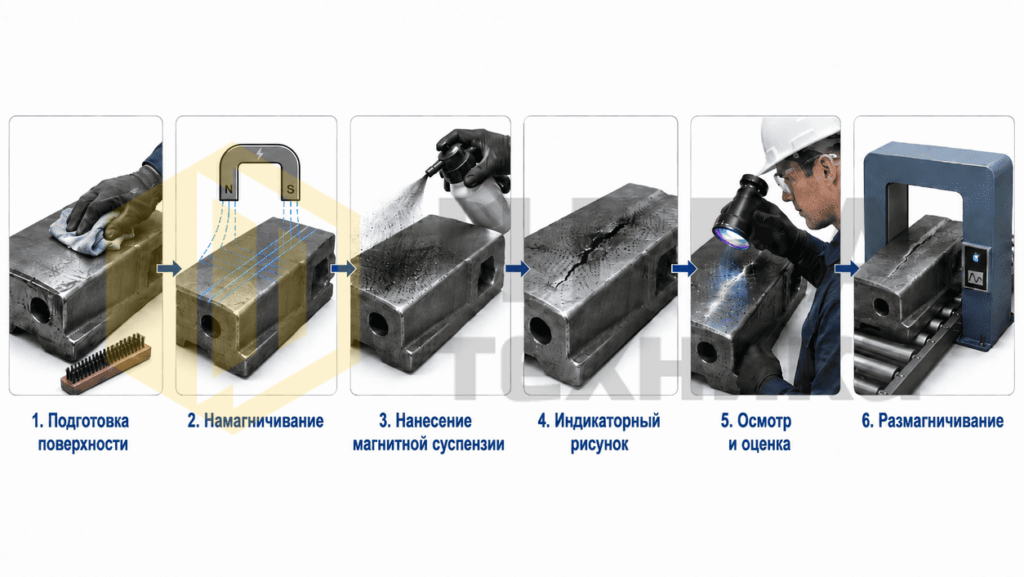
Поэтому магнитопорошковая дефектоскопия ценится за наглядность: оператор видит не абстрактный сигнал, а реальную картину на поверхности детали. ГОСТ Р 56512-2015 включает этот процесс в типовую последовательность операций МПД: намагничивание, нанесение магнитного индикатора, осмотр поверхности, оценка результатов и при необходимости размагничивание.
Для каких материалов подходит магнитопорошковый контроль
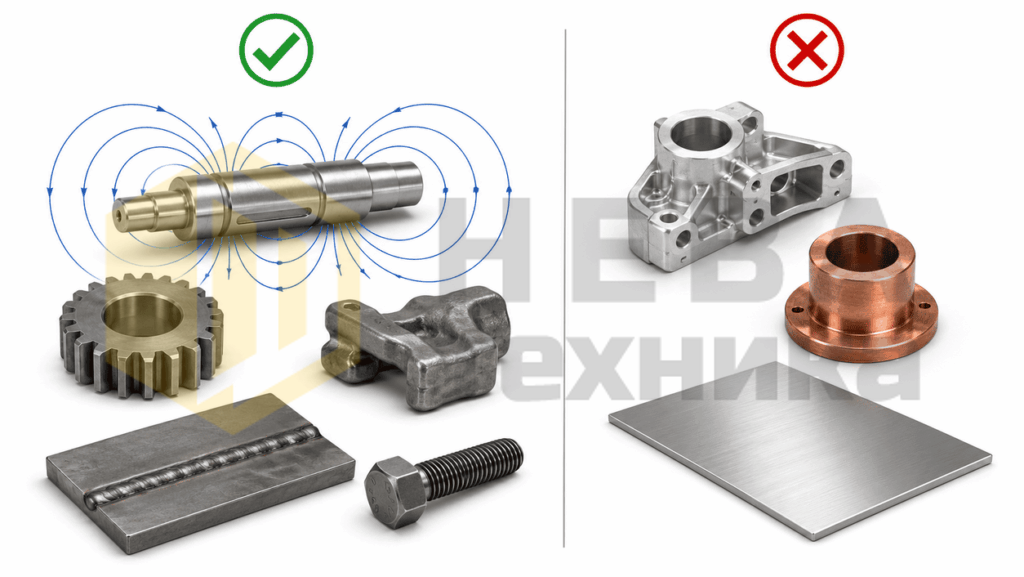
МПД применяют только на ферромагнитных материалах. ГОСТ Р 56512-2015 прямо указывает, что стандарт распространяется на объекты из ферромагнитных материалов с относительной магнитной проницаемостью не менее 40.
В первую очередь речь идет о деталях из сталей обыкновенного качества, углеродистых, низколегированных и высоколегированных сталей. Отсюда и практический вывод для заказчика: МПД не применяют для алюминия, меди, аустенитных нержавеющих сталей и других немагнитных материалов.
Для них нужны другие методы неразрушающего контроля. Зато для валов, осей, шестерен, поковок, отливок, крепежа, штоков, деталей после мехобработки и термообработки магнитопорошковый метод остается одним из самых удобных и экономичных решений.
Какие дефекты выявляет МПД
На практике магнитопорошковый контроль помогает обнаруживать не только трещины, но и другие опасные нарушения сплошности материала. Это могут быть волосовины, закаты, флокены, надрывы, дефекты после шлифования, дефекты после термообработки, непровары сварных соединений и локальные подповерхностные несплошности. Особенно хорошо метод показывает себя там, где дефект выходит на поверхность или расположен очень близко к ней.
Именно поэтому МПД широко применяют для ответственных деталей, где важно отсеять скрытые поверхностные трещины после механической или термической обработки. Для сварных соединений метод также имеет отдельную нормативную базу: ГОСТ ISO 17638-2018 распространяет магнитопорошковый контроль на наружную поверхность сварных соединений и зоны термического влияния в ферромагнитных материалах.
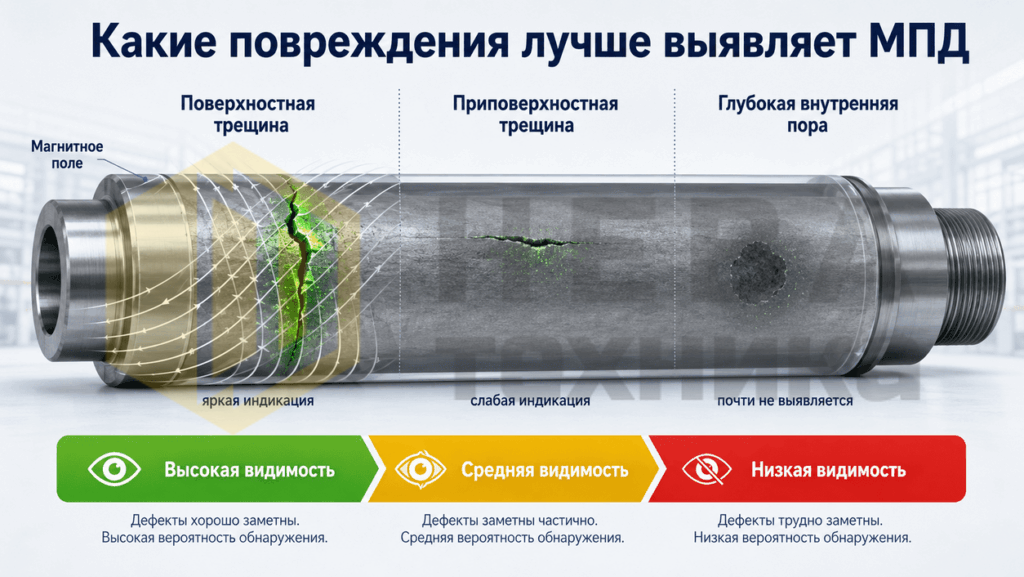
При этом у метода есть важное ограничение: он не заменяет все остальные способы НК. Если нужно контролировать внутренние объемные дефекты на значительной глубине, искать пористость в толще материала или оценивать внутреннюю структуру немагнитного изделия, одного МПД недостаточно. Но если задача состоит в том, чтобы быстро и надежно выявить поверхностные и приповерхностные трещины, магнитопорошковая дефектоскопия часто оказывается наиболее практичным вариантом.
Почему в МПД так важны методы намагничивания
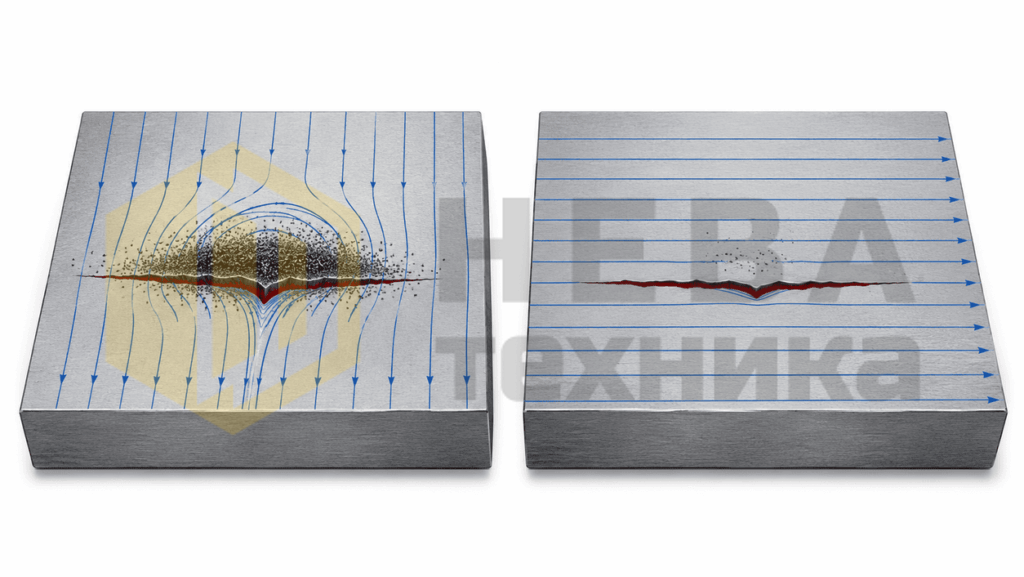
Результат МПД зависит в основном от правильно подобранного метода намагничивания. Дефект лучше всего выявляется, когда магнитный поток пересекает его приблизительно под прямым углом. Если же поле направлено почти вдоль дефекта, индикаторный рисунок может быть слабым или совсем не появиться.
Именно поэтому ГОСТ Р 56512-2015 требует выбирать вид, способ и схему намагничивания с учетом формы детали, её размеров, материала, покрытия и предполагаемого типа дефекта. Если вероятное направление дефектов неизвестно, стандарт рекомендует намагничивать объект в двух взаимно перпендикулярных или трех направлениях либо использовать комбинированное намагничивание. Это один из ключевых принципов метода, который напрямую влияет на достоверность контроля.
В ГОСТ Р 56512-2015 перечислены основные виды намагничивания, применяемые при МПД: циркулярное, продольное (полюсное), индукционное циркулярное, комбинированное, во вращающемся магнитном поле и способом магнитного контакта. Для практики чаще всего обсуждают первые два.
При циркулярном намагничивании преимущественно выявляются дефекты продольной ориентации, а поперечные могут быть обнаружены хуже. При продольном, наоборот, лучше выявляются дефекты поперечной ориентации, тогда как продольные дефекты не гарантируются. Поэтому грамотный подбор схемы намагничивания — это не формальность, а обязательное условие качественного магнитопорошкового контроля.
Магнитопорошковая дефектоскопия на практике
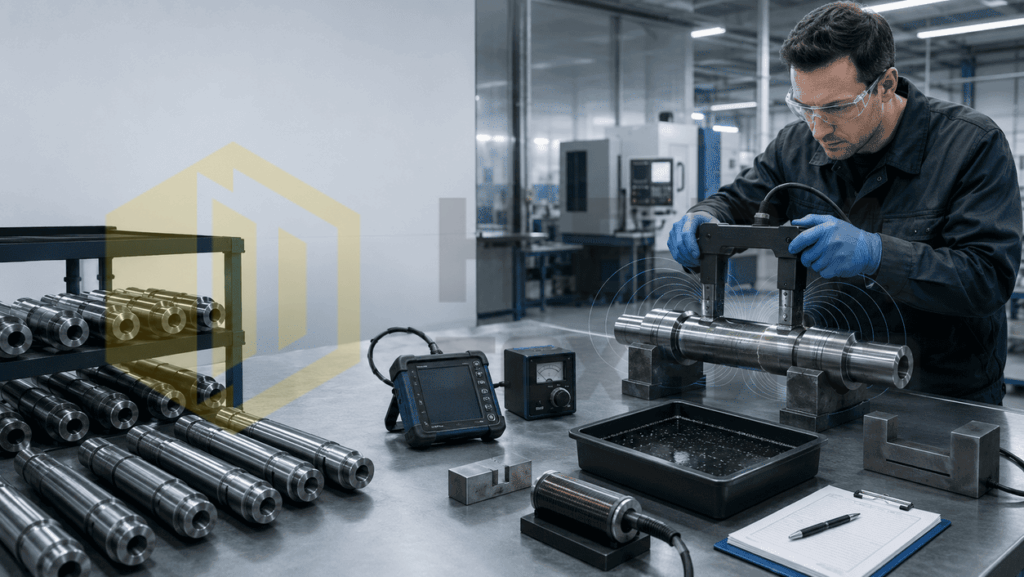
Если описывать процесс простыми словами, то магнитопорошковый контроль состоит из нескольких понятных этапов. Сначала подготавливают поверхность детали: она должна быть достаточно чистой, чтобы загрязнения, окалина, масло или грубая шероховатость не мешали формированию и чтению индикаторного рисунка.
Затем выбирают схему намагничивания, исходя из геометрии детали и вероятной ориентации дефекта. После этого на объект наносят магнитный индикатор — сухой порошок, пасту или суспензию — и проводят осмотр поверхности. По результатам оценивают характер выявленных индикаций, оформляют заключение и при необходимости размагничивают деталь. Такая последовательность контроля следует из типового процесса, приведенного в ГОСТ Р 56512-2015.
Для сварных соединений требования к подготовке поверхности сформулированы в ГОСТ ISO 17638-2018, который указывает, что контролируемые участки должны быть сухими, если не применяются средства для работы с влажными поверхностями.
При необходимости допускается местная зачистка или улучшение состояния поверхности, но без повреждения материала и без влияния на качество контроля.
Это важный практический момент: даже хороший дефектоскоп и качественный индикатор не дадут надежного результата, если шов загрязнен, покрыт плотной окалиной или имеет поверхность, на которой невозможно корректно интерпретировать индикации.
Способ приложенного поля и способ остаточной намагниченности
В практике МПД часто используют два режима проведения контроля: способ приложенного поля и способ остаточной намагниченности. ГОСТ Р 56512-2015 прямо выделяет оба этих способа. При контроле способом остаточной намагниченности деталь сначала намагничивают, затем после прекращения намагничивания наносят магнитный индикатор и осматривают поверхность. При способе приложенного поля контроль выполняют в действующем магнитном поле.
Стандарт указывает, что при оптимальных режимах оба способа могут обеспечивать высокую чувствительность к дефектам. При этом способ приложенного поля обычно применяют для объектов из магнитомягких материалов, а способ остаточной намагниченности — главным образом для магнитотвердых материалов с коэрцитивной силой более 9,5–10 А/см. Для большинства производственных задач на деталях из обычных сталей чаще используют именно способ приложенного поля.
Эта разница важна не только для инженера НК, но и для выбора оборудования. Один дефектоскоп может работать только в одном режиме, а другой — поддерживать переменное и выпрямленное поле, разные схемы намагничивания и размагничивание после контроля. Поэтому на практике магнитопорошковая дефектоскопия — это технологический процесс, где важны материал детали, тип дефекта, направление поля, вид тока, форма изделия и последующие операции.
Где применяется магнитопорошковая дефектоскопия
Сфера применения метода очень широкая. На машиностроительных предприятиях МПД используют для контроля валов, осей, пальцев, зубчатых колес, шпилек, корпусов, поковок и отливок.
На участках ремонта — для проверки деталей после восстановления, наплавки, шлифования и термообработки. В сварочном производстве — для контроля наружной поверхности швов и зон термического влияния.
В сервисных и эксплуатационных условиях — для контроля ответственных элементов оборудования и узлов, где не допустимы поверхностные трещины. ГОСТ ISO 17638-2018 отдельно подчеркивает, что технологии магнитопорошкового контроля сварных соединений применимы для большинства способов сварки и видов сварных соединений.
Подходящие модели представлены в разделе оборудование для магнитопорошкового контроля.
Это делает метод особенно востребованным в тех отраслях, где много ответственных стальных деталей и сварных конструкций.
Отдельное преимущество МПД — высокая производительность при правильной организации участка контроля. Метод не требует разрушения детали, дает наглядный результат и хорошо вписывается в производственный цикл.
Поэтому для многих предприятий магнитопорошковый контроль является регулярным рабочим инструментом контроля качества. Особенно это касается серийного производства, где нужно быстро проверять типовые детали.
Преимущества и ограничения магнитопорошкового метода
Сильные стороны МПД очевидны. Во-первых, метод хорошо выявляет поверхностные и приповерхностные трещины, которые часто являются наиболее опасными для эксплуатации детали. В качестве подходящего оборудования можно рассмотреть установка магнитопорошкового контроля НЕВА-ПМД-2000.
Во-вторых, он дает визуально понятный результат. В-третьих, его можно применять как в стационарных лабораторных условиях, так и на производстве, в ремонте и на выездном контроле. В-четвертых, для многих деталей из сталей магнитопорошковая дефектоскопия оказывается быстрее и экономичнее, чем более сложные методы. Именно поэтому МПД занял прочное место в системе неразрушающего контроля.
Но МПД имеет ряд ограничений. Метод работает только на ферромагнитных материалах. Результат критически зависит от правильного выбора схемы намагничивания. Качество результата сильно связано с состоянием поверхности. Наконец, для интерпретации индикаций нужен подготовленный персонал. ГОСТ Р ИСО 9934-1-2011 прямо рекомендует, чтобы магнитопорошковый контроль выполнялся квалифицированным и опытным персоналом, а ГОСТ ISO 17638-2018 для сварных соединений требует, чтобы контроль и оценку результатов проводили подготовленные квалифицированные операторы.
Практический вариант реализации рассмотрен на странице организация магнитопорошкового контроля на ОТК.
Нужно ли размагничивать деталь после МПД
Во многих случаях — да. ГОСТ Р 56512-2015 отдельно выделяет раздел по размагничиванию объектов контроля и указывает, что детали после магнитопорошкового контроля должны размагничиваться, если остаточная намагниченность может влиять на работу приборов, датчиков, подвижных узлов, дальнейшие технологические операции или условия эксплуатации.
В стандарте прямо приведены примеры деталей, которые обычно подлежат размагничиванию, — валы, колеса, шестерни редукторов. На практике это важно для производств, где после МПД деталь идет на сборку, механическую обработку, измерение или работает в составе чувствительного механизма. Поэтому полноценный участок МПД — это не только намагничивание и осмотр, но и корректное размагничивание, когда оно требуется.
Магнитопорошковая дефектоскопия — это один из самых эффективных и практичных методов контроля стальных деталей на наличие поверхностных и близких к поверхности дефектов. Метод широко применяется в производстве, ремонте, машиностроении и контроле сварных соединений. Его сила — в сочетании наглядности, скорости и высокой чувствительности к трещинам. Но реальная эффективность МПД достигается только если правильно выбраны материал, схема намагничивания, способ контроля, состояние поверхности и оборудование.