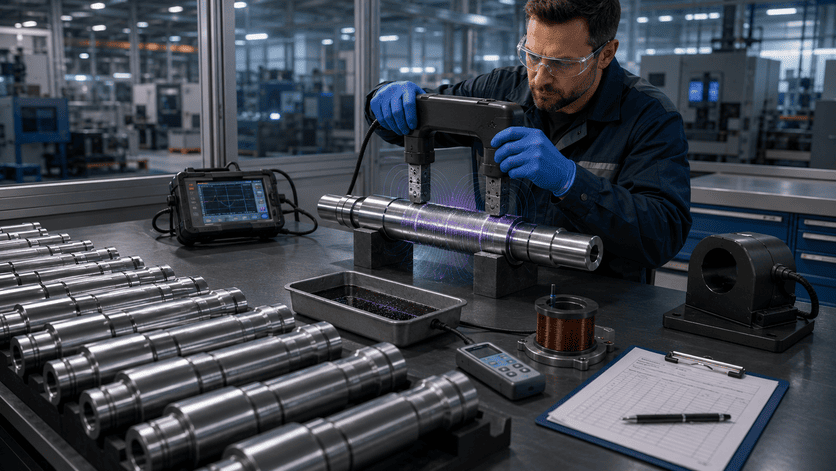
ГОСТ Р 56512-2015 — один из ключевых документов для предприятий, которые внедряют или уже применяют магнитопорошковый контроль в производстве, ремонте и эксплуатации. Его практическая ценность в том, что это основной документ по типовым технологическим процессам: от выбора аппаратуры и индикатора до проверки дефектоскопа, подготовки поверхности, выбора схемы намагничивания, осмотра, размагничивания и оформления результатов. Именно поэтому при построении участка МПД на предприятии разумно отталкиваться не от каталога приборов, а от логики самого ГОСТ.
С практической точки зрения ГОСТ Р 56512-2015 нужен не только лаборатории НК, но и полезен начальнику ОТК, технологу, главному сварщику, производственному инженеру. Потому что отвечает на главный вопрос: как сделать магнитопорошковый контроль воспроизводимым, управляемым и пригодным для серийной работы. Практический вариант реализации рассмотрен на странице оснащение лаборатории неразрушающего контроля.
Стандарт распространяется детали из ферромагнитных материалов с относительной магнитной проницаемостью не менее 40. МПД при соответствующих условиях позволяет выявлять визуально невидимые и слабовидимые поверхностные дефекты с минимальными размерами — раскрытие 0,001 мм, глубина 0,01 мм, протяженность 0,5 мм.
Проведение магнитопорошкового контроля на предприятии должно опираться на утверждённую технологию, проверенное оборудование, контрольные образцы и документирование результатов каждой операции.
С чего на предприятии начинается технология МПД
На практике внедрение МПД начинается с определения четырех составляющих:
- какие изделия контролируются
- какие дефекты считаются критичными
- где МПД контроль встраивается в производственный маршрут
- каким способом будет подтверждаться работоспособность процесса.
ГОСТ Р 56512-2015 прямо требует учитывать форму объекта, его размеры, материал, наличие покрытия, расположение и ориентацию ожидаемых дефектов, и рекомендует закреплять это в технологической инструкции или методике на контроль объектов конкретного типа. В инструкции по МПД должны быть описаны:
- объект контроля;
- характеристика дефектов;
- применяемый дефектоскоп;
- используемые материалы;
- порядок подготовки поверхности;
- порядок проверки работоспособности дефектоскопа;
- выполнение контроля;
- оценка результатов;
- действия при обнаружении дефектов;
- регистрация результатов.
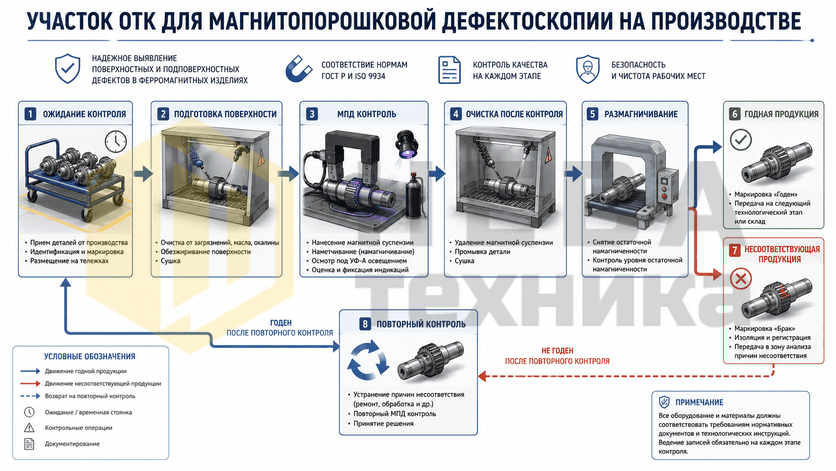
Таким образом на предприятии должна появиться не просто «операция МПД», а полноценная технологическая цепочка. ГОСТ требует, чтобы предприятие заранее определило: каким прибором оно работает, какой порошок или суспензию использует, как готовит деталь, как проверяет дефектоскоп перед сменой, как выбирает ток и схему намагничивания, кто и как оценивает индикации, чем подтверждается качество размагничивания и в какой форме оформляются результаты. Для реальной производственной практики это означает, что без локальной инструкции по МПД с привязкой к конкретным деталям, внедрение метода остается формальным.
Для МПК могут применяться универсальные стационарные дефектоскопы, специализированные стационарные дефектоскопы, в том числе автоматизированные под однотипные объекты, универсальные портативные дефектоскопы. А также сопутствующая аппаратура: источники освещения, измерители поля, средства контроля концентрации порошка и вязкости суспензии, размагничивающие устройства, приборы оценки уровня размагничивания и средства регистрации результатов.
Выбор конфигурации участка зависит от номенклатуры контролируемых деталей.
- Если предприятие контролирует серийные валы, пальцы, втулки или другие детали повторяющейся геометрии, то рационально строить стационарный пост с соленоидом, стационарным дефектоскопом, ванной или системой нанесения суспензии, и местом осмотра и устройством размагничивания.
- Если контроль локальный, выездной или связан со сварными узлами, больший смысл имеют переносные схемы: ярмо, переносные катушки, кабели, локальные электроконтакты, мобильные источники питания и компактные средства осмотра.
Выбор магнитного индикатора и суспензии
Раздел 7 ГОСТ Р 56512-2015 задает не только типы индикаторов, но и численные параметры, которые напрямую влияют на повторяемость контроля. Допускается применение магнитных порошков, магнитных суспензий, паст и других индикаторных материалов, основу которых составляют порошки железа, никеля, их оксидов или ферриты.
Выбор индикатора осуществляется с учетом требуемой чувствительности, вида и расположения дефектов, так же необходимо учитывать шероховатость и цвет поверхности, условия работы и производительность труда.
Для суспензий ГОСТ определяет конкретные цифры.
- Рекомендуемая концентрация магнитного порошка составляет (25±5) г/л для черного или цветного не люминесцентного порошка и (4±1) г/л для люминесцентного.
- При контроле резьбы, галтелей малого радиуса, при работе способом приложенного поля с напряженностью магнитного поля 100 А/см и выше и в других технически обоснованных случаях концентрацию черного или цветного порошка можно уменьшить до 5–7 г/л.
- Кинематическая вязкость дисперсионной среды не должна превышать 36 сСт. Если вязкость выше 10 сСт, это должно быть отдельно указано в технологической документации.
Предприятие которое применяет МПД должно уметь измерять и контролировать вышеприведенные параметры. В п.6.1 ГОСТа перечислены приборы для оценки концентрации порошка и вязкости суспензии. В приложении Д указывается что вязкость дисперсионной среды следует измерять вискозиметрами по ГОСТ 33 и ГОСТ 10028 либо аналогичными средствами.
Контрольные образцы и проверка работоспособности
Раздел 8 и п.11.15 ГОСТ Р 56512-2015 требуют использовать контрольные образцы для проверки работоспособности дефектоскопов и магнитных индикаторов. Подходящие позиции представлены в разделе контрольные образцы для МПД.
Стандарт указывает, что образцы должны иметь естественные или искусственные дефекты, размеры которых близки чувствительности процесса, а тип образца выбирают с учетом конструкции дефектоскопа, способа намагничивания, глубины ожидаемых дефектов и направления создаваемого магнитного поля.
Работоспособность дефектоскопов оценивают путем выявления дефектов на образцах при всех способах намагничивания, предусмотренных конструкцией конкретного прибора.
Например, если катушка работает в переменном и выпрямленном поле, то перед контролем нужно подтвердить, что конкретный прибор и конкретный индикатор формируют пригодный индикаторный рисунок на контрольном образце. Это должно быть зафиксировано в сменной процедуре.
Подготовка поверхности контроля
Перед контролем необходимо (п.11.2 ГОСТ Р 56512-2015) с поверхности удалить имеющиеся загрязнения: масло, смазку, пыль, шлаки, продукты коррозии, окалину и другие загрязнения. Также лакокрасочные и защитно-декоративные покрытия, если их суммарная толщина превышает 40 мкм.
Контроль после окраски, оксидирования или нанесения немагнитного покрытия допускается, если суммарная толщина покрытия не превышает 40 мкм. Для сварных соединений требуется (п.11.11) очищать сам шов и околошовные зоны основного металла шириной, равной ширине шва, но не менее 20 мм с каждой стороны.
Стандарт также детализирует способы очистки, в пп.11.3–11.5 перечислены промывка водой и химическими растворами, органические растворители, ультразвуковая очистка, электрохимическая обработка, гидроабразивные методы и ручная очистка жесткими щетками, скребками и шпателями. При этом ветошь, оставляющая ворс и нитки, применять не рекомендуется.
После водных моющих средств поверхность перед МПД с сухим порошком или суспензией на органической основе нужно просушивать. П.11.8 предписывает, что при использовании водных магнитных суспензий, не содержащих активных смачивающих компонентов, поверхность следует предварительно обезжирить.
Если между подготовкой и контролем проходит длительное время, требуется межоперационная противокоррозионная защита, но с ограничением — защита не должна ухудшать смачиваемость поверхности суспензией.
Для водных суспензий допускаются ингибированная бумага, защитные пленки, осушители, растворы нитрита натрия или карбоната натрия. При этом охлаждающие и смазочно-охлаждающие жидкости, защитные эмульсии и ингибированные масла в этом случае не допускаются.
Чувствительность магнитопорошкового контроля зависит не только от режима намагничивания, но и от состояния поверхности, качества магнитного индикатора, освещения и ориентации поля относительно предполагаемого дефекта. Эти условия необходимо закрепить в технологической карте контроля.
Выбор способа контроля и схемы намагничивания
В производственной практике, как правило, здесь и появляется основная инженерная ошибка — подгонять все детали под одну существующую схему намагничивания. А к выбору оборудования по магнитопорошковой дефектоскопии необходимо подходить с четырех вопросов.
- Первый: какого направления дефекты вы ожидаете — продольного, поперечного, кольцевого, смешанного.
- Второй: что вы контролируете — вал, втулку, кольцо, сварной шов, поковку, крупногабаритную конструкцию, локальный участок на объекте.
- Третий: нужна ли чувствительность только к поверхностным дефектам или также к подповерхностным.
- Четвертый: в каких условиях будет работать оборудование — лаборатория, участок ОТК, выездной контроль, монтаж, ремонт, поток серийных деталей.
ГОСТ Р 56512-2015 выделяет способ приложенного поля и способ остаточной намагниченности. При контроле способом приложенного поля магнитный индикатор наносят перед намагничиванием или в процессе него, а индикаторные рисунки образуются во время намагничивания. Этот способ обычно применяют для магнитомягких материалов с коэрцитивной силой менее 10 А/см.
При этом существуют случаи, когда в приложенном поле контролируют и объекты из магнитотвердых сталей:
- нужно выявлять подповерхностные дефекты на глубине более 0,01 мм, но обычно не более 2 мм;
- есть неснимаемое покрытие толщиной 40–50 мкм и более;
- объект имеет сложную форму, большое сечение или малое удлинение;
- при контроле крупногабаритных объектов и небольших участков с помощью постоянных магнитов или электромагнитов постоянного тока.
Также стандарт перечисляет виды намагничивания: циркулярное, продольное, индукционное циркулярное, комбинированное, во вращающемся поле и магнитным контактом. Из этого следует простой вывод, что существующие устройства, типа катушка, ярмо, постоянный магнит, электроконтакты и кабель — это инструменты под разные схемы поля и разные дефекты.
Также при контроле МПД допускаются использовать импульсный, постоянный, переменный однофазный и трехфазный, выпрямленный одно- и двухполупериодный токи. При переменном и импульсном токе намагничивается в основном поверхностный слой, а при постоянном и выпрямленном — поверхностный и подповерхностный, что позволяет работать с дефектами на глубине до 2 мм.
При этом наиболее благоприятная ориентация поля — перпендикулярно плоскости ожидаемого дефекта.
Практический алгоритм выбора:
Для поиска поперечных дефектов и деталей, которые можно поместить в катушку выбирайте катушку или соленоид. Смотрите на число витков, ампер-витки, внутренний диаметр, поле в центре катушки и рабочий цикл.
Для сварных соединений, ремонта, монтажа и локального контроля на объекте обычно используют ярмовый электромагнит, но только с учетом двух направлений контроля, ограничений по сложной геометрии и требований к эффективной зоне.
Для локального контроля без удобного электропитания, сложных крупногабаритных объектов и полевых условий уместны постоянные магниты, но не как универсальная замена AC-ярму или катушке.
Для полых деталей, отверстий, втулок, локальных зон сложной формы и продольных дефектов очень часто лучший результат дают центральный проводник, гибкий кабель или контакты с питанием от генератора тока. Здесь особенно важны допустимый ток, длительность подачи, радиус изгиба кабеля и безопасная работа электроконтактов.
Если нужен поверхностный контроль, в первую очередь рассматривайте переменное поле. Если важны подповерхностные дефекты, смотрите на постоянное или выпрямленное поле.
Нанесение индикатора, осмотр и отделение реальных дефектов от ложных
На рабочем участке МПД магнитную суспензию наносят поливом, распылением или погружением на 1–2 минуты небольших объектов в ванну с хорошо перемешанной суспензией.
Воздушная взвесь применяется для повышенной чувствительности, при выявлении подповерхностных дефектов, а также дефектов под слоем немагнитного покрытия толщиной 80–200 мкм.
Дефекты обнаруживают по повторяемому индикаторному рисунку после каждого нового нанесения порошка или суспензии. Плоскостные дефекты обычно проявляются как удлиненные тонкие валики порошка, объемные — как округлые рисунки, подповерхностные — как более нечеткие осаждения.
При люминесцентном контроле ультрафиолетовая облученность контролируемой поверхности должна быть не ниже 2000 мкВт/см², длина волны 315–400 нм с максимумом около 365 нм. Освещенность видимым светом в зоне контроля — не более 20 лк. УФ-облученность проверяют не реже одного раза в месяц, если иное не установлено отраслевыми нормами.
Для производственной практики важно учитывать, что существуют места, где могут появляться ложные осаждения порошка. Это резкие переходы сечений, границы изменения магнитных свойств, касание намагниченного объекта ферромагнитным предметом, риски, грубая обработка поверхности, границы наклепанной поверхности, группы мелких забоин, карбидная полосчатость, границы незачищенных сварных швов и границы швов, выполненных аустенитными электродами.
Размагничивание и контроль остаточной намагниченности
Если предприятие после МПД отправляет детали на сборку, мехобработку, измерения или дальнейшую эксплуатацию в составе чувствительных узлов. В п.15.2 ГОСТ Р 56512-2015 требует выполнять размагничивание воздействием знакопеременного магнитного поля с убывающей до нуля амплитудой.
Для этого используют стационарные или переносные соленоиды, электромагниты и устройства, позволяющие пропускать по объекту ток, достаточный для создания нужного размагничивающего поля.
После размагничивания уровень остаточной намагниченности не должен превышать 5 А/см, если иные значения не установлены нормативной документацией, а качество размагничивания должно проверяться.
На предприятии процесс размагничивания после МПД должен быть включен в технологию контроля с указанием устройства и режима размагничивания, а также критериями приемки. Если критично, чтобы деталь вышла из зоны МПД с контролируемым уровнем остаточного поля, необходим прибор для контроля результата.
Поверка, калибровка и контроль параметров оборудования
В соответствии с требованиями (п.10.7 ГОСТ Р 56512-2015) магнитопорошковые дефектоскопы после ремонта и периодически в процессе эксплуатации должны проверяться на работоспособность и соответствие основных технических характеристик требованиям ТУ.
Их допускаемое отклонение измеряемых параметров от требований технических условий должно быть не более ±10 %. При этом оценивают параметры измерительных систем, значения и стабильность тока или напряженности поля, параметры размагничивающих систем, длительность циклов “ток-пауза”, а у импульсных систем — длительность и частоту импульсов.
Если встроенные амперметры, вольтметры или измерители напряженности поля дают отклонение более ±10 %, то допускается уточнение результатов введением поправок.
Кроме того, требуется метрологического обеспечения для средств измерений, используемых по прямому назначению при МПД:
- измерителей поля;
- измерители освещенности;
- измерители УФ-облученности;
- средств количественной оценки индикаторов.
Для предприятия это означает, что участок МПД должен быть встроен не только в производство, но и в метрологическую систему предприятия. Без этого требования стандарта фактически не выполняются.
Рабочее место, освещение и безопасность участка МПД
МПД контроль — это не только физика поля, но и промышленная организация рабочего места. Конструкция намагничивающих и размагничивающих устройств, осветителей и УФ-облучателей должна обеспечивать при температуре окружающего воздуха 25 °С температуру поверхностей, к которым прикасается дефектоскопист, не более 40 °С. Уровень шума на рабочих местах должен быть не более 80 дБА.
Если предприятие работает в люминесцентном режиме, то должно быть выделено изолированное помещение или кабина с УФ-облучателем, стеллажами для проверяемых объектов, фоновым освещением 10–20 лк, а также вытяжной вентиляцией для удаления паров дисперсионной среды, озона, оксидов азота и ионизированного воздуха.
Для больших и тяжелых изделий стандарт требует еще и организационных решений. Участки МПК массивных и крупногабаритных объектов должны быть оборудованы подъемно-транспортными механизмами и поворотными устройствами.
Этапы внедрения МПД на производстве
Этап 1. Определение номенклатуру дефектов
Сначала нужно зафиксировать, какие детали, узлы или сварные соединения будут контролироваться, какие дефекты считаются критичными и на каком этапе производства выполняется МПД.
Этап 2. Выбор метода и схемы намагничивания
По ГОСТ вид и способ намагничивания выбирают по геометрии объекта, материалу, толщине покрытия, а также по типу и ориентации ожидаемых дефектов. На этом этапе определяется, нужен ли участок с катушкой, ярмом, кабельной схемой, электроконтактами, постоянными магнитами или комбинированным решением.
Этап 3. Комплектация участка МПД
Нужно подобрать не только дефектоскоп, но и измерители поля, средства контроля суспензии, источники освещения, оборудование для размагничивания и средства регистрации результатов. Именно такой состав аппаратуры предусмотрен стандартом для полноценного процесса МПД.
Этап 4. Разработка методик и операционных карт
ГОСТ требует проводить контроль по инструкциям и технологическим картам. В них должны быть закреплены объект контроля, тип ожидаемых дефектов, аппаратура, индикатор, подготовка поверхности, проверка работоспособности, порядок контроля, оценка результатов, размагничивание и оформление документации.
Этап 5. Определение параметров поверхности контроля
До контроля нужно регламентировать очистку от масла, пыли, окалины, коррозии и покрытий. По ГОСТ суммарная толщина немагнитных покрытий для контроля без удаления обычно не должна превышать 40 мкм.
Этап 6. Утверждение рабочих параметров индикации
Нужно определить тип порошка, концентрацию, вязкость, способ нанесения и периодичность контроля этих параметров. Это один из самых важных этапов, потому что именно здесь формируется повторяемость процесса.
Этап 7. Проверка дефектоскопа по контрольным образцам
Перед началом работы оборудование и индикатор должны подтверждать работоспособность на контрольных образцах. Это позволяет отсеять ложную уверенность в процессе и реально проверить выявляющую способность.
Этап 8. Организация осмотра и условий наблюдения
Для обычного визуального режима должны быть нормированы освещенность и условия наблюдения. Если используется люминесцентный контроль, ГОСТ задает конкретные параметры: УФ-облученность поверхности должна быть не ниже 2000 мкВт/см², а освещенность видимым светом в зоне контроля — не более 20 лк.
Этап 9. Необходимость размагничивания после МПД
Если остаточная намагниченность влияет на дальнейшие операции, размагничивание должно быть штатным этапом процесса. После выполнения нужно контролировать остаточную намагниченность. ГОСТом определена величина — не более 5 А/см.
Этап 10. Организация системы качества
Участок МПД должен быть встроен в метрологическое обеспечение предприятия и в общую систему контроля качества. ГОСТ требует проверки характеристик дефектоскопов после ремонта и периодически в эксплуатации; допустимое отклонение основных измеряемых параметров — не более ±10 %.
Вопросы-ответы:
Что регулирует ГОСТ Р 56512-2015?
ГОСТ Р 56512-2015 описывает типовые технологические процессы магнитопорошкового контроля: от выбора аппаратуры и схем намагничивания до нанесения индикатора, осмотра, оценки результатов, размагничивания и заключительных операций.
Можно ли проводить МПД без методики или технологической карты?
Нельзя. ГОСТ Р 56512-2015 прямо указывает, что магнитопорошковый контроль проводят по инструкциям (методикам) и по операционным (технологическим) картам.
Какие виды намагничивания допускает ГОСТ Р 56512-2015?
Стандарт перечисляет: циркулярное, продольное (полюсное), индукционное циркулярное, комбинированное, во вращающемся магнитном поле и способом магнитного контакта.
Как выбирать способ намагничивания по ГОСТ?
Способ и схему намагничивания выбирают по геометрии и размерам объекта, материалу, толщине немагнитного покрытия, а также по типу, расположению и ориентации дефектов, которые нужно выявить.
Какое направление магнитного поля считается оптимальным?
Лучшее условие выявления дефекта — когда магнитное поле направлено перпендикулярно ожидаемому дефекту. Если это невозможно, стандарт допускает уменьшение угла до 30°, но требует увеличивать напряженность поля.
Что делать, если направление дефектов заранее неизвестно?
ГОСТ рекомендует намагничивать объект в двух взаимно перпендикулярных или трех направлениях либо применять комбинированное намагничивание.
Какое оборудование допускается для магнитопорошкового контроля?
Стандарт допускает применение универсальных стационарных дефектоскопов, специализированных стационарных установок, в том числе автоматизированных, и универсальных переносных дефектоскопов.
Можно ли использовать катушки, кабели, электромагниты и постоянные магниты?
Да. Для продольного (полюсного) намагничивания ГОСТ прямо допускает соленоиды, обмотки гибким кабелем, электромагниты и намагничивающие устройства на постоянных магнитах.
Какие технологические операции входят в МПД по ГОСТ?
Входят: намагничивание, нанесение магнитного индикатора (подходящие позиции представлены в разделе расходные материалы для МПД), осмотр контролируемой поверхности, оценка и оформление результатов, размагничивание (при необходимости) и заключительные операции.
Как по ГОСТ рассчитывают требуемую напряженность магнитного поля?
В п. 12.4 стандарт задает расчетный диапазон:
Hmin = 15 + 1,1·Hc
Hmax = 40 + 1,5·Hc,
где Hc — коэрцитивная сила материала.
Эти формулы используют для определения минимального и максимального значения напряженности приложенного магнитного поля.
Вывод
Если смотреть на ГОСТ Р 56512-2015 не как на формальный стандарт, а как на руководство по построению процесса, то он дает предприятию очень ясную рамку. Он описывает, какие объекты можно контролировать, какую аппаратуру и материалы применять, как готовить поверхность, как выбирать способ контроля и ток, как проверять дефектоскоп, как интерпретировать индикации, как размагничивать объект и что должно быть зафиксировано в методике.
Для инженера это означает одно: качественный магнитопорошковый контроль — это не отдельная операция, а регламентированный технологический процесс. Именно такой подход лучше всего работает и в производстве, и в ремонте, и с точки зрения поисковых запросов вроде “ГОСТ Р 56512-2015”, “магнитопорошковый контроль по ГОСТ”, “технология МПД на предприятии” и “организация участка магнитопорошкового контроля”.
В качестве подходящего оборудования можно рассмотреть стационарные установки НЕВА-ПМД-2000.