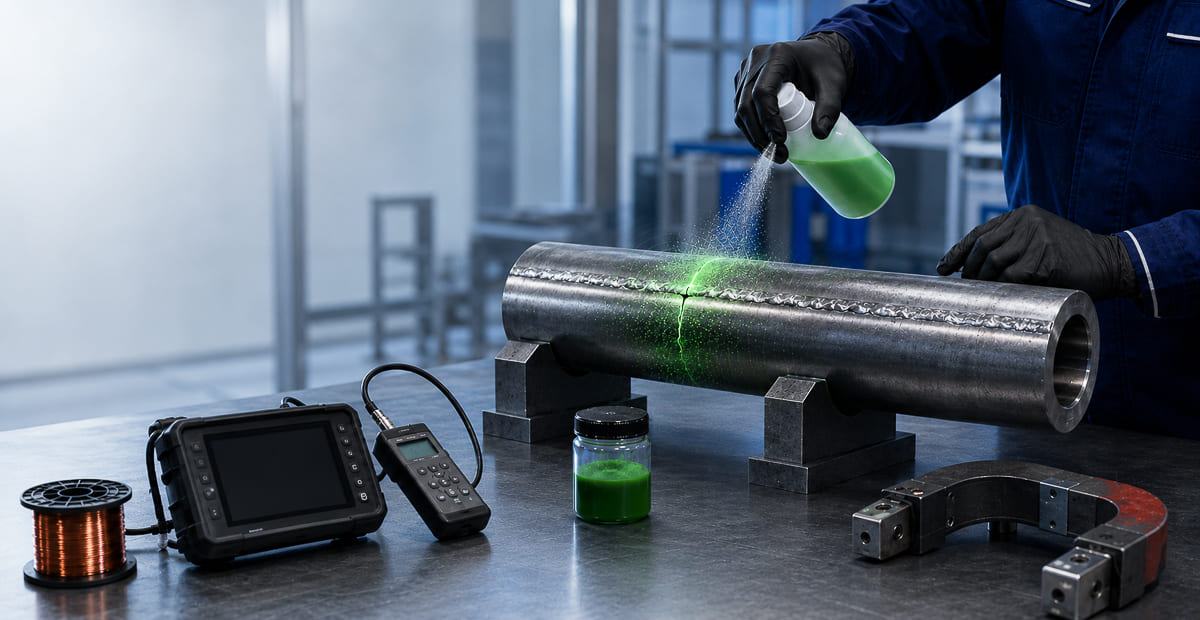
Способ остаточной намагниченности — это режим МПД, при котором объект сначала намагничивают, затем после снятия внешнего поля наносят магнитный индикатор и выполняют осмотр. Этот способ применяют для объектов из магнитотвердых материалов с коэрцитивной силой более 9,5–10,0 А/см.
Что такое способ остаточной намагниченности
Способ остаточной намагниченности (СОН) — это способ магнитопорошкового контроля, при котором объект сначала намагничивают, затем внешнее поле снимают, и уже после этого на поверхность наносят магнитный индикатор и выполняют осмотр. Для практики это означает, что индикаторный рисунок формируется не во время действия внешнего поля, а благодаря тому, что контролируемая деталь сохраняет остаточную намагниченность после его снятия. Именно поэтому этот способ напрямую зависит от магнитных свойств материала и не является универсальным для всех изделий.
Способ остаточной намагниченности отличается от способа приложенного поля (СПП) следующим: При способе приложенного поля индикатор наносят до намагничивания или во время него, и дефект проявляется в действующем внешнем поле. При способе остаточной намагниченности объект сначала намагничивают, затем поле снимают, и только после этого наносят индикатор.
Для каких материалов обычно применяют СОН
Способ остаточной намагниченности (ГОСТ Р 56512-2015) в основном применяют при контроле объектов, изготовленных из магнитотвердых материалов, когда их коэрцитивная сила составляет более 9,5–10,0 А/см. Стандарт описывает такие материалы как обладающие высокой остаточной индукцией и заметным магнитным гистерезисом.
Практический вывод здесь один: если материал не способен надежно сохранять остаточную намагниченность, СОН не будет работать. Поэтому этот способ не выбирают осознанно, по магнитным свойствам контролируемого изделия.
Когда способ остаточной намагниченности особенно оправдан в следующих случаях:
- объект изготовлен из магнитотвердого материала;
- требуется использовать именно режим контроля после снятия поля;
- технологически удобно разделить этапы намагничивания и осмотра;
- объект после намагничивания сохраняет достаточную остаточную индукцию для надежного формирования индикаторного рисунка.
При этом ГОСТ Р 56512-2015 отдельно отмечает, что выбор между СОН и СПП нужно делать не только по магнитным свойствам материала, но и с учетом формы и размеров объекта, текстуры материала, наличия покрытия, размагничивающего фактора, требуемой производительности и технических возможностей организации.
Какие дефекты выявляет способ остаточной намагниченности
Как и магнитопорошковый метод в целом, СОН предназначен прежде всего для поверхностных дефектов, а также части дефектов, расположенных в непосредственной близости к поверхности. ISO 9934-1 указывает, что метод в первую очередь ориентирован на обнаружение поверхностных разрывов и особенно трещин, а чувствительность к более глубоко залегающим несплошностям быстро падает с увеличением глубины.
Какие ограничения есть у СОН
Главное ограничение СОН — зависимость от способности материала сохранять остаточную намагниченность. Именно поэтому ГОСТ Р 56512-2015 относит этот способ в первую очередь к магнитотвердым материалам. Второе практическое ограничение — необходимость соблюдать технологический интервал: после снятия поля и до нанесения индикатора должно пройти не более 3–4 часов. Третье ограничение — как и у любого МПД, чувствительность зависит от правильной ориентации поля относительно ожидаемого дефекта.
Если направление дефектов заранее неизвестно, одной схемы поля недостаточно. ISO 9934-1 рекомендует намагничивать поверхность в двух перпендикулярных направлениях, а ГОСТ Р 56512-2015 рекомендует два взаимно перпендикулярных или три направления либо комбинированное намагничивание. Это правило относится и к СОН.
Какое оборудование используют для способа остаточной намагниченности
СОН не привязан к типу прибора. Его можно реализовывать разными средствами намагничивания, если они обеспечивают требуемое предварительное намагничивание объекта. По ГОСТ Р 56512-2015 в составе магнитопорошкового контроля вообще применяют стационарные и переносные дефектоскопы, осветители, измерители поля, средства контроля индикаторов, размагничивающие устройства и приборы контроля остаточной намагниченности.
На практике в режиме СОН могут использоваться:
- катушки и соленоиды;
- электромагниты и ярма;
- генераторы тока и токовые схемы;
- гибкие кабели и проводники;
- устройства на постоянных магнитах для локальных задач.
Что важно для реального применения на участке
Как и любой режим МПД, СОН требует подтверждения работоспособности процесса. ГОСТ Р 56512-2015 требует использовать контрольные образцы для проверки работоспособности дефектоскопов и магнитных индикаторов. Это особенно важно для способа остаточной намагниченности, потому что здесь критично не только наличие внешнего поля на этапе намагничивания, но и реальная способность материала сохранять рабочую остаточную индукцию до момента нанесения индикатора.
Метод используется, в частности, для задачи магнитопорошковый контроль на ОТК.
После контроля при необходимости выполняют размагничивание. ГОСТ Р 56512-2015 задает общий ориентир: после размагничивания уровень остаточной намагниченности по умолчанию не должен превышать 5 А/см, если иные значения не заданы нормативной документацией на изделие или процесс.
Порядок определения способа контроля (СОН или СПП)
Способ контроля выбирают (ГОСТ Р 56512-2015, приложения Е) по магнитным свойствам материала, а именно по двум параметрам — коэрцитивной силе (Hc) и остаточной индукции (Br):
- определяют марку материала по технической документации;
- берут значения (Hc) и (Br) из справочников по магнитным свойствам сталей;
- наносят точку с координатами (Hc, Br) на график рисунка Е.1;
- если точка лежит на кривой или выше нее, то объект можно контролировать и способом остаточной намагниченности, и способом приложенного поля;
- если точка ниже кривой, то рекомендуется только способ приложенного поля.
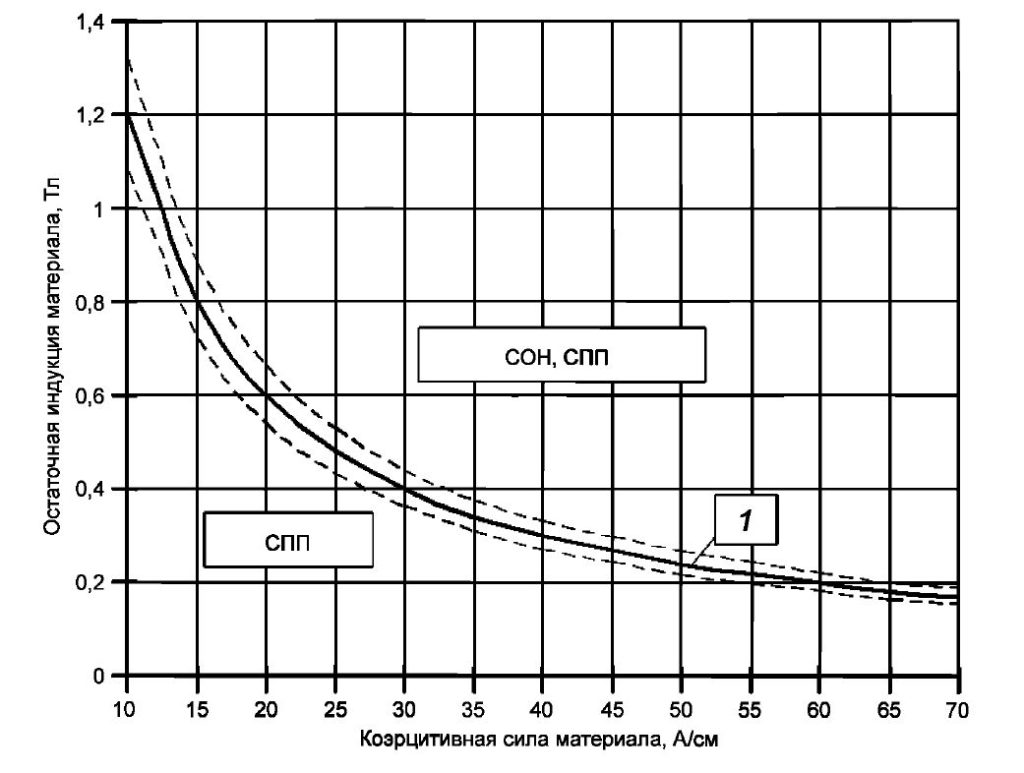
На рисунке по оси абсцисс отложена коэрцитивная сила Hc, А/см, по оси ординат — остаточная индукция Br, Тл, а кривая 1 — это геометрическое место точек равной удельной магнитной энергии с границами допуска ±10%.
Если по графику оказалось, что объект допустимо контролировать обоими способами, то необходимо дополнительно учитывать:
- форму и размеры объекта;
- текстуру материала;
- наличие и толщину защитного покрытия;
- размагничивающий фактор;
- технологичность и удобство выполнения работы;
- производительность труда при контроле тем или иным способом.
Для материалов, которые в принципе допускают контроль способом остаточной намагниченности, стандарт рекомендует способ приложенного поля, в том случае если:
- нужно выявлять подповерхностные дефекты глубже 0,01 мм (обычно до 2 мм);
- если есть неснимаемое немагнитное покрытие толщиной 40–50 мкм и более;
- если объект имеет сложную форму или большое сечение;
- если объект имеет малое удлинение (для постоянного поля это прямо связано с отношением длины к эквивалентному диаметру меньше 5).
Примеры определения способа контроля (СОН или СПП)
Пример 1. Длинный вал без покрытия
Вал из стали: Hc = 18 А/см и Br = 0,90 Тл. Тогда ориентировочный показатель по графику будет 18 × 0,90 = 16,2. Это заметно выше граничного уровня около 12, значит объект можно контролировать и способом остаточной намагниченности, и способом приложенного поля. Если при этом вал длинный, например L/D = 12, без немагнитного покрытия и контроль нужен серийный, то на практике чаще разумно оставить способ остаточной намагниченности как более удобный и производительный.
Метод используется, в частности, для задачи контроль деталей после механической обработки.
Пример 2. Короткая толстостенная втулка с покрытием
Втулка: Hc = 22 А/см, Br = 0,55 Тл. Получаем 22 × 0,55 = 12,1. Это практически на границе кривой, то есть оба способа еще можно рассматривать. Дальше рассматриваем поправочные факторы: деталь короткая и массивная. Допустим L/D = 2,5, плюс есть неснимаемое покрытие 60 мкм. В такой ситуации стандарт рекомендует выбор в сторону способа приложенного поля, потому что и малое удлинение, и толстое немагнитное покрытие ухудшают пригодность контроля по остаточной намагниченности.
Пример 3. Крупный корпус из магнитомягкого материала
Корпус: Hc = 12 А/см, Br = 0,35 Тл. Тогда 12 × 0,35 = 4,2. Это явно ниже граничной области графика Е.1. Для такого материала рекомендуется только способ приложенного поля. Если это еще и крупногабаритная деталь, которую трудно намагнитить до уровня, необходимого для контроля способом остаточной намагниченности.
Готовая таблица по выбору между способом остаточной намагниченности (СОН) и способом приложенного поля (СПП) в зависимости от типа детали
| Тип детали | Hc, А/см | Br, Тл | Положение на графике | L / Dэкв | Покрытие | Глубина ожидаемых дефектов | Доп. факторы | Рекомендуемый способ |
|---|---|---|---|---|---|---|---|---|
| Длинный вал | 18 | 0.90 | Выше кривой | 12 | Нет | Поверхностные | Простая форма, высокая производительность важна | СОН |
| Короткая толстостенная втулка | 22 | 0.55 | На границе / чуть выше | 2.5 | 60 мкм немагнитное | Поверхностные и подповерхностные | Большое сечение, малое удлинение | СПП |
| Крупный корпус | 12 | 0.35 | Ниже кривой | 1.8 | Нет | До 2 мм | Сложная форма, локальный контроль | СПП |
| Фланец без покрытия | 20 | 0.70 | Выше кривой | 3.0 | Нет | Поверхностные | Большой размагничивающий фактор | СПП или СОН только после проверки технологичности |
| Длинная ось с простой геометрией | 16 | 0.85 | Выше кривой | 15 | Нет | Поверхностные | Серийный контроль | СОН |
| Сварной узел сложной формы | 19 | 0.65 | Выше кривой | условно низкое | Краска 80 мкм | Подповерхностные | Сложная форма + покрытие | СПП |
Когда выбирать способ остаточной намагниченности
Способ остаточной намагниченности особенно рационально выбирать, если:
- объект изготовлен из магнитотвердого материала;
- материал надежно удерживает остаточную намагниченность;
- технологически удобно разделить этапы намагничивания и осмотра;
- требуется работать именно по режиму контроля после снятия внешнего поля.
Когда одного способа остаточной намагниченности недостаточно
- материал плохо удерживает остаточную намагниченность;
- нужно работать с магнитомягким материалом;
- требуется повышенная чувствительность к подповерхностным дефектам на покрытой поверхности;
- направление дефектов заранее неизвестно и нужно несколько направлений поля;
- форма объекта, его сечение или размагничивающий фактор затрудняют эффективный контроль в остаточном режиме.
Часто задаваемые вопросы
Что такое способ остаточной намагниченности?
Для каких материалов обычно применяют СОН?
Чем СОН отличается от способа приложенного поля?
Какой допустимый интервал между снятием поля и нанесением индикатора?
Какие дефекты лучше выявляет СОН?
Какое оборудование используют для СОН?
Нужно ли размагничивать деталь после СОН?
Нужно подобрать оборудование для контроля способом остаточной намагниченности?
Поможем определить, подходит ли вашей детали СОН по магнитным свойствам материала, когда он действительно оправдан, и какое оборудование лучше использовать для надежного результата.