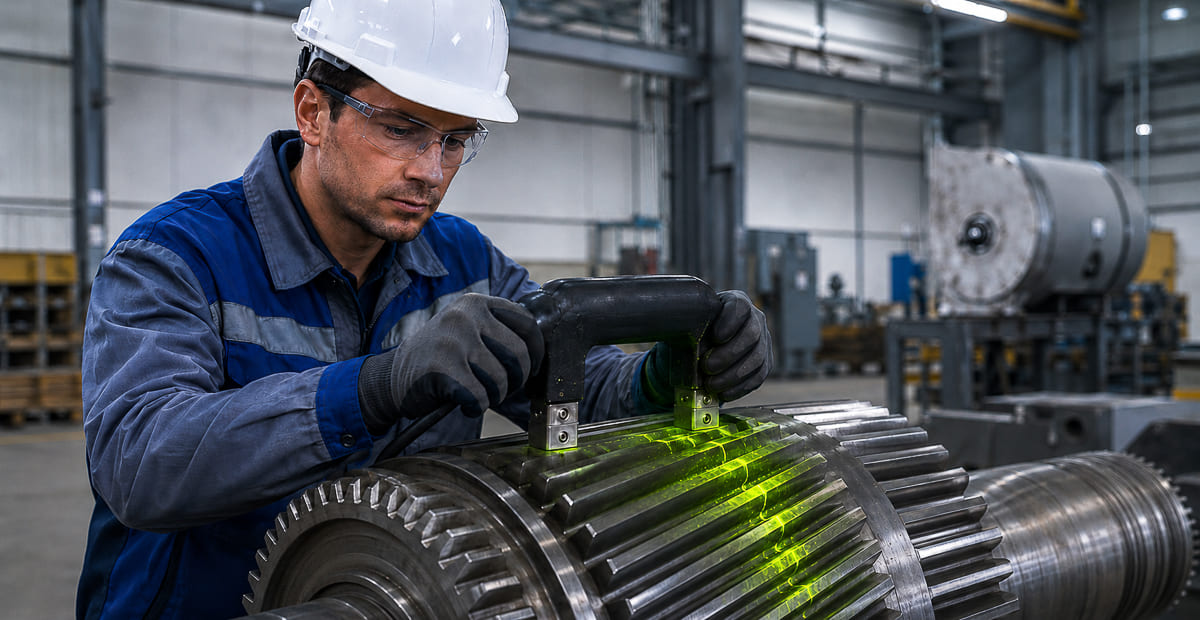
Подбираем схему намагничивания и оборудование для выявления поверхностных и приповерхностных дефектов на шестернях, зубчатых венцах, шлицевых деталях, обработанных валах, втулках, кольцах, кулачках и других ферромагнитных деталях после мехобработки, шлифования и термообработки. ГОСТ Р 56512-2015 распространяется на такие объекты из магнитомягких и магнитотвердых сталей в условиях производства, ремонта и эксплуатации.
Когда нужен контроль шестерен и обработанных деталей методом МПД
Магнитопорошковая дефектоскопия шестерен и обработанных деталей нужна там, где даже небольшой поверхностный дефект может привести к выкрашиванию, разрушению зуба, отказу передачи, росту вибрации или аварийному выходу узла из строя. Для таких деталей МПД особенно полезен после механической обработки, шлифования, термообработки, ремонта и восстановления, а также перед сборкой ответственных изделий и при входном контроле партий. ГОСТ Р 56512-2015 прямо рассматривает магнитопорошковый контроль как типовой технологический процесс для деталей и узлов из ферромагнитных материалов в производстве, ремонте и эксплуатации.
Для этой группы изделий у метода есть важное преимущество: он позволяет встроить контроль в маршрут после критичных технологических операций, где чаще всего и проявляются опасные поверхностные дефекты. Стандарт отдельно указывает технические возможности метода: при соответствующих условиях МПД позволяет выявлять визуально невидимые и слабо видимые поверхностные дефекты с минимальными размерами порядка 0,001 мм по раскрытию, 0,01 мм по глубине и 0,5 мм по протяженности. Для зубчатых и обработанных деталей это особенно ценно, потому что усталостные и шлифовочные трещины часто стартуют именно с поверхности.
Какие дефекты на шестернях и обработанных деталях целесообразно искать методом МПД
Для этой номенклатуры МПД особенно полезен для обнаружения:
- шлифовочных трещин;
- закалочных и термических трещин;
- поверхностных и приповерхностных трещин на зубьях;
- трещин в галтелях, переходных сечениях и у корня зуба;
- волосовин, закатов и надрывов на обработанной поверхности;
- несплошностей после ремонта, наплавки или локального восстановления.
ГОСТ Р ИСО 9934-1-2011 перечисляет типовые дефекты, для которых метод наиболее эффективен: трещины различного происхождения, волосовины, флокены, закаты, надрывы и другие несплошности. Он же подчеркивает, что метод в первую очередь ориентирован на поверхностные дефекты, а приповерхностные выявляются с меньшей чувствительностью по мере удаления от поверхности.
Если речь идет о шлифованных и термообработанных зубчатых деталях, МПД особенно полезен потому, что эти дефекты часто имеют малое раскрытие, но критичны для ресурса. Для предприятия это означает, что МПД шестерен — не «дополнительная проверка», а один из ключевых барьеров качества между механообработкой, термообработкой и сборкой. Это хорошо укладывается в производственную логику ГОСТ Р 56512-2015, который ориентирован именно на типовые технологические процессы контроля деталей.
Почему для шестерен и обработанных деталей так важен правильный метод намагничивания
У зубчатых колес, венцов, шлицевых и обработанных деталей проблема не только в том, есть ли дефект, но и в том, как он ориентирован относительно магнитного поля. Если поле идет вдоль дефекта, индикаторный рисунок может быть слабым или отсутствовать. Поэтому ГОСТ Р 56512-2015 требует выбирать вид и схему намагничивания по форме объекта и ориентации ожидаемых дефектов, а наиболее благоприятным условием считает перпендикулярное направление поля к плоскости дефекта. Если такое условие не выполняется, стандарт допускает уменьшение угла до 30°, но требует повышения напряженности магнитного поля; для худшей ориентации приводятся повышающие коэффициенты.
Для шестерен это означает, что одна и та же схема не всегда подходит для всех зон детали. Например, дефекты у корня зуба, на боковой поверхности зуба, в венце и в посадочном отверстии могут требовать разных направлений поля. Именно поэтому для ответственного контроля часто используют два направления намагничивания либо комбинированную схему: одна — для продольных дефектов, вторая — для поперечных или кольцевых. Такой подход прямо соответствует логике ГОСТ Р 56512-2015.
Какие методы намагничивания подходят для шестерен и обработанных деталей
Циркулярное намагничивание
По ГОСТ Р 56512-2015 при циркулярном намагничивании магнитный поток проходит внутри материала объекта, а создается он пропусканием тока по всей детали, по её части или по центральному проводнику. При такой схеме преимущественно обнаруживаются дефекты продольной ориентации, а также радиально направленные дефекты на торцевых поверхностях. Для кольцевых и полых деталей стандарт отдельно рассматривает применение проводника через отверстие.
Когда выбирать этот метод:
- для поиска продольных трещин;
- для деталей с центральным отверстием;
- для колец, втулок, венцов и части зубчатых деталей;
- когда нужен токовый режим и циркулярное поле.
Ограничение: поперечные дефекты при такой схеме могут выявляться хуже, поэтому для полноценного контроля часто нужен второй цикл в другом направлении.
Продольное или полюсное намагничивание
По п. 12.8 ГОСТ Р 56512-2015 продольное (полюсное) намагничивание выполняют с помощью соленоидов, обмоток гибким кабелем, электромагнитов или устройств на постоянных магнитах. При этом преимущественно обнаруживаются дефекты поперечной ориентации, а продольные не гарантируются. Для шестерен, обработанных валов и шлицевых деталей это часто ключевая схема, когда задача — контроль поперечных трещин, кольцевых трещин и дефектов после шлифования.
Когда выбирать этот метод:
- для поперечных и кольцевых дефектов;
- для шлифовочных и термических трещин;
- для серийного контроля деталей, которые можно разместить в катушке;
- когда важна повторяемость режима.
Индукционное циркулярное и комбинированное намагничивание
ГОСТ Р 56512-2015 отдельно предусматривает индукционное циркулярное намагничивание, при котором в материале объекта возбуждается электрический ток, и комбинированное намагничивание как наложение двух или более разнонаправленных магнитных полей. Для шестерен и деталей сложной геометрии это особенно актуально: такие схемы полезны там, где заранее неизвестно направление дефекта или где необходимо сократить количество отдельных циклов контроля. Для кольцеобразных деталей стандарт прямо указывает, что индукционное циркулярное намагничивание используют для выявления кольцевых дефектов на боковых, наружных и внутренних поверхностях.
Какое оборудование выбирать для контроля шестерен и обработанных деталей
Катушки и соленоиды
Для серийного контроля зубчатых и обработанных деталей катушки и соленоиды обычно являются одним из лучших решений. ГОСТ Р 53700-2009 требует, чтобы поставщик указывал для таких средств число витков, максимальное количество ампер-витков, длину катушки, внутренний диаметр или размеры окна, а также напряженность поля в центре катушки. Для стационарных средств намагничивания минимальная тангенциальная составляющая напряженности поля должна быть не менее 2 кА/м, а длительность подачи тока при номинальном режиме — не менее 5 секунд. Это делает катушки особенно удобными для поточного и воспроизводимого контроля однотипных деталей.
Когда выбирать катушку:
- детали серийные;
- требуется высокая повторяемость;
- объект можно разместить в рабочей зоне;
- основной интерес — поперечные или кольцевые дефекты;
- нужно встроить контроль в стационарный пост.
Генераторы тока и контактные схемы
Если деталь требует циркулярного намагничивания током, используют генераторы тока и соответствующие контактные схемы. ГОСТ Р 53700-2009 выделяет генераторы тока как самостоятельный класс оборудования и требует указывать напряжение холостого хода, ток короткого замыкания, номинальный ток, рабочий цикл, форму кривой тока и другие характеристики; номинальный ток определяется как максимальный ток при длительности подачи 5 секунд, если не установлено иное. Для шестерен и обработанных деталей это важно там, где нужна токовая схема для продольных дефектов или для деталей с отверстиями и венцами.
Когда выбирать токовые схемы:
- нужен циркулярный режим;
- требуется поиск продольных дефектов;
- объект допускает соответствующий токоподвод;
- нужно контролировать детали с центральным отверстием или кольцевую геометрию.
Гибкий кабель
Гибкий кабель по ГОСТ Р 53700-2009 является отдельным типом оборудования для локального продольного и циркулярного намагничивания. Для него поставщик обязан указывать тип, длину, диаметр, материал кабеля и изоляции, допустимый ток и минимальный радиус изгиба. Минимальные требования включают длительность пропускания тока не менее 5 секунд, температуру поверхности не более 40 °С и стойкость не менее чем к 1000 изгибам до минимального радиуса. Для шестерен и обработанных деталей кабель чаще нужен как средство для специальных или локальных схем, когда катушка неудобна или деталь крупная.
Ярмовые электромагниты
Для полного серийного контроля шестерен ярма обычно не являются основным решением, но они полезны для локального контроля отдельных зон: корня зуба, переходных сечений, локально обработанных участков, мест ремонта или дефектных областей на крупных деталях. ГОСТ Р 53700-2009 задает для портативных электромагнитов минимальные требования: длительность включения не менее 5 секунд, температура рукоятки не более 40 °С, напряженность поля при максимальном расстоянии между полюсами — не менее 2 кА/м, подъемная сила — не менее 44 Н.
Когда выбирать ярмо:
- для локального контроля;
- для выборочной проверки крупных шестерен;
- для ремонта и восстановительных работ;
- когда нужен быстрый контроль отдельной зоны, а не всей партии.
Постоянные магниты
ГОСТ Р 56512-2015 допускает устройства на постоянных магнитах как средство продольного намагничивания и локального контроля, а ГОСТ Р 53700-2009 указывает, что их применение должно быть согласовано с заказчиком и задачей. Для шестерен и обработанных деталей это скорее специальное решение для полевых, локальных и автономных задач, а не основной путь для серийного контроля.
Сравнительная таблица: методы и оборудование для шестерен и обработанных деталей
Сводная таблица ниже собрана на основе требований ГОСТ Р 56512-2015, ГОСТ Р ИСО 9934-1-2011 и ГОСТ Р 53700-2009.
| Задача | Предпочтительный метод | Оборудование | Практический комментарий |
|---|---|---|---|
| Поиск продольных трещин | Циркулярное намагничивание | Генератор тока, токовая схема, центральный проводник | Рационально для деталей с отверстием, венцов, колец и полых элементов |
| Поиск поперечных и кольцевых дефектов | Продольное намагничивание | Катушка, соленоид, кабель, электромагнит | Хорошо подходит для шлифовочных и термических трещин |
| Поточный контроль однотипных деталей | Продольное поле / стационарная схема | Катушка, специализированный стационарный дефектоскоп | Наиболее удобный вариант для воспроизводимости и производительности |
| Локальный контроль отдельных зон | Полюсное локальное | Ярмо, постоянный магнит | Удобно для корня зуба, переходов, локальных зон ремонта |
| Неизвестная ориентация дефектов | Два направления / комбинированный контроль | Сочетание циркулярной и продольной схемы | Наиболее надежный путь для ответственных деталей |
| Кольцевые и полые детали | Индукционное циркулярное / проводник | Индуктор, центральный проводник, токовая схема | Полезно для кольцевых дефектов и внутренней поверхности |
Когда МПД шестерен и обработанных деталей особенно оправдан
Магнитопорошковый контроль этой группы изделий особенно целесообразен:
- после шлифования;
- после термообработки;
- после механической обработки;
- при входном контроле ответственных партий;
- перед сборкой редукторов и передач;
- после ремонта, восстановления или локальной наплавки.
Это соответствует общей области применения метода по ГОСТ Р ИСО 9934-1-2011 и технологической логике ГОСТ Р 56512-2015, который ориентирован на построение воспроизводимого процесса контроля деталей в производстве и ремонте.
Подходящее оборудование
Часто задаваемые вопросы
Какие дефекты на шестернях лучше всего выявляет МПД?
Когда лучше использовать катушку?
Когда нужен центральный проводник?
Когда подходит токовая схема?
Когда подойдет ярмо?
Можно ли использовать постоянные магниты?
Что делать, если неизвестно направление дефекта?
Для чего нужна проверка работоспособности дефектоскопа?
Нужно подобрать схему магнитопорошкового контроля для шестерен и обработанных деталей?
Поможем выбрать метод намагничивания под геометрию детали, ожидаемый тип дефекта и формат контроля: поточный участок, выборочная проверка партии, локальный контроль или лабораторный режим.