Подбор схемы намагничивания и оборудование для выявления дефектов на поковках, штамповках, литых заготовках и обработанных литых деталях из ферромагнитных материалов. Метод особенно эффективен для трещин, флокенов, закатов, надрывов, волосовин и расслоений.
Когда нужен контроль поковок и отливок методом МПД
Магнитопорошковая дефектоскопия поковок и отливок нужна там, где даже небольшой поверхностный дефект может привести к браку на последующих операциях, снижению ресурса детали или разрушению изделия в эксплуатации. МПД особенно полезен после ковки, штамповки, термообработки, механической обработки, дробеструйной очистки, ремонта и перед передачей в механообработку или сборку.
МПД позволяет выявлять дефекты, которые визуально на поверхности могут быть почти неразличимы. При соответствующих условиях магнитопорошковый метод позволяет обнаруживать поверхностные дефекты с минимальными размерами порядка 0,001 мм по раскрытию, 0,01 мм по глубине и 0,5 мм по протяженности. Для поковок и отливок это особенно важно, потому что на ранних стадиях трещины и иные несплошности часто имеют малое раскрытие, но уже критичны для надежности.
Какие дефекты на поковках и отливках целесообразно искать методом МПД
К литейной группе повреждений относятся горячие надрывы, усадочные трещины, поверхностные трещины охлаждения, хрупкие трещины тонких участков и часть включений, если они находятся на поверхности или в приповерхностной зоне. Для этих повреждений характерна привязка к местам перепада толщин, к галтелям, приливам, тонким стенкам и зонам неравномерного охлаждения.
При этом нужно честно учитывать ограничения метода. По ГОСТ Р ИСО 9934-1-2011 магнитопорошковый контроль прежде всего ориентирован на поверхностные дефекты, а чувствительность к внутренним несплошностям, расположенным глубже от поверхности, резко снижается.
По характеру индикации литейные повреждения обычно выглядят как рваные или ветвящиеся линейные риски, нередко идущие по траектории термического напряжения. Горячие и усадочные трещины формируют более уверенные индикаторные рисунки, чем округлая пористость, поэтому МПД в литье — это прежде всего метод поиска опасных трещин, а не универсальный способ оценки всей литейной несплошности. Важная практическая деталь: чем грубее поверхность отливки, тем выше риск фоновых скоплений частиц, поэтому интерпретация должна опираться не на любое накопление порошка, а на устойчивый линейный рисунок в типичной зоне.
Необходимым условием применения МПД является наличие доступа к объекту контроля для намагничивания, обработки индикаторными материалами, осмотра и оценки результатов. Кроме того, требует удалять с поверхности загрязнения и защитные покрытия, а суммарная толщина защитных немагнитных покрытий допускается не более 40 мкм. Более толстые покрытия должны быть предварительно удалены из зоны контроля. Это особенно важно для литых и кованых деталей покрытых окалиной или после консервации, грунтовки.
Методы намагничивания для поковок и отливок
Для литейных повреждений наиболее рациональны локальное ярмовое намагничивание по зонам концентрации напряжений и последовательное намагничивание в двух направлениях на деталях правильной формы. Если ожидаемая трещина ориентирована вдоль оси цилиндрической детали, то нужен циркулярный поток, если поперёк — продольный. Для грубых, необработанных поверхностей удобнее использовать сухой магнитный порошок, для более гладких и ответственных зон — мокрый флуоресцентный, особенно при поиске мелких трещин после шлифовки.
Циркулярное намагничивание
При циркулярном намагничивании магнитный поток проходит внутри материала объекта и создается пропусканием тока по всей детали, по ее части или по центральному проводнику. При такой схеме преимущественно обнаруживаются дефекты продольной ориентации. Для деталей с отверстиями рекомендуется использовать схему с центральным проводником внутри отверстия.
Когда выбирать этот метод:
- для поиска продольных трещин;
- для кольцевых и полых заготовок;
- для деталей с центральным отверстием.
Ограничение: поперечные дефекты при такой схеме могут выявляться хуже, поэтому для полного контроля часто требуется второй цикл намагничивания в продольном направлении.
Продольное или полюсное намагничивание
Продольное (полюсное) намагничивание выполняют с помощью соленоидов и обмоток гибким кабелем. При этом обнаруживаются дефекты поперечной ориентации. Для поковок и отливок сложной формы это часто наиболее удобная схема, особенно если объект не подходит под чисто токовый режим, но нужен локальный или объемный по охвату контроль поверхности.
Когда выбирать этот метод:
- для поперечных трещин и дефектов в переходных зонах;
- для крупных поковок;
- для локального контроля литых деталей сложной формы (при использовании электромагнита).
Комбинированное намагничивание
Если заранее неизвестно, какая ориентация дефектов наиболее вероятна, рекомендуется использовать два взаимно перпендикулярных направления или комбинированное намагничивание. Для поковок и отливок это особенно актуально, потому что дефекты могут быть ориентированы по-разному в зависимости от формы заготовки, направления волокна металла, зоны литейного питания или последующей обработки. Комбинированная схема обычно применяется для особо ответственных изделий или при необходимости обеспечить максимально надежное покрытие контролем.
Намагничивающее оборудование для контроля поковок и отливок
Катушки и соленоиды
Для серийных или геометрически “правильных” поковок (имеющих цилиндрическую или вытянутую прямоугольную форму) и отливок применяют катушки и соленоиды, когда объект можно разместить в рабочей зоне и нужен воспроизводимый режим продольного намагничивания. Для соленоидов указываются следующие параметры: число витков, максимальное количество ампер-витков, длина катушки, внутренний диаметр или размеры окна, напряженность поля в центре. Для стационарных соленоидов минимальная тангенциальная составляющая напряженности поля должна быть не менее 2 кА/м, а длительность подачи тока — не менее 5 секунд. Это делает катушки удобными для серийного и воспроизводимого контроля однотипных заготовок.
Когда применять катушку:
- серийные заготовки и детали;
- повторяемая геометрия;
- стационарный пост ОТК.
Генераторы тока и контактные схемы
Если поковка или отливка требует циркулярного намагничивания током, используют генераторы тока и соответствующие схемы подвода тока.Для генераторов тока требуется указывать: напряжение холостого хода, ток короткого замыкания, номинальный ток, рабочий цикл, форму кривой тока и другие параметры. Номинальный ток определяется как максимальный ток при длительности подачи 5 секунд, если иное не установлено.
Токовые схемы применяют в случаях:
- нужен циркулярный режим;
- требуется поиск продольных дефектов;
- геометрия объекта контроля допускает использование намагничивающего токопровода.
Гибкий кабель
Применяется совместно с генератором тока, как правило, для продольного намагничивания, реже для циркулярного. Он удобен когда деталь имеет сложную геометрию или большой диаметр. Для кабеля поставщик должен указывать: тип кабеля, длину, диаметр, материал кабеля и изоляции, допустимый ток и минимальный радиус изгиба. Минимальные требования для кабеля: длительность пропускания тока не менее 5 секунд, температуру поверхности не более 40 °С; механическая стойкость не менее 1000 изгибов. Для крупных поковок сложной формы кабель часто оказывается одним из самых практичных инструментов.
Когда выбирать кабель:
- крупные и неудобные по форме изделия;
- локальный контроль отдельных зон;
- поковки и отливки, которые не поместить в катушку.
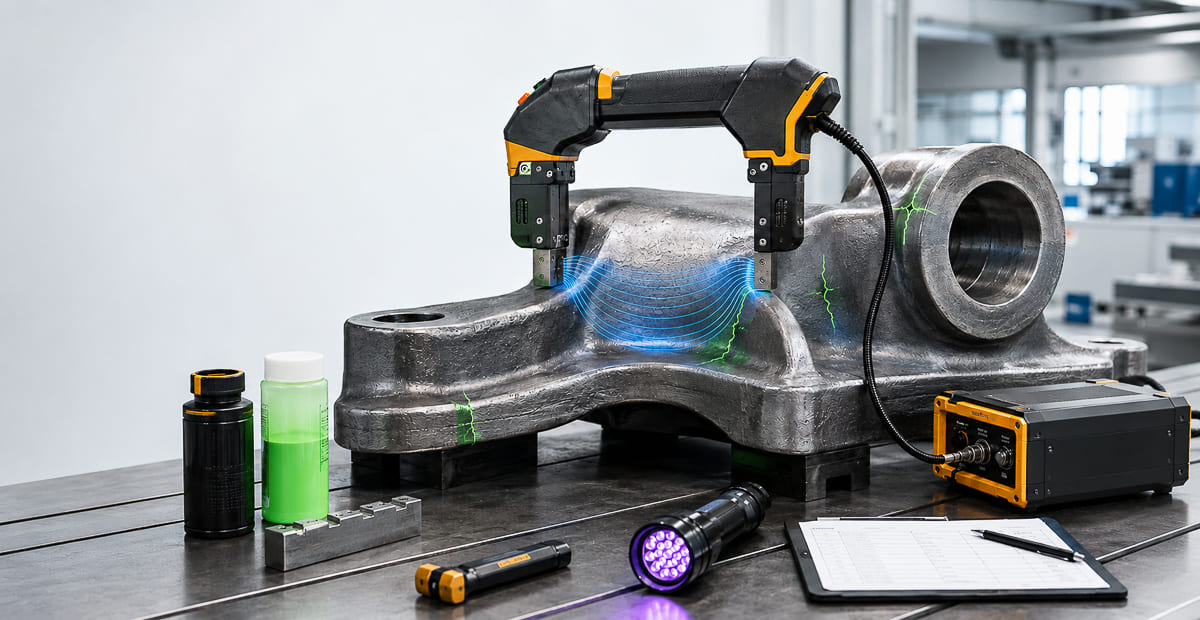
Ярмовые электромагниты
Для литых деталей ярма полезны как средство локального контроля отдельных зон. Для портативных электромагнитов задаются минимальные требования: длительность включения тока не менее 5 секунд; температура рукоятки не более 40 °С; напряженность поля при максимальном расстоянии между полюсами — не менее 2 кА/м; подъемная сила — не менее 44 Н. Для полной проверки сложной или крупной детали одного ярма недостаточно.
Когда используют ярмо:
- локальный контроль отдельных участков;
- выборочная проверка крупных поковок и литых деталей;
- ремонт и выездные задачи.
Постоянные магниты
Используются как средство продольного намагничивания и локального контроля. Однако, ГОСТ Р 53700-2009 указывает, что устройства на постоянных магнитах должны применяться только по согласованию с заказчиком. Для поковок и отливок это обычно специальное решение — для автономного, локального и полевого контроля, а не основной инструмент поточного участка.
Методы намагничивания и оборудование для поковок и отливок
| Задача | Предпочтительный метод | Оборудование | Практический комментарий |
|---|---|---|---|
| Поиск продольных трещин | Циркулярное намагничивание | Генератор тока, токовая схема, центральный проводник | Особенно полезно для кольцевых и полых заготовок |
| Поиск поперечных дефектов | Продольное намагничивание | Катушка, соленоид, кабель, электромагнит | Хорошо подходит для крупных и сложных по форме объектов |
| Поточный контроль однотипных заготовок | Продольное поле / стационарная схема | Катушка, стационарный дефектоскоп | Наиболее удобно для ОТК и серийного производства |
| Локальный контроль отдельных зон | Полюсное локальное | Ярмо, постоянный магнит | Удобно для выборочного контроля и ремонта |
| Неизвестная ориентация дефекта | Два направления / комбинированный контроль | Сочетание циркулярной и продольной схемы | Наиболее надежный вариант для ответственных изделий |
| Крупногабаритная сложная форма | Локальное продольное / комбинированное | Гибкий кабель, ярмо, локальные схемы | Позволяет подстроить поле под реальную геометрию объекта |
Когда МПД особенно оправдан
Магнитопорошковый контроль поковок и отливок особенно целесообразен:
- после ковки и штамповки;
- после термообработки;
- после механической обработки;
- перед передачей в механообработку или сборку;
- при входном контроле ответственных партий;
- после ремонта и восстановления.
Подходящее оборудование
Часто задаваемые вопросы
Какие дефекты на поковках и отливках лучше всего выявляет МПД?
Когда лучше использовать катушку?
Когда нужен центральный проводник?
Когда подойдет ярмо?
Можно ли использовать постоянные магниты?
Что делать, если неизвестно направление дефекта в отливке?
Нужно подобрать схему магнитопорошкового контроля для поковок и отливок?
Поможем выбрать метод намагничивания под геометрию заготовки, ожидаемый тип дефекта и формат контроля: поточный участок, ОТК, выборочная проверка партии или локальный контроль крупногабаритного изделия.