Выбор оборудования для магнитопорошковой дефектоскопии нельзя сводить к принципу «какой дефектоскоп мощнее, тот и лучше». В МПД оборудование всегда выбирают под конкретную задачу, которая определяется формой детали, ожидаемой ориентацией дефекта, глубиной его залегания, условиями контроля и требуемой производительностью. Вид, способ и схему намагничивания (ГОСТ Р 56512-2015) выбирают по геометрии объекта, его размерам, материалу, толщине немагнитного покрытия, а также по типу, расположению и ориентации ожидаемых дефектов.
В соответствии с ГОСТ Р 56512-2015 п.6.1, для МПК применяют универсальные и специализированные стационарные дефектоскопы, переносные дефектоскопы, средства освещения, приборы измерения поля, индикаторы поля и сопутствующую аппаратуру. Наилучшими условиями выявления дефектов являются — направление поля максимально близко к перпендикуляру к плоскости дефекта.
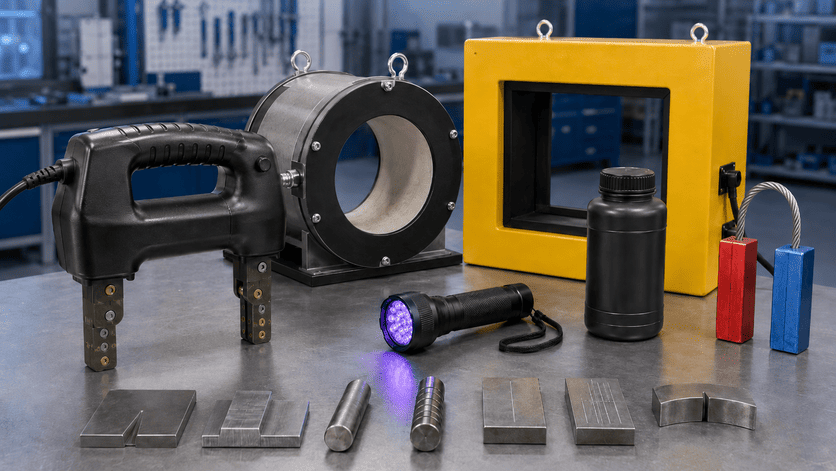
Выбор дефектоскопов обычно идет между пятью группами решений:
- Катушки и соленоиды.
- Ярмовые электромагниты.
- Намагничивающие устройства на постоянных магнитах.
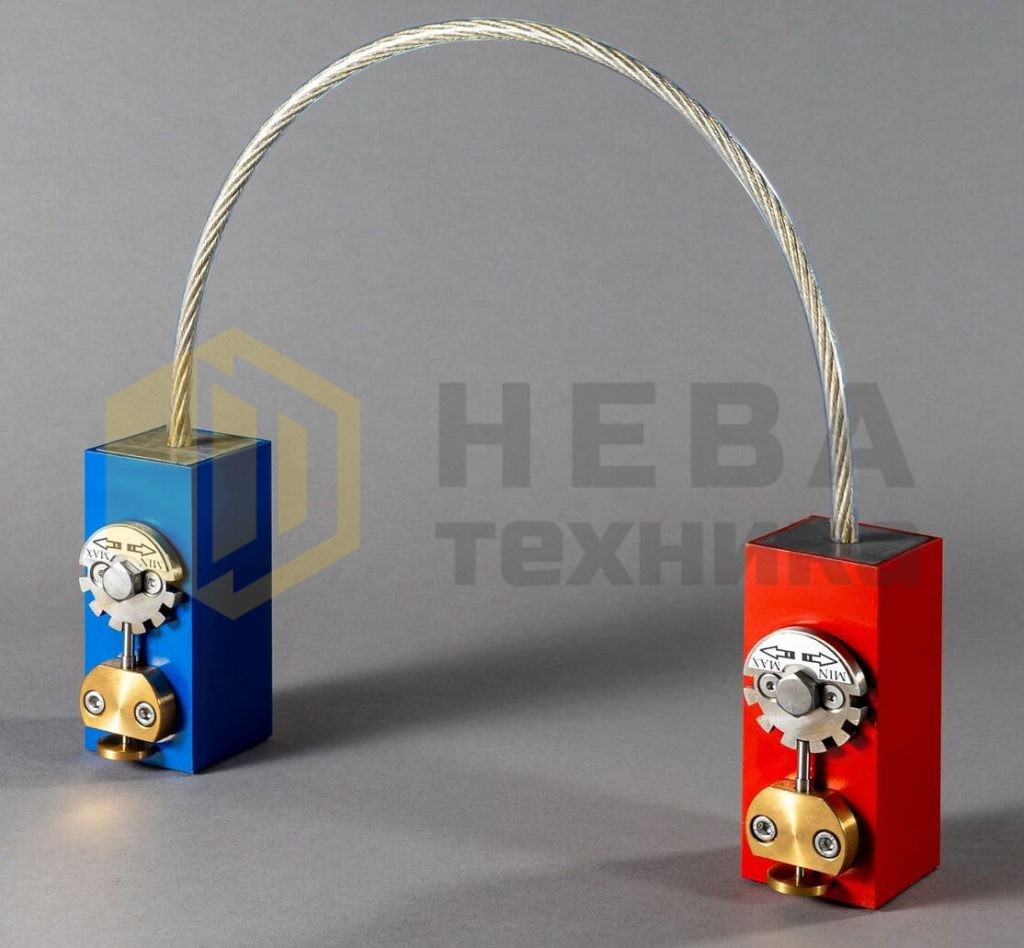
- Генераторы тока с электроконтактами, центральные проводники, гибкие кабели.
- Стационарные установки.
Для инженерного выбора полезно опираться не только на ГОСТ Р 56512-2015 и ГОСТ Р ИСО 9934-1-2011, которые описывают технологию и способы намагничивания, но и на ГОСТ Р 53700-2009, который устанавливает требования именно к оборудованию для магнитопорошкового контроля, а именно: переносным и передвижным дефектоскопам, стационарным установкам и специализированным линиям. Подходящие позиции представлены в разделе переносные магнитопорошковые дефектоскопы.
Для сварных соединений дополнительную практическую ценность дает ГОСТ ISO 17638-2018, потому что он связывает оборудование с реальной геометрией швов и зоной эффективного контроля.
Практический вариант реализации рассмотрен на странице оборудование для выездного мпд контроля.
На какие параметры смотреть в первую очередь
К выбору оборудования по магнитопорошковой дефектоскопии необходимо подходить с четырех вопросов.
- Первый: какого направления дефекты вы ожидаете — продольного, поперечного, кольцевого, смешанного.
- Второй: что вы контролируете — вал, втулку, кольцо, сварной шов, поковку, крупногабаритную конструкцию, локальный участок на объекте.
- Третий: нужна ли чувствительность только к поверхностным дефектам или также к подповерхностным.
- Четвертый: в каких условиях будет работать оборудование — лаборатория, участок ОТК, выездной контроль, монтаж, ремонт, поток серийных деталей.
Дополнительно нужно учитывать магнитные свойства материала. Т.к. оборудование под МПД выбирают не только по механике и удобству, но и по магнитным свойствам контролируемых сталей. По ГОСТ Р 56512-2015 способ приложенного поля обычно применяют для магнитомягких материалов с коэрцитивной силой менее 10 А/см, а способ остаточной намагниченности — в основном для магнитотвердых материалов с коэрцитивной силой более 9,5–10,0 А/см.
Так же стандарт отдельно указывает, что даже для магнитотвердых сталей часто выбирают приложенное поле, если нужно:
- выявлять подповерхностные дефекты глубже 0,01 мм и обычно до 2 мм;
- на детали есть неснимаемое немагнитное покрытие толщиной 40–50 мкм и более;
- отношение длины детали к эквивалентному диаметру при постоянном поле меньше 5.
Катушки и соленоиды это лучший выбор
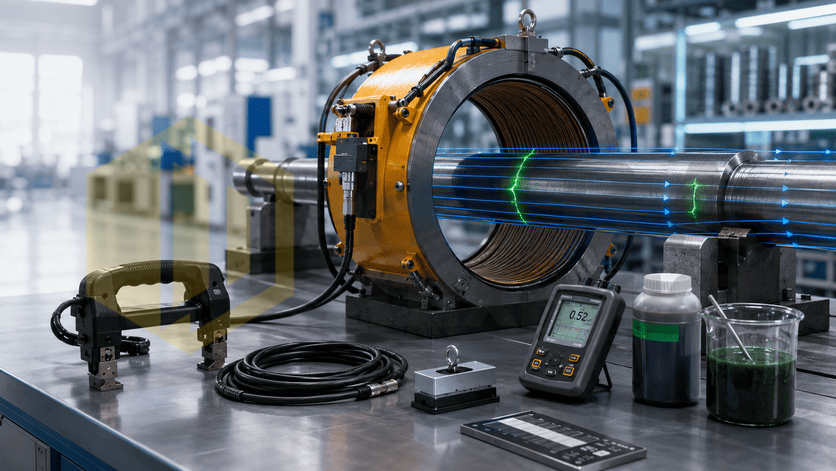
Если задача — контролировать валы, оси, пальцы, втулки, кольца, длинные цилиндрические детали и вообще изделия, которые можно расположить по оси катушки, то базовым выбором обычно становятся катушки и соленоиды. По ГОСТ Р 56512-2015 катушки используются для продольного или полюсного намагничивания. При таком намагничивании преимущественно обнаруживаются дефекты поперечной ориентации, распространяющиеся перпендикулярно оси соленоида или линии между полюсами. Выявление продольных дефектов при этом не гарантируется, и это ключевой момент при выборе катушки.
Катушка — это основной инструмент выявления поперечных трещин, кольцевых трещин, дефектов после шлифования и термообработки.
По ГОСТ Р ИСО 9934-1-2011 п. 8.3.2.5 наибольшая чувствительность достигается для дефектов, направленных перпендикулярно оси обмотки, при этом объект размещается внутри жесткой обмотки так, чтобы он намагничивался в направлении, параллельном оси обмотки.
Для выбора самой катушки полезен ГОСТ Р 53700-2009, в п.4.3 указано, что поставщику для стационарных средств намагничивания необходимо указывать характеристики катушки: число витков, максимальное количество ампер-витков, длину катушки, внутренний диаметр или размеры окна, а также напряженность поля в центре катушки. Для стационарных средств намагничивания минимальное требование по тангенциальной составляющей напряженности поля должно быть не менее 2 кА/м, а длительность подачи тока при номинальном режиме — не менее 5 секунд.
Отсюда практический вывод. Катушка — лучший выбор, когда нужно получить повторяемое продольное поле, обеспечить стабильный режим на серийных деталях, работать в лаборатории или на стационарном участке и когда контролируемые детали геометрически подходят под окно катушки. Катушка особенно хороша в связке с переменным и выпрямленным током.
Переменное поле применяется для поверхностных дефектов, выпрямленное или постоянное — когда нужна чувствительность к подповерхностным дефектам. По ГОСТ Р 56512-2015 при переменном или импульсном токе намагничивается в основном поверхностный слой, а при постоянном или выпрямленном — поверхностный и подповерхностный слой, и глубина выявления может достигать до 2 мм и иногда до 8 мм.
Где эффективны ярмовые электромагниты
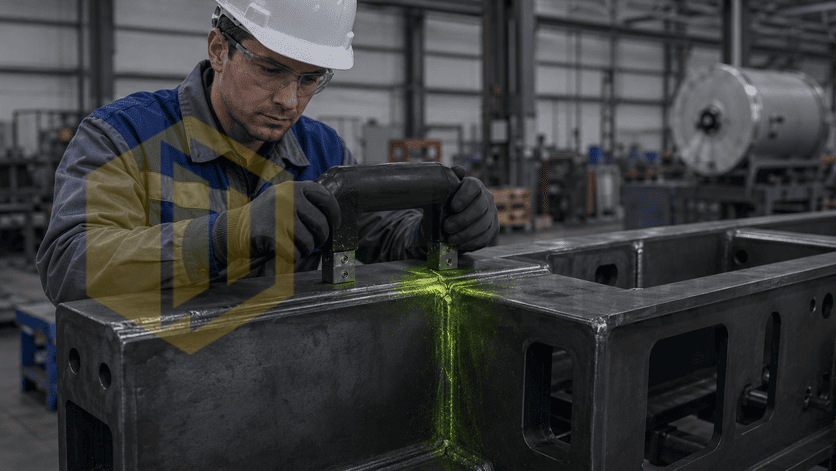
Ярмо это специализированный инструмент для локального полюсного намагничивания, прежде всего при контроле сварных соединений, отдельных областей крупногабаритных изделий и объектов, которые невозможно поместить в стационарную установку. ГОСТ Р 53700-2009 выделяет портативные электромагниты в отдельный тип оборудования. В п.4.1 сказано, что ручные электромагниты создают магнитное поле между двумя полюсами, а режим намагничивания определяют по тангенциальной составляющей напряженности поля в центре линии между полюсами.
Портативные электромагниты при температуре воздуха 30 °С должны иметь следующие минимальные требования:
- длительность включения тока не менее 5 с;
- температура поверхности рукоятки не более 40 °С;
- тангенциальная составляющая напряженности поля при максимальном расстоянии между полюсами — не менее 2 кА/м;
- подъемная сила — не менее 44 Н, что соответствует подъему стальной пластины массой 4,5 кг.
Большинство производителей электромагнитов обычно пишут про удобство, легкость и мобильность своих устройств. Однако инженерно значимыми по ГОСТ являются следующие параметрами:
- рекомендованное максимальное и минимальное расстояние между полюсами;
- сечение полюсов;
- форма кривой тока;
- рабочий цикл;
- напряженность поля при максимальном и минимальном расстоянии между полюсами;
- степень защиты IP;
- масса;
- электропитание.
Если этих данных в паспорте или ТКП нет, сравнивать ярма между собой технически невозможно.
В ГОСТ Р ИСО 9934-1-2011 указано еще одно важное правило: при использовании портативного электромагнита контролируемый участок не должен быть больше площади круга, вписанного между полюсными наконечниками, и не должен включать зону непосредственно возле полюсов !!!
Это объясняет типичную ошибку на практике, когда оператор ставит ярмо “пошире”, надеясь захватить больше шва за один проход. На самом деле так повышается риск пропустить дефект в краевых и околополюсных зонах. Поэтому ярмо хорошо работает только при грамотной постановке и шаговом перекрытии участков.
Ярмо — это лучший выбор для локального контроля, монтажных и ремонтных работ, контроля швов на объекте и быстрых проверок там, где не нужна высокая производительность на однотипных деталях.
Для контроля МПД сварных соединений основным документом является ГОСТ ISO 17638-2018. В нем прямо указано, что для гарантированного выявления дефектов шов нужно намагничивать в двух направлениях, приблизительно перпендикулярных друг другу, с максимальным отклонением от перпендикулярности 30°. Контроль только в одном направлении не рекомендуется. Там же указано, что длина пути магнитного потока в материале должна быть не меньше ширины шва вместе с зоной термического влияния плюс 50 мм, а сварной шов и ЗТВ обязательно должны входить в эффективную зону контроля. Для ярма это означает простое правило: если у вас шов сложной геометрии, тавровое соединение или врезка с углом менее 90°, то ярмо может оказаться недостаточно эффективным, и сам стандарт рекомендует в таких случаях переходить на электроконтакты или намотанный кабель.
Ярмо не может использоваться для серийного контроля деталей, для сложных сварных конфигураций и для задач, где нужна строго верифицируемая повторяемость поля. Катушки, кабельные схемы или стационарные установки часто дают более надежный результат в таком случае.
Генераторы тока, электроконтакты, центральный проводник и гибкий кабель
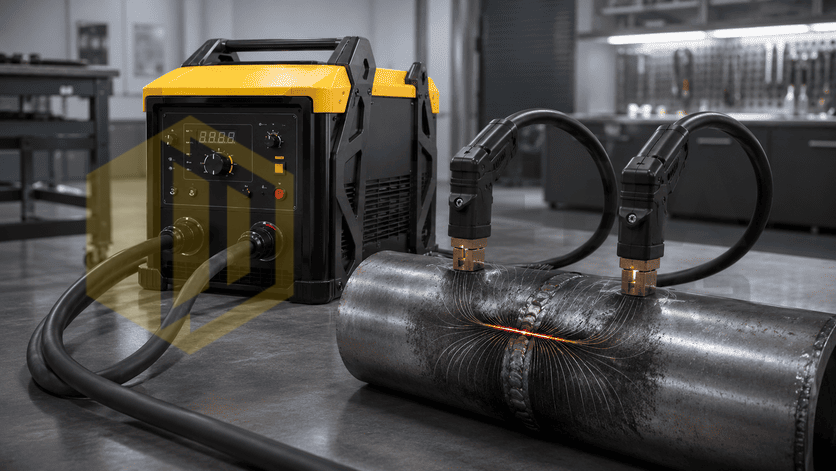
В ГОСТ Р 53700-2009 генераторы тока выделяются как самостоятельный тип оборудования. Для генератора нормируются следующие параметры:
- напряжение холостого хода;
- ток короткого замыкания;
- номинальный ток;
- рабочий цикл;
- форма кривой тока;
- точность амперметра;
- требования к электропитанию;
- тип размагничивания ( при наличии).
Номинальный ток определяется как максимальный ток при длительности подачи 5 с, если не задано иное. Это означает, что при выборе стационарной установки нужно сравнивать не только «максимальный ток в рекламе», но и режим, в котором этот ток реально может подаваться без перегрева и просадки.
Для циркулярного намагничивания рекомендуется пропускать ток через весь объект, через его часть или по центральному проводнику, проходящему через сквозное отверстие. При такой схеме преимущественно выявляются продольные дефекты. При контроле внутренних поверхностей ток пропускают по вставленному в отверстие стержню с изоляцией. Для контактного циркулярного намагничивания через электроконтакты стандарт отдельно ограничивает максимальный ток, как правило, не более 1500–1800 А. Это очень важный практический ориентир: если задача требует больших токов через контакт, нужно внимательно оценивать риск искрения, подгорания и теплового повреждения.
ГОСТ Р ИСО 9934-1-2011 дает следующую привязку для выбора токовых схем:
- Центральный проводник, помещенный в отверстие детали, обеспечивает самую высокую чувствительность к несплошностям, параллельным направлению тока.
- Проводник, расположенный параллельно поверхности, используют для локального намагничивания участка. Кабель в этом случае нужно перемещать с интервалом менее 2d, чтобы зоны контроля перекрывались.
- Проводник, намотанный на цилиндрическую поверхность в виде катушки, обеспечивает наилучший контроль поперечных и кольцевых дефектов.
По ГОСТ Р 53700-2009 для гибких кабелей поставщик должен указывать следующие параметры:
- тип кабеля;
- длину;
- диаметр;
- материал кабеля и изоляции;
- допустимый ток;
- минимальный радиус изгиба.
Минимальные требования для кабеля следующие:
- при температуре воздуха +30 °С длительность пропускания тока должна быть не менее 5 с;
- максимальная температура поверхности кабеля — не более 40 °С;
- число изгибов до минимального радиуса с сохранением прочности — не менее 1000.
Для электроконтактов стандарт требует для изготовителя указывать: материал наконечников, тип и параметры кабелей, допустимый ток. При этом, длительность пропускания тока при номинальном токе должна быть не более 20 секунд, А температура поверхности рукояток — не более 40 °С, и один из наконечников должен иметь выключатель на рукоятке.
Для жестких спиральных обмоток шаг спирали должен быть менее 25 % диаметра обмотки. Для коротких объектов с отношением длины к диаметру менее 5 рекомендуется применять удлинительные магнитные наконечники, чтобы снизить требуемый ток. Если объект занимает менее 10 % площади поперечного сечения обмотки и расположен вдоль оси, расчет тока для катушки можно выполнять по приближенной формуле; при L/D > 20 это отношение принимают равным 20.
Как выбирать оборудование по виду тока
Один из самых частых ошибок при подборе — смотреть только на тип устройства и забывать про вид тока. ГОСТ Р 56512-2015 п.12.10 указывает допустимые токи: импульсный, постоянный, переменный однофазный и трехфазный, выпрямленный одно- и двухполупериодный, выпрямленный трехфазный. Но главное это физический результат: переменный и импульсный ток намагничивают в основном поверхностный слой и подходят для выявления только поверхностных дефектов. Постоянный и выпрямленный ток намагничивают поверхностный и подповерхностный слои и позволяют выявлять дефекты на глубине до 2 мм, иногда до 8 мм.
Для сварных соединений использование переменного тока позволяет получить наибольшую чувствительность обнаружения поверхностных дефектов (ГОСТ ISO 17638-2018). Поэтому для типовых швов и локального поверхностного контроля AC-ярмо часто являются самым рациональным вариантом. Но если задача сложнее — массивный узел, сложная геометрия, вероятность подповерхностных дефектов, покрытие, нетокопроводящая прослойка, — выбор уже может смещаться в сторону других токовых схем или выпрямленного тока.
Стационарные установки и специализированные комплексы для МПД
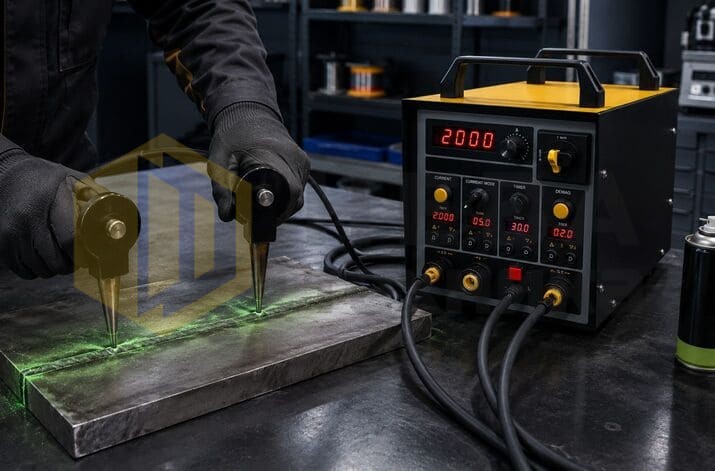
Если предприятие контролирует однотипные детали серийно и хочет повторяемость, минимальное влияние человеческого фактора и высокую производительность, отдельный переносной дефектоскоп обычно уже не оптимум. ГОСТ Р 56512-2015 в п.6.1 выделяет три группы дефектоскопов: универсальные стационарные дефектоскопы, специализированные стационарные дефектоскопы и автоматизированные решения для однотипных объектов. Специализированные контролирующие комплексы нужны для конкретных специализированных задач, часто автоматизированы, а для сложных деталей им может потребоваться комбинированное намагничивание в нескольких направлениях (ГОСТ Р 53700-2009). Для таких комплексов стандарт требует независимого управления каждым контуром и подтверждения установленной выявляющей способности.
Если вы контролируете десятки и сотни одинаковых деталей, правильнее не “усиливать” оператора, а проектировать специализированную установку под деталь и ожидаемый дефект. В этом случае выбор идет уже не между катушкой и ярмом, а между архитектурами: один контур, два контура, комбинированное поле, подача током, магнитным потоком, автоматическое нанесение суспензии, встроенное размагничивание, контроль поля и воспроизводимая оснастка. Это другой класс решения и другая экономика МПД.
Стационарный магнитопорошковый дефектоскоп выбирают для серийного контроля однотипных деталей, когда важны повторяемость режимов, производительность и возможность объединить намагничивание, нанесение суспензии и размагничивание в одном рабочем цикле.
В качестве подходящего оборудования можно рассмотреть стационарная установка НЕВА-ПМД-2000.
Постоянные магниты: когда они уместны, а когда нет
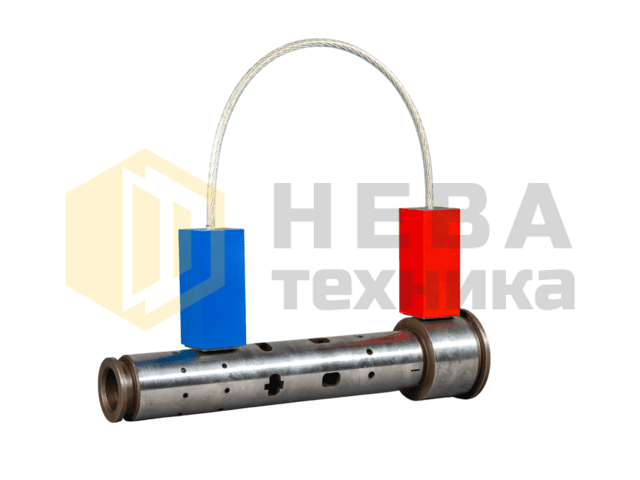
Намагничивающие устройства на постоянных магнитах часто недооценивают. ГОСТ Р 56512-2015 прямо разрешает их применение при продольном намагничивании. Объект может намагничиваться не только соленоидом и электромагнитом, но и устройством на постоянных магнитах. Более того, стандарт отдельно отмечает, что постоянные магниты могут входить в состав переносных дефектоскопов и использоваться при локальном контроле, в том числе на конструктивно сложных и крупногабаритных объектах, в цеховых, полевых и стапельных условиях.
Но ограничения у этого класса оборудования тоже жесткие. ГОСТ Р ИСО 9934-1-2011 прямо рекомендует использовать ручные электромагниты переменного тока, а постоянные магниты применять только тогда, когда это требуется условиями заказа. ГОСТ ISO 17638-2018 в приложении А усиливает эту логику для сварных соединений: именно переменный ток дает наибольшую чувствительность к поверхностным дефектам.
Для штатного контроля ответственных швов и для задач, где критична максимальная чувствительность к поверхностным трещинам, AC-ярмо или стационарная схема чаще предпочтительнее.
Постоянные магниты применяют где необходима мобильность и локальность, где не требуется управляемости и верифицируемости поля. Их разумно использовать как инструмент для локального продольного намагничивания в труднодоступных местах, при выездном контроле и на сложной геометрии. В качестве подходящего оборудования можно рассмотреть переносной дефектоскоп НЕВА-ПЭМ-2.
При выборе любого магнитопорошкового дефектоскопа, в том числе устройства на постоянных магнитах, ГОСТ требует учитывать:
- номенклатуру, конфигурацию и размеры объекта;
- условия проведения работ;
- доступность зоны контроля;
- требуемую напряженность магнитного поля;
- используемый способ МПК;
- производительность труда;
- технические и экономические возможности предприятия.
Как выбирать магниты на практике
Первое — нужно оценить ориентацию ожидаемых дефектов. По ГОСТу лучшее условие выявления — когда магнитное поле направлено перпендикулярно ожидаемому дефекту. Допускается уменьшение угла до 30°, но при углах 60° и меньше приходится увеличивать задаваемую напряженность поля. Стандарт приводит коэффициенты повышения: для 60° — 1,15, для 50° — 1,30, для 40° — 1,56, для 30° — 2,00. Для дефектоскописта это означает, что магнит нужно выбирать и ставить так, чтобы линия между полюсами пересекала предполагаемый дефект как можно ближе к 90°.
Второе — геометрия и доступность зоны. Если поверхность плоская и доступ хороший, подойдет более простое намагничивающее устройство на постоянных магнитах. Если деталь криволинейная, с буртами, галтелью, вокруг крепежа или в труднодоступной зоне, нужно выбирать магнит с такой формой полюсных наконечников и таким раскрытием, чтобы оба полюса уверенно стояли на поверхности и не давали случайного воздушного зазора.
Третье — масштаб задачи. Постоянный магнит имеет смысл там, где нужен локальный контроль, а не сплошное намагничивание длинной или массивной детали. Если надо проверить только околошовную зону, галтель, участок корпуса, зону крепежного отверстия, торец бурта или небольшую область на крупногабаритном объекте, постоянный магнит оправдан. Если же нужно быстро и равномерно контролировать большую протяженную поверхность, длинный вал или большой объем металла, логичнее использовать электромагниты, соленоиды или другие схемы, где можно формировать управляемое поле и на большей площади.
Четвертое — метод контроля. Для постоянных магнитов рабочий режим — это СПП, способ приложенного поля, потому что магнит формирует поле непосредственно в зоне контакта полюсов с объектом, и именно в этом состоянии участок должен покрываться индикатором и осматриваться. В отличие от соленоида или токовой схемы, ГОСТ Р 56512-2015 не приводит для постоянного магнита отдельной расчетной формулы силы тока или поля. Для него задается область применения и ориентация поля, а достаточность режима в реальной методике приходится подтверждать контрольными образцами и отработкой технологии на конкретной детали.
Порядок использования постоянного магнита при МПД
- Сначала определяют, какие дефекты ищут и как они ориентированы. Если ожидаются поперечные трещины на шве, в галтели, на бурте или у отверстия, постоянный магнит подходит. Если ожидаются продольные дефекты, одна установка магнита их не гарантирует, и контроль надо либо повторять во втором направлении, либо выбирать другую схему намагничивания.
- Дальше готовят поверхность по общей технологии МПД: очищают зону контроля, при необходимости наносят контрастное покрытие. ГОСТ ограничивает толщину контрастного покрытия уровнем не более 20 мкм. Перед началом контроля проверяют работоспособность дефектоскопа и качество магнитного индикатора на контрольных образцах.
- Магнит устанавливают так, чтобы линия между полюсами была перпендикулярна ожидаемому дефекту, а сами полюса имели устойчивый контакт с поверхностью.
- Затем, пока поле приложено, в зону контроля наносят магнитный индикатор и выполняют осмотр. Эта последовательность соответствует общей технологической схеме МПД: намагничивание → нанесение индикатора → осмотр → оценка результатов → размагничивание при необходимости.
- Если направление дефекта заранее неизвестно, участок контролируют повторно во втором направлении. Это критично для постоянных магнитов, потому что полюсная схема хорошо работает только по дефектам, ориентированным поперек поля. На практике дефектоскописту это надо закладывать сразу: один проход магнитом — это контроль зоны в одном направлении поля.
Если объект длинный или протяженный, его контролируют по участкам. Для постоянного магнита ГОСТ не дает отдельной пошаговой схемы перестановки, как для некоторых схем с электромагнитом, но сам принцип локального контроля из стандарта следующий: магнитом последовательно охватывают нужные зоны, не оставляя непроверенных промежутков, и при необходимости повторяют проход во втором направлении. Для протяженных швов и длинных зон постоянный магнит удобен именно как локальный инструмент, а не как универсальное средство для крупного изделия.
Главное достоинство постоянного магнита — мобильность и автономность. Его можно использовать в цехе, на монтаже, на выезде, на крупной конструкции, в труднодоступной зоне, на высоте и там, где тянуть токовую схему или стационарный дефектоскоп неудобно.
Второе достоинство — отсутствие токоподвода через объект. Нет риска локального перегрева в местах контакта токовых вводов, нет необходимости организовывать силовую цепь через деталь, меньше ограничений по объектам в составе конструкции. Именно поэтому стандарт и относит постоянные магниты к удобным средствам локального контроля сложных и крупногабаритных изделий.
Ограничения при использовании постоянных магнитов
Первое — направленность. Постоянный магнит не универсален: он надежно работает только по дефектам, ориентированным поперек поля между полюсами. Продольные дефекты одной установкой не гарантируются.
Второе — локальность. Это не средство для быстрого сплошного контроля больших площадей. Для длинных швов, длинных цилиндрических деталей и массивных объектов зона контроля получается локальной, и магнит приходится переставлять.
Третье — отсутствие расчетной настройки по току, как у соленоидов и токовых схем. Для постоянного магнита ГОСТ не дает отдельной формулы “под деталь”, поэтому пригодность конкретного магнита к конкретной задаче нужно подтверждать технологически — выбором правильной ориентации, проверкой на образцах и, при необходимости, переходом на другую схему намагничивания.
Практический алгоритм выбора
Для поиска поперечных дефектов и деталей, которые можно поместить в катушку выбирайте катушку или соленоид. Смотрите на число витков, ампер-витки, внутренний диаметр, поле в центре катушки и рабочий цикл.
Для сварных соединений, ремонта, монтажа и локального контроля на объекте первым кандидатом является ярмовый электромагнит, но только с учетом двух направлений контроля, ограничений по сложной геометрии и требований к эффективной зоне.
Для локального контроля без удобного электропитания, сложных крупногабаритных объектов и полевых условий уместны постоянные магниты, но не как универсальная замена AC-ярму или катушке.
Для полых деталей, отверстий, втулок, локальных зон сложной формы и продольных дефектов очень часто лучший результат дают центральный проводник, гибкий кабель или контакты с питанием от генератора тока. Здесь особенно важны допустимый ток, длительность подачи, радиус изгиба кабеля и безопасная работа электроконтактов.
Если нужен поверхностный контроль, в первую очередь рассматривайте переменное поле. Если важны подповерхностные дефекты, смотрите на постоянное или выпрямленное поле.