На практике магнитопорошкового контроля недостаточно правильно намагнитить деталь и нанести индикатор. Инженеру нужно понимать, чем и как подтверждать работоспособность самого дефектоскопа, как оценивать качество магнитного индикатора, и какой проверочный образец использовать. Задача МПД заключается в подборе технологии под конкретную деталь. Именно для этого в ГОСТ Р 56512-2015 приведены типы контрольных образцов и порядок их выбора. А в зарубежной практике дополнительно широко используют QQI-пластины, кольца Ketos и эталонные блоки EN ISO 9934.
Что такое проверочные образцы МПД и зачем они нужны
Контрольные образцы нужны для проверки работоспособности магнитопорошковых дефектоскопов и магнитных индикаторов (ГОСТ Р 56512-2015 ). Стандарт требует проверять дефектоскоп после изготовления или ремонта, а также на рабочих местах перед началом контроля.
Пригодность подтверждают по выявлению дефектов на образце и по соответствию индикаторного рисунка дефектограмме. При этом сами результаты МПД зависят не только от прибора, но и от магнитных свойств материала, формы и размеров объекта, ориентации дефектов, толщины покрытия, распределения поля и свойств индикатора.
Отсюда главный вывод — проверочный образец нужен для подтверждения, что конкретная схема контроля действительно работает в нужной чувствительности. Если инженер не контролирует этот этап, он может получить формально выполненный МПД с недостаточным полем, неудачным направлением намагничивания или деградировавшей суспензией.
В зарубежной практике ровно для этой цели применяют искусственные и естественные эталоны: одни показывают направление и относительную силу поля, другие — чувствительность магнитной суспензии и повторяемость индикации.
Какие контрольные образцы применяют
ГОСТ Р 56512-2015, приложение В описывает несколько типов образцов, в их основе лежат либо искусственные дефекты — узкие плоские пазы и цилиндрические отверстия на разной глубине, либо трещины различного происхождения. Для каждого образца задают назначение, рекомендуемую схему намагничивания, вид дефекта и паспорт с дефектограммой.
Образцы делятся на три группы:
- Первая группа — образцы для проверки работоспособности дефектоскопа по схеме намагничивания. Сюда относятся МО-1, МО-2, МО-3 и МО-4. Они позволяют понять, работает ли ярмо, соленоид, центральный проводник или локальная контактная схема так, как ожидается.
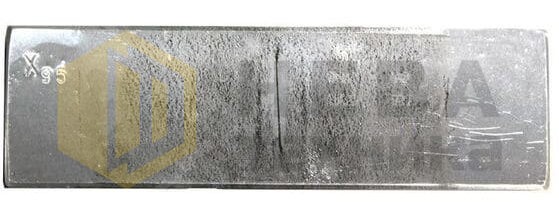
- Вторая группа — образцы для оценки чувствительности по трещинам и проверки индикатора. Это МО-5, МО-6 и МО-7. Они ближе к реальной дефектоскопической задаче, чем паз или отверстие, потому что дают рисунок от настоящей или технологически сформированной трещины.
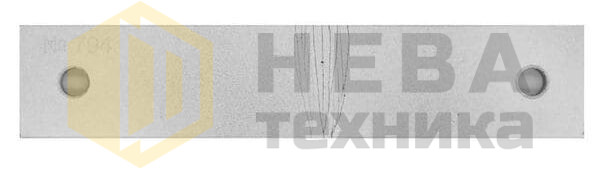
- Третья группа — образцы типа МО-8, когда в качестве эталона используют сам объект контроля или его часть. Это уже не стандартный “лабораторный” образец, а рабочий инструмент для подбора технологии под конкретную деталь, материал и магнитную схему. ГОСТ прямо указывает, что именно такие образцы нужны для оценки применимости метода и отработки режимов контроля конкретного изделия.
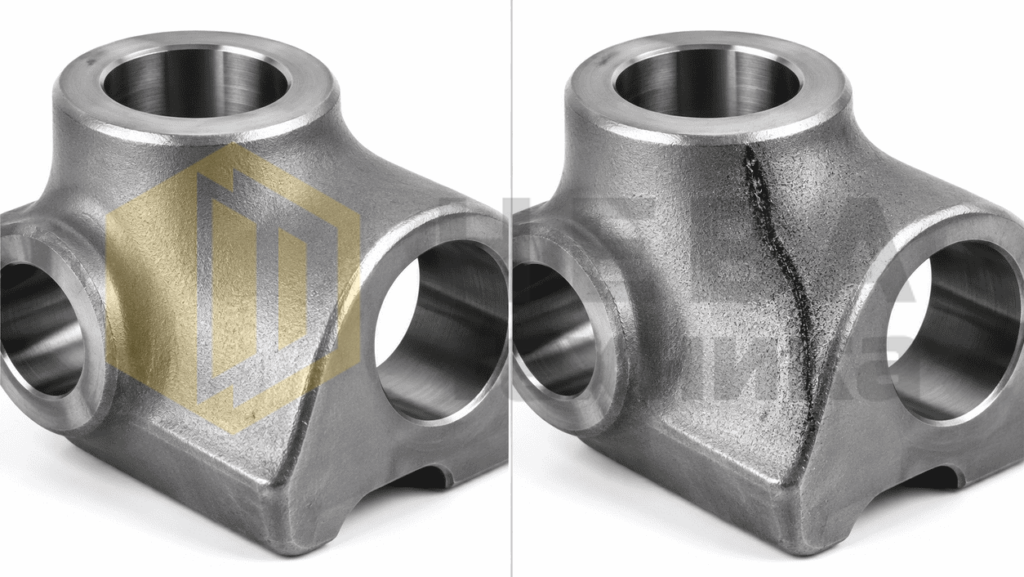
В качестве искусственных дефектов используют:
- узкие плоские пазы;
- цилиндрические отверстия диаметром примерно 2–2,5 мм, расположенные параллельно поверхности на разной глубине;
- трещины различного происхождения.
Для защиты от коррозии образцы с искусственными дефектами могут иметь тонкое покрытие никелем или хрома. Практический вариант реализации рассмотрен на странице оснащение лаборатории НК.
С инженерной точки зрения это означает следующее:
- паз удобен для воспроизводимого поверхностного дефекта;
- отверстие на глубине — для моделирования подповерхностной несплошности;
- трещина — для проверки того, как реально работает индикатор и насколько система чувствительна к естественному растрескиванию.
Общие требования к образцам
На каждый образец по ГОСТ должен быть оформлен паспорт (свидетельство), где указывают изготовителя, номер образца, материал, назначение, рекомендуемый способ и режим намагничивания, требования к индикаторным материалам, типы и размеры дефектов. К образцу прилагают дефектограмму и паспорт.
Контрольные образцы не являются средствами измерений и не подлежат периодической поверке, но перед каждым использованием должны проверяться по внешнему состоянию. На рабочей поверхности образцов не допускаются:
- коррозия;
- риски;
- задиры;
- вмятины;
- отслоение покрытия и другие повреждения.
Для образцов со вставками не допускается выступание вставки над рабочей поверхностью. Пригодность образца оценивают выявлением дефектов на нем исправным дефектоскопом.
| Важно! Образцы, если они не совпадают с реальным объектом по форме, размерам и материалу, нельзя использовать: для оценки возможности применения метода к конкретной детали, для подбора режимов контроля этой детали; для оценки реальной выявляемости дефектов на ней. Для таких задач нужны образцы соответствующие реальному объекту контроля! |
Различия между образцами
- По типу дефекта.
МО-1…МО-4 — это образцы с поверхностными и подповерхностными пазами и несплошностями. МО-5…МО-7 имеют трещины и это образцы ближе к реальной дефектоскопической картине. МО-8 — это уже фактически реальная деталь или ее фрагмент. - Второе различие — по способу намагничивания.
МО-1 ориентирован на ярмо; МО-2 и МО-3 — на продольное намагничивание соленоидом или кабелем; МО-4 — на индукционное и циркулярное намагничивание, включая центральный проводник. - По задаче контроля.
Если нужно проверить работоспособность дефектоскопа, ГОСТ рекомендует преимущественно образцы с искусственными дефектами. Если нужно проверить работоспособность магнитного индикатора, стандарт рекомендует образцы с трещина другие типы, включая образцы со встроенными постоянными магнитами. При этом для проверки дефектоскопов образцы со встроенными постоянными магнитами применять нельзя. - По уровню инженерной близости к реальному изделию.
МО-1…МО-4 подходят для быстрой проверки дефектоскопа, но не позволяют судить о реакции системы на натуральные трещины. МО-8 нужен, когда речь идет не о формальной проверке аппарата, а о верификации технологии контроля конкретной детали.
Отличие образцов МО-1…МО-8 на практике
МО-1 нужен для локальных схем — электроконтактов и ярмового электромагнита. Он сочетает поверхностный и подповерхностные дефекты и удобен для быстрой проверки: видит ли система вообще обе категории несплошностей.
МО-2 — это базовый образец под продольное намагничивание соленоидом или кабелем-соленоидом. Он хорош, когда надо проверить сам факт работоспособности продольной схемы на поверхностном дефекте.
МО-3 — более “жесткий” вариант для той же продольной схемы, но уже с подповерхностными отверстиями на разной глубине. Его выбирают, когда важно понять запас чувствительности именно по глубине.
МО-4 относится к индукционному и циркулярному намагничиванию. Это уже образец под кольцевую геометрию, в том числе под центральный проводник. Он полезен для втулок, колец, дисков, ступиц и других деталей с отверстием, где плоский образец не отражает реальную магнитную схему.
МО-5, МО-6 и МО-7 нужны тогда, когда инженеру мало увидеть паз или отверстие. Эти образцы работают через трещины и потому лучше подходят для оценки поведения магнитного индикатора, качества суспензии и реальной различимости тонких несплошностей.
МО-8 — это правильный выбор, если задача заключается в подборе режима МПД для конкретной детали. Потому что только образец, совпадающий с объектом по материалу, форме и размерам, дает близкую магнитную картину. ГОСТ прямо указывает, что стандартные образцы нельзя использовать для оценки реальной выявляемости дефектов на конкретной детали, если они не соответствуют ей по магнитной схеме.
Выбор образца для конкретного дефектоскопа
Для ярмового электромагнита и локального контактного намагничивания обычно разумно применять МО-1. Он быстро показывает, есть ли поверхностная и подповерхностная индикация в локальном поле. Если задача — дополнительно проверить качество индикатора, тогда уже подключают образец с трещинами.
Для соленоида и продольного намагничивания логика следующая. Если надо проверить базовую работоспособность схемы, то берут МО-2. Если важна подповерхностная чувствительность — МО-3. Если деталь сложная, короткая или массивная, а чувствительность критична, одного стандартного бруска уже недостаточно, тогда переходить к образцу типа МО-8.
Для центрального проводника и кольцевой геометрии правильным стартовым образцом будет МО-4. Его форма ближе к реальной работе с втулками, кольцами и трубными элементами, чем плоская пластина.
В зарубежной практике для таких задач дополнительно используют кольца Ketos или tool steel ring, они надеваются на центральный проводник и позволяют проверять работу оборудования по числу проявившихся подповерхностных отверстий при заданном токе.
При этом такие кольца обычно предназначены для однополупериодного и двухполупериодного выпрямленного переменного тока и 3-х фазного выпрямленного тока, а не для переменного.
Выбор образца для конкретной задачи
| Образец | Для какой схемы | Какой дефект моделирует | Когда применять | Когда не применять |
|---|---|---|---|---|
| МО-1 | Электроконтакты, ярмовый электромагнит | Поверхностный паз и два подповерхностных дефекта | Когда нужно быстро проверить работоспособность дефектоскопа при локальном намагничивании и убедиться, что система видит и поверхностные, и подповерхностные несплошности | Когда нужно подобрать технологию контроля конкретной детали или проверить циркулярную схему |
| МО-2 | Продольное намагничивание соленоидом или кабелем, намотанным как соленоид | Поверхностная плоская несплошность | Когда нужно проверить базовую работоспособность продольной схемы и чувствительность к поверхностному дефекту | Когда требуется оценка подповерхностной чувствительности или настройка режима под конкретное изделие |
| МО-3 | Продольное намагничивание соленоидом, кабелем-соленоидом, магнитным ярмом | Пять подповерхностных дефектов в виде отверстий диаметром 2 мм на разной глубине | Когда важно оценить запас чувствительности продольной схемы по глубине | Когда достаточно только быстрой проверки поверхностной чувствительности |
| МО-4 | Индукционное и циркулярное намагничивание, включая центральный проводник | Два поверхностных дефекта разной ориентации и три подповерхностных дефекта на глубинах 2, 3 и 4 мм | Когда контролируют кольца, втулки, диски, ступицы и другие детали с отверстием, а также проверяют циркулярную схему | Когда проверяют плоские локальные схемы или пытаются подобрать режим контроля для детали другой геометрии |
| МО-5 | Проверка магнитных индикаторов, оценка чувствительности к натуральным трещинам | Трещины в азотированном слое пластины | Когда нужно получить более реалистичную картину, чем на пазе или отверстии, и оценить качество индикаторного рисунка | Когда нужен только быстрый ежедневный контроль работоспособности дефектоскопа |
| МО-6 | Проверка индикаторов и режимов на мелких поверхностных трещинах | Искусственные трещины после формирования покрытия и азотирования | Когда нужна серия более воспроизводимых трещин для сравнения индикаторов и режимов | Когда требуется универсальный образец для всех схем намагничивания |
| МО-7 | Тонкая настройка чувствительности по узким трещинам | Трещины, близкие по ширине к минимально выявляемым на продукции | Когда нужно приблизиться к реальной предельной чувствительности системы | Когда выполняется обычная рутинная проверка оборудования |
| МО-8 | Любая схема, если образец выполнен как сам объект контроля или его часть | Естественные трещины или искусственные дефекты на реальной детали либо ее фрагменте | Когда нужно отработать и подтвердить технологию МПД именно для конкретной детали | Когда достаточно стандартной проверки дефектоскопа или индикатора |
Практика подбора контрольных образцов
Если опираться только на ГОСТ, можно решить, что выбор образца сводится к списку МО-1…МО-7. На практике этого мало. В реальном МПД образец часто нужен не только для проверки факта работоспособности, но и для настройки направления поля, проверки многовекторного намагничивания, контроля состояния суспензии и оценки деградации материалов.
Здесь становиться полезен зарубежный опыт. Например, QQI-shim (Quantitative Quality Indicator), то есть количественный индикатор качества. По сути это тонкая стальная пластина-шайба с искусственными надрезами, которую крепят на образцовую или реальную деталь, чтобы проверить направление магнитного поля и его относительную достаточность для формирования индикации дефектов.
QQI изготавливают по AS 5371. QQI особенно полезны при многовекторном намагничивании. Ее круговые и крестовые надрезы позволяют увидеть, в каком направлении поле реально работает и хватает ли его для образования индикации. Это очень практичный инструмент, когда нужно настраивать режим на конкретной детали.
Но у QQI есть важное ограничение — из-за очень малой остаточной намагничиваемости и высокой магнитной проницаемости они не подходят для настройки процедур способом остаточной намагниченности.
После намагничивания и нанесения магнитной суспензии надрезы на QQI дают индикации. По ним дефектоскопист смотрит:
- есть ли поле вообще;
- в каком направлении оно реально работает;
- не “забивает” ли одно направление другое при многовекторной схеме;
- не просела ли настройка установки по сравнению с эталонной деталью.
Что QQI не делает:
QQI не измеряет поле в гауссах напрямую и не является заменой гауссметру. Он показывает пригодность поля для МПД именно через появление индикаторного рисунка. Еще важное ограничение: из-за низкой остаточной намагничиваемости QQI не подходит для настройки процедур способом остаточной намагниченности.
Еще один полезный тип образцов — эталонные блоки по стандарту EN ISO 9934-2:
- Блок тип 1 — это диск с натуральными трещинами, который используют для проверки работоспособности и чувствительности магнитных суспензий.
- Блок тип 2 — искусственная трещина, образованная двумя стальными блоками с алюминиевой фольгой между ними. По длине сформировавшихся индикаций судят о состоянии магнитной суспензии.
Если проблема не в намагничивании, а в условиях нанесении суспензии или ее качестве, стандартный блок для материалов будет полезнее, чем универсальный пазовый образец.
Один из самых показательных практических примеров — ежедневная проверка мокрой установки с QQI на производстве. Magnaflux рекомендует выполнять системную проверку после того, как насос проработал 20–30 минут и уже выполнен контроль осаждения частиц.
При холодной ванне и неустоявшейся концентрации результат на QQI может быть нехарактерным. В их таблице неисправностей приведены типовые ситуации. Это набор конкретных производственных симптомов, по которым инженер может отличить проблему материала ванны от проблемы оборудования:
- Если индикация плохая и в циркулярном, и в продольном направлении, причины обычно лежат в низкой концентрации частиц, загрязнении ванны, плохом перемешивании, изношенном QQI или неисправности машины.
- Если провал наблюдается только в циркулярном направлении, чаще виноваты изношенные медные подушки, плохой контакт свинцовых плит, коррозия контактных поверхностей или сам QQI.
- Если провал только в продольном направлении, типовые причины — поврежденный QQI, дефект силовых кабелей или отказ катушки.
Второй очень практичный случай — настройка QQI на длинной детали или на многовекторной установке. В руководстве Magnaflux прямо указано, что при продольном намагничивании длинных деталей заметное падение поля возникает по мере удаления от кромки катушки.
Для деталей длиной примерно более 1,0 метра магнитное поле уже не однородно по длине, поэтому QQI имеет смысл ставить не в одной точке, а по длине детали, чтобы увидеть деградацию поля. Для многовекторного намагничивания QQI вообще становится фактически единственным удобным инструментом настройки: по полному кругу индикации контролируют, не влияет ли одно направление на другое.
Третий случай относится к магнитной суспензии. Helling прямо описывает Блок тип 1 как средство демонстрации чувствительности магнитной суспензии, а Блок тип 2 — как средство контроля и мониторинга чувствительности по длине индикаций. На практике это применяется когда работа дефектоскопа не вызывает сомнений, а индикации становятся хуже из-за деградации суспензии. В такой ситуации смена или корректировка ванны дает эффект, который невозможно корректно увидеть на обычном пазовом образце, но хорошо видно на блоках изготовленных по стандарту EN ISO по характеру и длине индикаций.
Ограничения применения, о которых чаще всего забывают
Первая распространенная ошибка — использовать QQI как абсолютный измеритель поля. QQI показывает не “гауссы на поверхности”, а пригодность поля для формирования индикации в конкретной схеме. Если нужно численно отслеживать поле, в руководстве Magnaflux рекомендуют ставить рядом датчик Холла и вести повторяемый контроль в одной и той же точке.
Вторая ошибка — применять QQI для остаточной намагниченности. Это прямо запрещает практика производителя: из-за низкой остаточной намагничиваемости и высокой магнитной проницаемости QQI не подходят для настройки процедур остаточным методом. Для таких задач нужны другие подходы и, как правило, более близкие к реальной детали образцы.
Третья ошибка — считать, что кольцо Ketos заменяет все остальные образцы. Ketos ring действительно хорошо работает как быстрый суммарный тест DC-установки и среды контроля, но он не показывает направление поля на реальной детали, не оценивает фон на поверхности и не заменяет образец под конкретную геометрию. По этой же причине система может “проходить” Ketos ring и при этом давать проблемы на короткой втулке, сложном корпусе или многовекторной схеме.
Четвертая ошибка — использовать стандартный образец ГОСТа для подбора режима контроля детали, которая сильно отличается по геометрии. ГОСТ Р 56512-2015 здесь достаточно жесткий: если образец не соответствует реальному объекту по материалу, форме и размерам, он не годится для оценки технологии контроля этой детали. Именно поэтому для сложных изделий самым надежным выбором остается образец типа МО-8 — реальная деталь или ее фрагмент.
Принцип выбора контрольных образцов
Правильный принцип выбора можно свести к следующим вопросам.
Первый вопрос. Что вы хотите проверить: дефектоскоп, магнитный индикатор или саму технологию контроля детали? Для дефектоскопа удобнее искусственные дефекты, для индикатора — трещины, для технологии — образец, соответствующий реальной детали.
Второй вопрос. Какая у вас схема намагничивания? Ярмо, соленоид, центральный проводник, многовекторная схема и циркулярное намагничивание требуют разных образцов. Нельзя полноценно проверять кольцевую схему плоским образцом и считать, что этого достаточно.
Подходящие позиции представлены в разделе каталог контрольных образцов для МПД.
Третий вопрос. Какой дефект вас интересует: поверхностный, подповерхностный, натуральная трещина, ориентация дефекта относительно поля? Стандарты и практические руководства подчеркивают, что максимальная выявляемость достигается, когда дефект пересекает линии потока под прямым углом. А для уверенного обнаружения дефектов разных направлений деталь должна намагничиваться минимум в двух направлениях, близких к взаимно перпендикулярным.
Четвертый вопрос: насколько образец похож на реальный объект. Если задача серьезная — например, запуск новой технологии МПД на короткой массивной втулке, валу со сложной галтелей или трубной детали с центральным проводником, то оптимальное решение почти всегда делать образец по типу МО-8, то есть брать деталь или ее фрагмент.
Главные ошибки при выборе проверочных образцов
Первая ошибка — это использовать любой удобный образец для всех схем намагничивания подряд. Так нельзя: плоский образец не заменяет кольцевой, а образец под ярмо не подтверждает корректность настройки соленоида.
Вторая ошибка — считать, что образец нужен только для проверки дефектоскопа без учета влияния магнитной суспензии. Практика производителей расходных материалов показывает, что чувствительность ванны и чистота суспензии нужно контролировать отдельно, потому что деградация индикатора может испортить даже правильно выполненное намагничивание. В качестве подходящего оборудования можно рассмотреть контрольный образец МО-1.
Третья ошибка — использовать QQI там, где нужно оценивать остаточную намагниченность. Для этого QQI не подходят.
Четвертая ошибка — пытаться подобрать режимы контроля реальной детали по стандартному лабораторному образцу. ГОСТ прямо запрещает так делать, если образец не соответствует объекту по материалу, форме и размерам.
Для инженера-дефектоскописта выбор проверочного образца — это в первую очередь вопрос какую цель он преследует. Так же в качестве подходящего оборудования можно рассмотреть образец МПД Трещина.
Если нужно быстро проверить работоспособность дефектоскопа, достаточно стандартных образцов ГОСТ под конкретную схему намагничивания.
Если нужно оценить качество магнитного индикатора и чувствительность суспензии, полезно опираться на образцы с трещинами и на практику стандарта EN ISO 9934-2.
Если задача — настроить режим под реальную деталь, особенно сложную или ответственную, правильный путь использовать образец, максимально близкий самому объекту контроля.
Именно такой подход дает не формальный, а надежный инженерный результат в МПД.