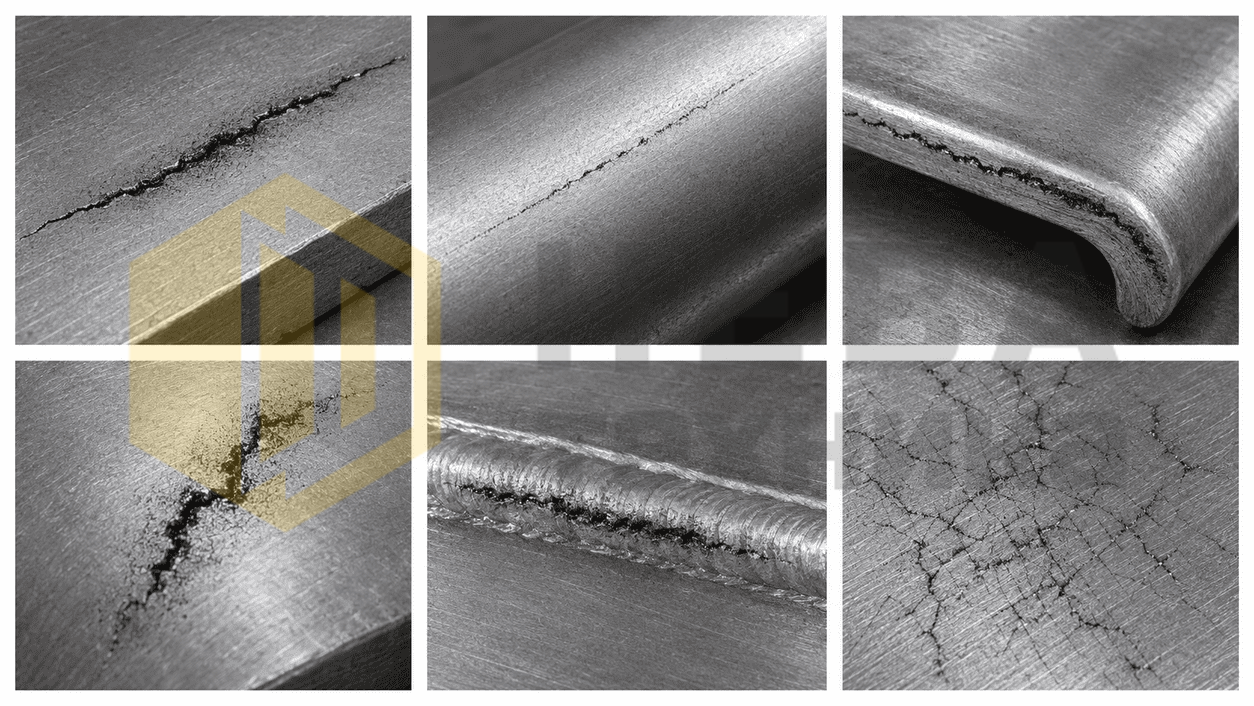
Магнитная дефектоскопия применяется для выявления поверхностных и приповерхностных несплошностей в ферромагнитных деталях. Для производственной практики дефекты магнитопорошкового контроля рационально группировать не по типу детали, а по происхождению: далее приведены основные группы таких повреждений:
- литейные;
- деформационные;
- сварочные;
- дефекты после термообработки;
- возникшие после мехобработки;
- эксплуатационные.
Подходящие позиции представлены в разделе контрольные образцы с дефектами.
Такой подход соответствует логике ГОСТ Р 56512-2015 и прикладных справочников — связывание типов повреждения с зоной его возникновения, формой индикаторного рисунка и выбором схемы намагничивания.
Если сопоставить требования ГОСТ, учебные материалы ASNT и энциклопедию типовых дефектов, получается важное практическое наблюдение — МПД наиболее уверенно выявляет повреждения с четырьмя общими признаками:
- линейные или вытянутые; выходят на поверхность либо лежат очень близко к ней;
- расположены в зоне концентрации напряжений или технологического нарушения;
- ориентированы под углом к магнитному потоку.
Именно поэтому МПД одинаково хорошо определяет закалочную трещину, усталостную трещину и ковочный закат, хотя происхождение у них разное.
Из этого следует правило выбора намагничивания.
- Продольное поле применяют для поиска поперечных дефектов;
- циркулярное — для продольных;
- если ориентация повреждения заранее неизвестна, зону контролируют в двух взаимно перпендикулярных направлениях. Для выявления дефектов всех ориентаций нужно создавать два поля под 90° друг к другу, а уверенная индикация возникает, когда угол между дефектом и полем составляет примерно 45–90°. Для поверхностных трещин обычно эффективнее AC, для приповерхностных — DC;
- сухой порошок удобнее на грубых поверхностях, мокрый флуоресцентный способ чувствительнее к тонким и мелким трещинам.
По ГОСТ Р 56512-2015 в технологическом плане применяют два способа контроля: способ остаточной намагниченности и способ приложенного поля.
Первый в основном используют для магнитотвёрдых материалов, второй — для магнитомягких материалов с высокой магнитной проницаемостью.
При оптимальных режимах оба способа могут обеспечивать высокую чувствительность. Выбор способа определяет, как именно организовать контроль. По остаточному полю удобно работать там, где деталь способна сохранять намагниченность, а приложенное поле остаётся основным рабочим вариантом для большинства сварных соединений, поковок, отливок и деталей общего машиностроения.
Практический вариант реализации рассмотрен на странице контроль поковок и отливок.
1. Литейные повреждения
К литейной группе относятся горячие надрывы, усадочные трещины, поверхностные трещины охлаждения, хрупкие трещины тонких участков и часть включений, если они находятся на поверхности или в приповерхностной зоне. Для этих повреждений характерна привязка к местам перепада толщин, к галтелям, приливам, тонким стенкам и зонам неравномерного охлаждения.
По характеру индикации литейные повреждения обычно выглядят как рваные или ветвящиеся линейные риски, нередко идущие по траектории термического напряжения. Горячие и усадочные трещины формируют более уверенные индикаторные рисунки, чем округлая пористость, поэтому МПД в литье — это прежде всего метод поиска опасных трещин, а не универсальный способ оценки всей литейной несплошности. Важная практическая деталь: чем грубее поверхность отливки, тем выше риск фоновых скоплений частиц, поэтому интерпретация должна опираться не на любое накопление порошка, а на устойчивый линейный рисунок в типичной зоне.
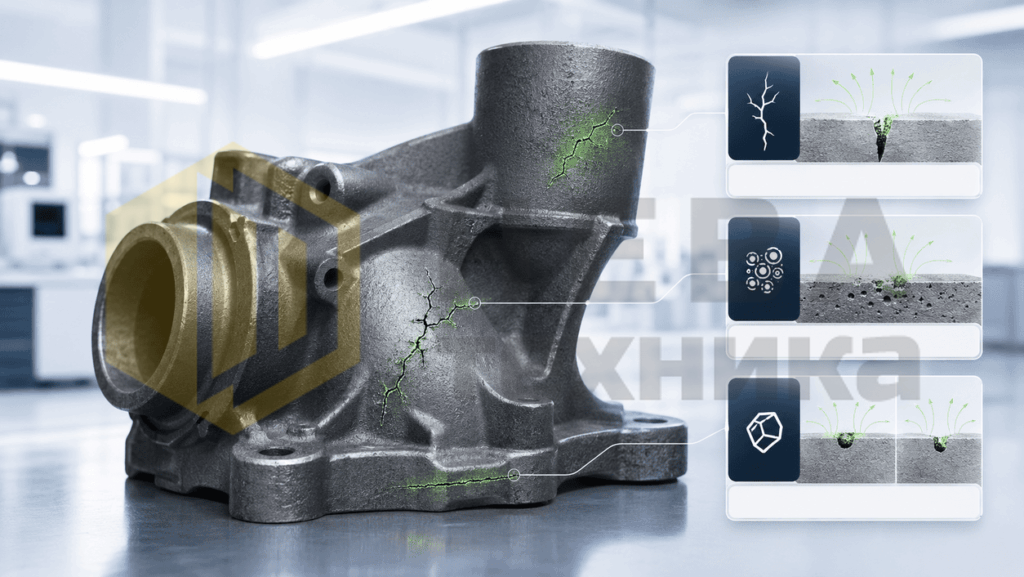
Для литейных повреждений наиболее рациональны локальное ярмовое намагничивание по зонам концентрации напряжений и последовательное намагничивание в двух направлениях на деталях правильной формы. Если ожидаемая трещина ориентирована вдоль оси цилиндрической детали, то нужен циркулярный поток, если поперёк — продольный. Для грубых, необработанных поверхностей удобнее сухой порошок; для более гладких и ответственных зон — мокрый флуоресцентный метод, особенно при поиске мелких трещин после зачистки.
2. Повреждения проката, ковки и штамповки
Для проката и поковок типичны линии спая, холодный спай, ковочные нахлесты, трещины охлаждения, разрывы от облоя, а также часть дефектов, образовавшихся из исходных несплошностей заготовки. Главная особенность этой группы в том, что дефекты формируются в процессе течения металла и потому часто вытянуты вдоль направления прокатки или ковки. Линии спая могут переходить в готовый прокат из поверхностных дефектов слитка или заготовки. Холодный спай чаще всего встречается в тонких сечениях, в местах с затрудненным литьем или там, где поток металла разделяется и встречается снова. А трещины охлаждения часто имеют продольный характер и переменную глубину по длине.
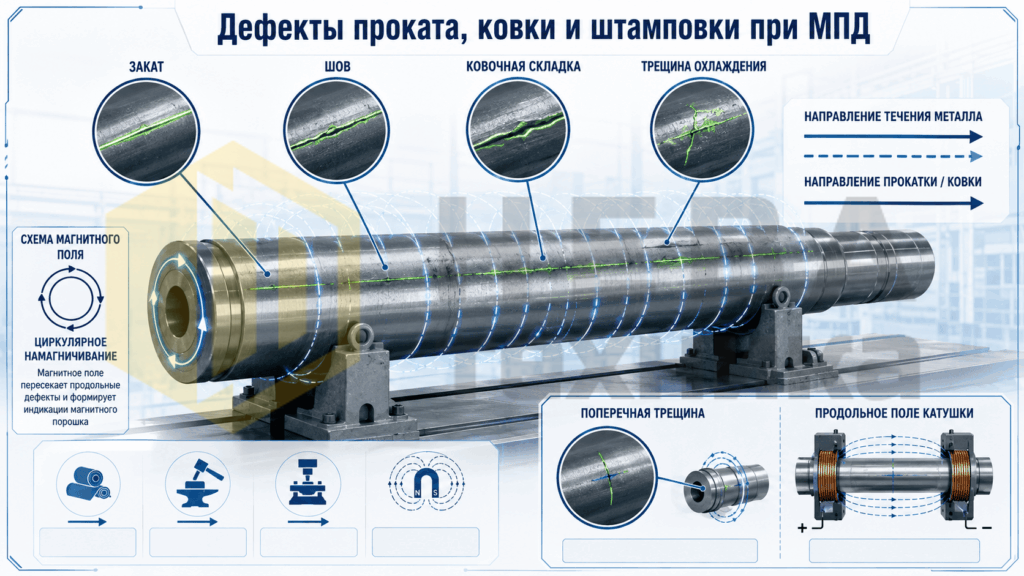
Индикаторные признаки деформационных повреждений достаточно характерны. Закаты и швы обычно проявляются как длинные узкие линейные показания, идущие вдоль прутка, вала или поковки. Ковочные складки опаснее тем, что могут лежать под очень малым углом к поверхности. Кованые нахлесты иногда трудно обнаружить, потому что они неглубокие, плотно прижаты к поверхности и в отдельных случаях даже заполнены магнитными оксидами. Это как раз тот тип дефекта, который сложно определить визуально и легко пропустить при неправильно выбранном направлении поля.
Для продольных закатов, швов и складок базовым вариантом остаётся циркулярное намагничивание. Ток пропускают через деталь, центральный проводник или локальную зону, чтобы магнитный поток пересёк вытянутый дефект. Для поперечных трещин после ковки, обрезки облоя или правки применяют продольное поле катушки. На ответственных поковках и валах один вид намагничивания недостаточен, поэтому сначала ищут продольные дефекты циркулярным полем, а затем поперечные — продольным. Именно эта двухходовая схема минимизирует риск пропуска дефекта промежуточной ориентации.
Для этой группы дефектов существует ряд существенных ограничений. Флокены, то есть внутренние флокены или водородные разрывы, обычно лежат глубоко и на внешней поверхности МПД не показываются. А также расслоения, расположенные параллельно плоскости поверхности, также не дают надёжной индикации на широкой поверхности и лучше обнаруживаются по кромке либо ультразвуком.
3. Сварочные повреждения
ГОСТ ISO 17638-2018 определяет параметры для магнитопорошкового контроля сварных соединений на обнаружение дефектов наружной поверхности шва и прилегающей зоны. К этой группе повреждений относятся трещины в металле шва, кратерные трещины, трещины в зоне термического влияния, а также поверхностно выходящие участки непровара, несплавления и подрезы с трещинообразованием.
Характер этих повреждений определяется геометрией сварочного шва. Продольные трещины располагаются вдоль валика или по линии сплавления. Поперечные пересекают шов, а кратерные концентрируются в местах окончания прохода. Трещины ЗТВ тяготеют к границе нагрева, жёстким узлам и переходам толщины.
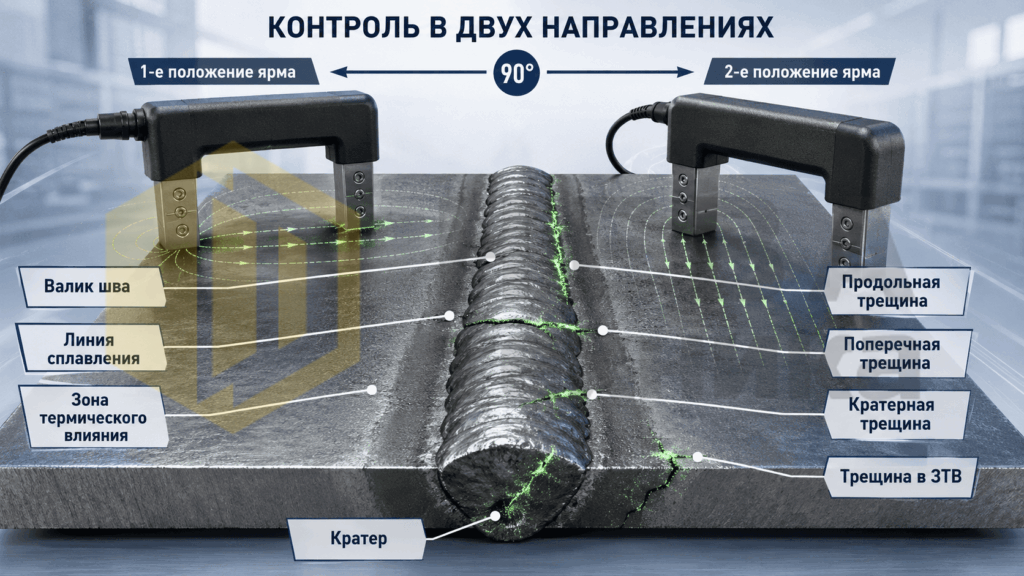
| Для дефектоскописта признак сварочного дефекта — это линейная индикация в конкретной технологической зоне: по оси шва, у границы сплавления, в кратере или рядом с валиком в зоне термического влияния. |
Для сварных швов оптимально применение локального электромагнита с перестановкой ярма минимум на 90°. Одно положение ярма хорошо показывает лишь часть возможных трещин, второе перекрывает оставшуюся ориентацию. Для монтажных швов, грубой поверхности и полевых условий оправдан сухой способ. Для тонких поверхностных трещин после ремонта, зачистки и шлифования усиления предпочтительнее мокрый флуоресцентный метод. Переменное поле особенно подходит для визуально-измерительного контроля, включая сварные швы, а мокрые частицы под УФ-контролем обеспечивают лучшую видимость тонких несплошности.
В качестве подходящего оборудования можно рассмотреть установка НЕВА-ПМД-2000.
ГОСТ Р ИСО 9934-1-2011 требует очищать поверхность от грязи, окалины, рыхлой ржавчины, брызг металла, масла и смазки. Стандарт IAEA подчёркивает, что состояние поверхности напрямую влияет на чувствительность, а неровности и фон затрудняют интерпретацию. На практике это означает, что магнитные частицы могут скапливаться не только над дефектом, но и на брызгах, резких перепадах геометрии, грубой шероховатости и подрезах без раскрытия. Для сварки качество подготовки часто определяет результат не меньше, чем сам источник поля.
4. Повреждения после термообработки, мехобработки и покрытий
Повреждения после мехобработки и термообработки одни из самых “дорогих” групп дефектов, которые возникают уже после основных стадий обработки практически при полной готовности детали. В неё входят разрывы при механической обработке, закалочные трещины, выпрямляющие трещины, шлифовочные трещины, трещины от травления и трещины от гальванического покрытия. Эти повреждения относятся к вторичной обработке, они появляются в процессе механической обработки, термообработки, шлифования, травления, гальваники и других операций, формирующих уже готовый продукт.
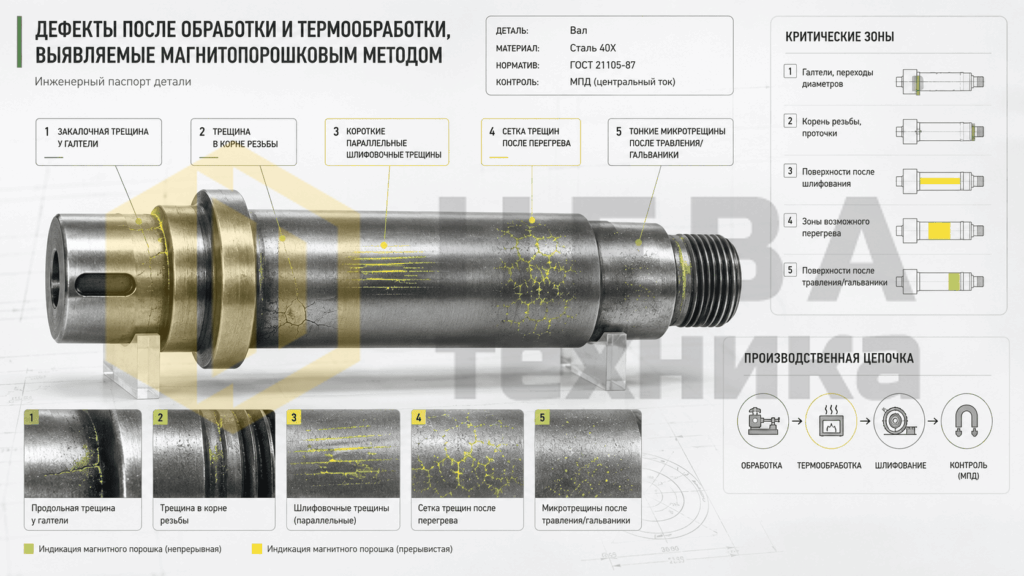
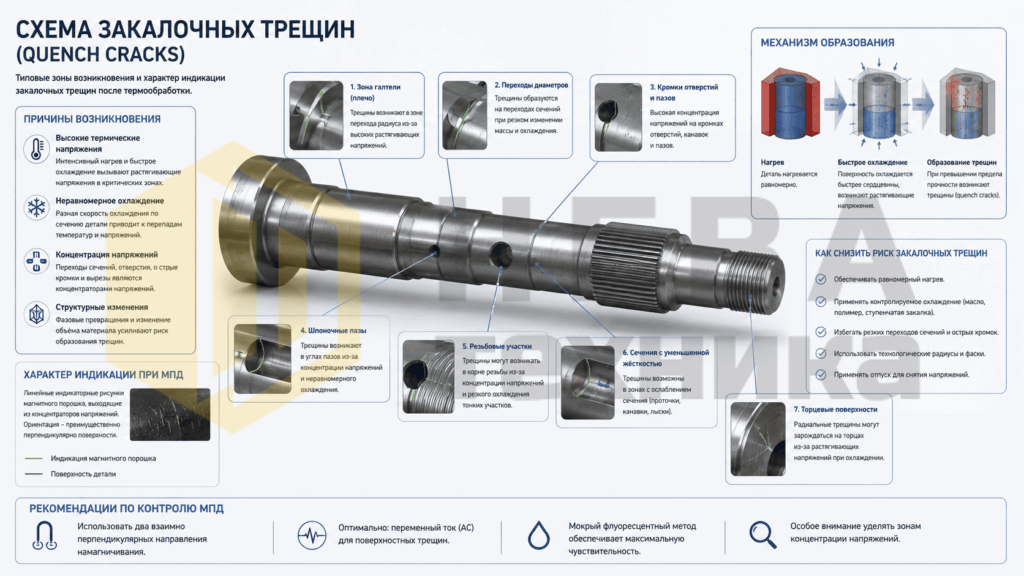
Закалочные трещины имеют вполне узнаваемые зоны возникновения — это переходы от малого к большому сечению, а также галтели, выточки, кромки шпоночных пазов, корни шлицев и резьб. Эти области являются вероятными местами образования трещин при закалке. Признак такой группы при МПД — резкая линейная индикация в концентраторе после термообработки, часто на участках, где геометрия детали уже сама создаёт напряжённое состояние. Если трещина одиночная, рисунок обычно чёткий. Если материал и режим закалки были не соответствовали технологии, то возможна серия повреждений на однотипных местах детали.
Шлифовочные трещины — наиболее показательная подгруппа. По своей сути они являются термическими трещинами, возникают от локального нагрева под шлифовальным кругом, часто на уже закалённых поверхностях, и почти всегда являются острыми поверхностными трещинами. Индикаторный рисунок при МПД может выглядеть как короткие параллельные линии, локальная сетка трещин или группа близких линейных индикаций. Особенно важно, что в данном случае МПД рекомендует использовать не только как инструмент дефектовки, но и как средство мониторинга самого процесса шлифования для определения серийных дефектов на ранней стадии.
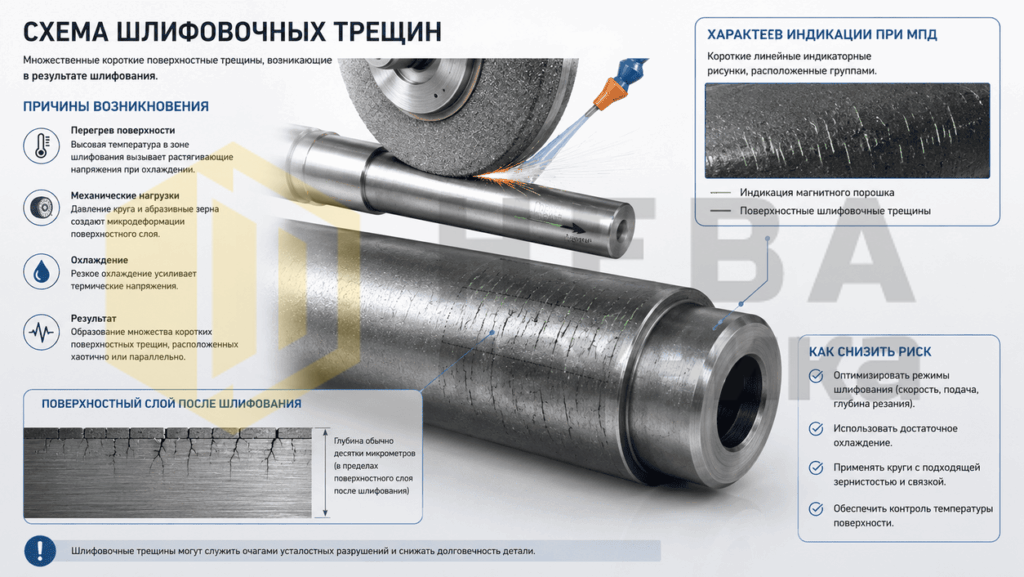
| Чем позже в технологической цепочке возникает повреждение, тем легче его увидеть при МПД, и тем дороже обходится его позднее обнаружение! |
Для повреждений после термо- и мехобработки оптимальны высокая поверхностная чувствительность, локальное намагничивание и, как правило, переменное поле в сочетании с мокрым способом. AC намагничивание создаёт сильное поверхностное поле и идеально подходит для поиска поверхностных трещин, а жидкая магнитная суспензия дают лучшее покрытие и более высокую видимость мелких повреждений. На грубых или тёмных поверхностях возможен видимый метод с контрастной краской, но по самым тонким трещинам он уступает флуоресцентному.
Отдельно следует выделить травильные, гальванические и связанные с остаточными напряжениями трещины. Кислотная очистка, травление и гальваническое покрытие способны вызывать образование трещин на уже напряжённой закалённой поверхности. Часто в деталях, которые визуально не имеют повреждений и уже прошли предыдущие стадии контроля возникают повреждения после химического или электрохимического воздействия. Для ответственных изделий такая группа требует обязательного целевого МПД контроля после покрытия или химической обработки.
5. Эксплуатационные повреждения
В эксплуатации основной интерес представляют усталостные, коррозионно-усталостные и перегрузочные трещины. Нарушения в процессе эксплуатации вызывают: усталостные трещины, коррозионное растрескивание под напряжением, коррозионная усталость и трещины от перенапряжения. Они имеют общие параметры — возникают уже после ввода деталей в работу и почти всегда зарождаются на поверхности, в местах концентрации напряжений или в зонах совместного действия нагрузки и среды.
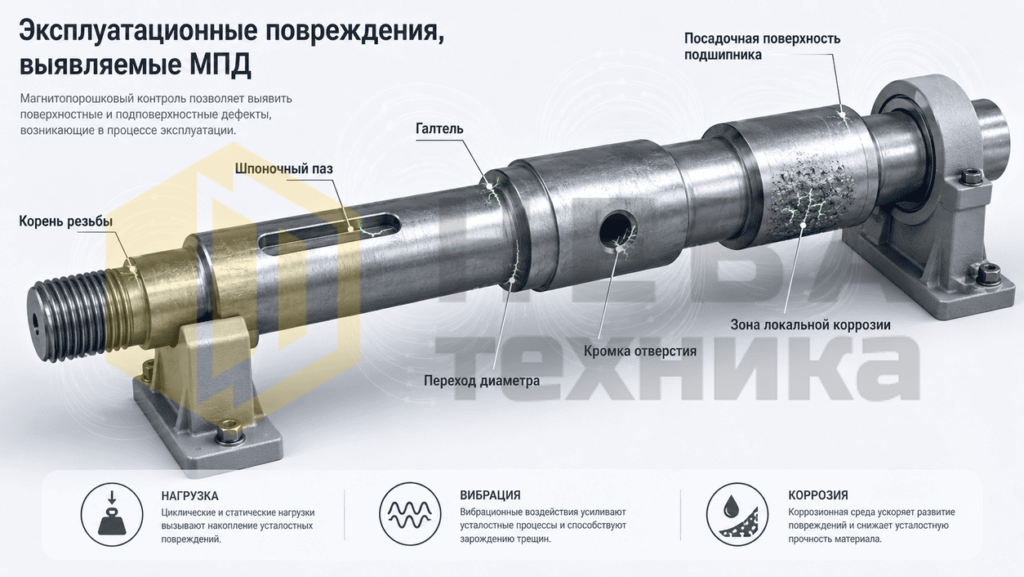
Характерные зоны поиска эксплуатационных повреждений:
- галтели валов;
- переходы диаметров;
- кромки отверстий;
- корни резьбы;
- шпоночные пазы;
- посадочные поверхности подшипников;
- участки локальной коррозии.
Усталостная трещина при МПД обычно даёт узкую линейную индикацию, выходящую из области концентратора напряжения. Коррозионно-усталостное повреждение чаще проявляется как группа близко расположенных индикаций на повреждённой поверхности. Усталостные трещины, даже очень мелкие, легко обнаруживаются с помощью магнитных частиц. То есть метод эффективен именно тогда, когда трещина ещё мала и деталь потенциально можно снять из работы до разрушения.
Схему контроля здесь выбирают по ожидаемой траектории роста трещины, а не по названию детали. На валах и осях обычно сочетают циркулярное и продольное намагничивание, на локальных концентраторах — ярмо с перестановкой. При подозрении на очень мелкие очаги повреждений применяют переменное поле и мокрый способ. После аварийной перегрузки МПД особенно полезен для сортировки внешне целых деталей.
Практический вариант реализации рассмотрен на странице контроль деталей после шлифования.
Выводы
Литейные повреждения — это прежде всего горячие и усадочные трещины в переходах сечения.
Деформационные повреждения — закаты, швы, складки и охлаждающие трещины вдоль течения металла.
К сварочным относятся — трещины шва и ЗТВ, поверхностные непровары и несплавления.
Дефекты после финишных операций — это закалочные, шлифовочные, травильные и гальванические трещины.
Эксплуатационные повреждения — усталостные и коррозионно-усталостные очаги у концентраторов напряжений.
Для каждой группы принцип выявления дефектов следующий:
- понять форму предполагаемого повреждения;
- определить типичную зону;
- создать правильное направление магнитного поля;
- выбрать индикатор под требуемую чувствительность.
FAQ по типам повреждений при магнитопорошковой дефектоскопии
1) Какие типы повреждений в целом выявляет магнитопорошковый метод?
В первую очередь метод выявляет поверхностные и приповерхностные линейные повреждения в ферромагнитных материалах. Это трещины, закаты, складки, швы, надрывы, поверхностный непровар, шлифовочные, закалочные, усталостные и коррозионно-усталостные трещины.
2) Какие повреждения считаются наиболее “видимыми” для МПД?
Лучше всего выявляются узкие линейные дефекты, выходящие на поверхность или расположенные близко к ней. Чем дефект длиннее, острее и чем лучше он пересекается магнитным потоком (под прямым углом), тем надёжнее он выявляется.
3) Какие группы повреждений выделяют на практике?
Обычно повреждения делят на:
- литейные;
- дефекты проката, ковки и штамповки;
- сварочные;
- дефекты после термообработки и мехобработки;
- эксплуатационные повреждения.
4) Какие повреждения относятся к литейным?
К литейным повреждениям относят:
- горячие надрывы;
- усадочные трещины;
- поверхностные трещины охлаждения;
- часть включений, если они расположены у поверхности.
5) По каким признакам можно распознать литейные повреждения?
Литейные повреждения часто располагаются:
- в переходах сечения;
- у галтелей;
- в тонких стенках;
- в местах локального термического напряжения.
По МПД такие дефекты чаще дают рваную, ветвящуюся или прерывистую линейную индикацию.
6) Какие литейные повреждения магнитопорошковый метод выявляет лучше всего?
Лучше всего выявляются горячие надрывы и усадочные трещины. Округлая пористость и глубокие внутренние литейные дефекты выявляются значительно хуже.
7) Какие повреждения характерны для проката и поковок?
Для дефектов проката, ковки и штамповки относятся:
- швы;
- закаты;
- ковочные складки;
- трещины охлаждения;
- надрывы по линии облоя;
- поверхностные разрывы после пластической деформации.
8) Чем ковочные складки отличаются от открытых трещин?
Ковочные складки часто лежат под малым углом к поверхности, поэтому могут выглядеть менее контрастно, чем трещины. Они опасны тем, что визуально могут казаться незначительными, но при нагрузке становятся очагом разрушения.
9) Какие повреждения относятся к сварочным?
К сварочным повреждениям относят:
- продольные трещины шва;
- поперечные трещины шва;
- кратерные трещины;
- трещины в зоне термического влияния;
- поверхностный непровар;
- поверхностное несплавление;
- подрезы с трещинообразованием.
10) Как отличить продольную и поперечную сварочную трещину?
Продольная сварочная трещина обычно идёт вдоль оси шва или вдоль линии сплавления. Поперечная — пересекает шов поперёк. Для дефектоскописта важно не только направление самой индикации, но и её положение относительно валика, корня шва и зоны термического влияния.
11) Что такое кратерная трещина?
Это трещина, возникающая в месте окончания сварочного прохода, где формируется кратер. Такая зона часто имеет высокую локальную напряжённость и склонна к растрескиванию.
12) Какие повреждения возникают после термообработки?
К повреждениям термообработки относятся:
- закалочные трещины;
- правочные трещины;
- трещины после локального термического воздействия;
- часть трещин, возникающих из-за остаточных напряжений.
13) Где чаще всего возникают закалочные трещины?
Для закалочных трещин наиболее типичными зонами являются:
- галтели;
- переходы от тонкого к большему сечению;
- кромки пазов;
- корни шлицев;
- резьбы;
- острые углы и концентраторы напряжений.
14) Какие признаки у закалочных трещин?
Обычно это резкие линейные индикации в зонах концентрации напряжений после термообработки. Нередко они располагаются симметрично на одинаковых участках детали.
15) Что такое шлифовочные трещины?
Это поверхностные трещины, возникающие из-за локального перегрева при шлифовании, особенно на закалённых поверхностях. Они относятся к наиболее важным дефектам финишной обработки.
16) Как выглядят шлифовочные трещины при МПД?
Они могут выглядеть как:
- серия коротких параллельных линий;
- сетка мелких трещин;
- группа близко расположенных поверхностных индикаций.
17) Какие повреждения относятся к эксплуатационным?
К эксплуатационным повреждениям относят:
- усталостные трещины;
- коррозионно-усталостные трещины;
- трещины от перегрузки;
- повреждения в зонах контактной усталости.
18) Где чаще всего возникают эксплуатационные трещины?
Обычно в концентраторах напряжений:
- у галтелей валов;
- в переходах диаметров;
- у кромок отверстий;
- в корнях резьбы;
- в шпоночных пазах;
- в посадочных местах;
- в зонах локальной коррозии.
19) Какой главный признак усталостной трещины при МПД?
Усталостная трещина обычно даёт узкую линейную индикацию, выходящую из конкретного концентратора напряжений. Часто видно, что трещина начинается из одной точки зарождения.
20) Какие типы повреждений магнитопорошковый метод выявляет хуже всего?
Хуже выявляются:
- округлые поры;
- внутренние полости;
- глубокие дефекты;
- ламинации на широкой поверхности;
- несплошности, лежащие параллельно поверхности без выхода к ней.
21) Какие повреждения обязательно требуют контроля в двух направлениях?
В двух направлениях особенно важно контролировать:
- сварные соединения;
- поковки со сложной ориентацией дефектов;
- зоны усталостного разрушения;
- детали, где направление возможной трещины заранее неочевидно.
22) Для каких типов повреждений особенно важна высокая чувствительность метода?
Высокая чувствительность особенно нужна для:
- шлифовочных трещин;
- закалочных трещин;
- мелких усталостных трещин;
- поверхностных трещин после сварочного ремонта;
- дефектов после травления и гальваники.
23) Можно ли по виду индикации точно определить тип повреждения?
Не всегда. По индикации можно оценить характер дефекта — линейный он или нет, одиночный или групповой, поверхностный, протяжённый, расположен ли в типичной опасной зоне. Но окончательное заключение всегда делают с учётом происхождения детали, технологии изготовления, геометрии зоны и условий эксплуатации.