Продольное намагничивание — один из базовых методов МПД для выявления поперечных дефектов на ферромагнитных деталях. Метод реализуется с помощью соленоидов, обмоток гибким кабелем, электромагнитов и устройств на постоянных магнитах и широко применяется в производстве, ремонте и эксплуатации.
Что такое продольное намагничивание
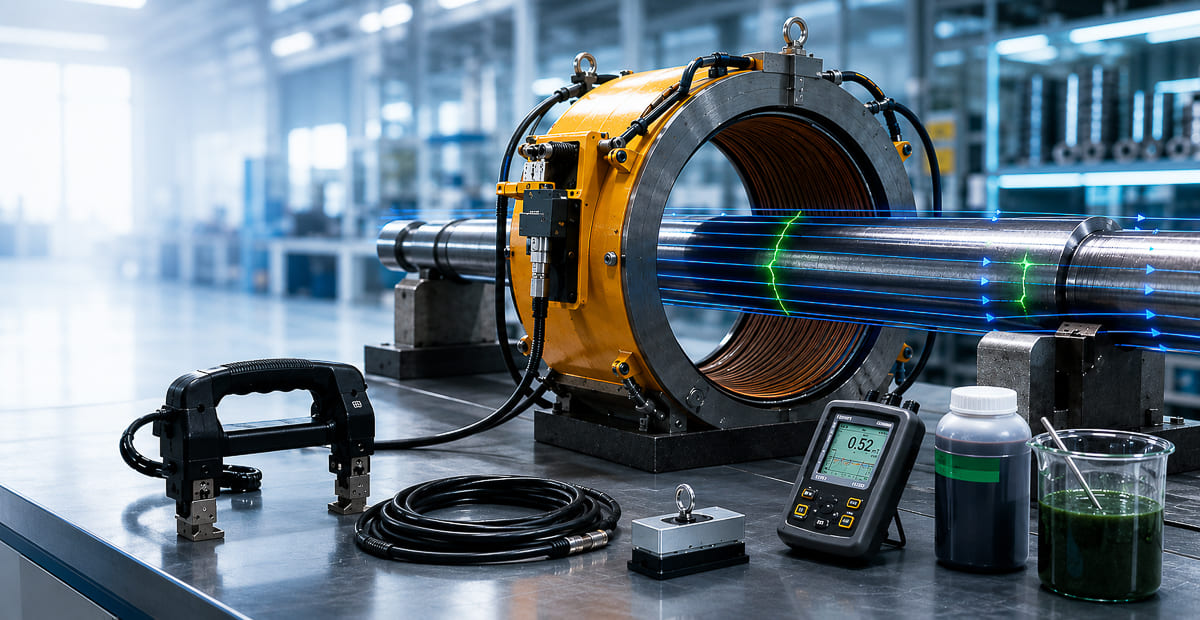
Продольное намагничивание — это вид намагничивания, при котором магнитный поток ориентирован вдоль контролируемой зоны детали или вдоль ее оси. В формулировке ГОСТ Р 56512-2015 это «продольное (полюсное) намагничивание»: магнитный поток одну часть пути проходит в материале объекта контроля, другую — по воздуху, а на объекте образуются магнитные полюсы. Продольное намагничивание выполняют с помощью соленоидов, обмоток гибким кабелем, электромагнитов или намагничивающих устройств на постоянных магнитах. Этот метод особенно полезен там, где нужно выявлять трещины, ориентированные поперек линии магнитного потока.
Какие дефекты лучше выявляет продольное намагничивание
ГОСТ Р 56512-2015 прямо указывает, что при продольном намагничивании преимущественно обнаруживаются дефекты поперечной ориентации, то есть распространяющиеся перпендикулярно оси соленоида, обмотки кабелем или линии между полюсами электромагнита / постоянного магнита. Выявление дефектов продольной ориентации при этом не гарантируется.
На практике это значит, что продольное намагничивание особенно рационально использовать для:
- поперечных трещин на валах и осях;
- кольцевых трещин;
- шлифовочных трещин;
- дефектов в галтелях и переходных сечениях;
- части дефектов на шестернях, втулках, кольцах и других деталях вращения.
Сам метод магнитопорошкового контроля в первую очередь предназначен для выявления поверхностных дефектов, а также части дефектов, расположенных в непосредственной близости к поверхности.
ГОСТ Р 56512-2015 в п. 12.3 прямо указывает, что наилучшее условие выявления дефектов — перпендикулярное направление магнитного поля к направлению ожидаемых дефектов. В п. 12.5 стандарт допускает уменьшение угла между направлением поля и плоскостью дефекта до 30°, но при этом требует увеличивать напряженность поля; стандарт приводит коэффициенты увеличения при отклонении ориентации от оптимальной.
Где применяется продольное намагничивание
Продольное намагничивание применяют в производстве, ремонте и эксплуатации для контроля объектов из ферромагнитных материалов. Сам ГОСТ Р 56512-2015 распространяется на полуфабрикаты, детали, узлы, элементы конструкций и другие объекты из ферромагнитных материалов с относительной магнитной проницаемостью не менее 40.
Метод используется, в частности, для задачи контроля валов и осей.
На практике этот метод особенно удобен для:
- валов и осей;
- шестерен и обработанных деталей;
- поковок и части отливок;
- шлифованных деталей;
- крепежа и мелких серийных изделий;
- локального контроля на крупных деталях и конструкциях, когда используются ярма, кабели или постоянные магниты.
Какое оборудование используют для продольного намагничивания
Катушки и соленоиды
ГОСТ Р 56512-2015 прямо называет соленоиды базовым средством продольного намагничивания. ГОСТ Р ИСО 9934-1-2011 дополнительно описывает два типовых варианта: соленоид, образованный витками жесткой шины, и соленоид, образованный витками гибкого кабеля. Объект при этом располагается внутри поля так, чтобы контролируемая зона находилась в рабочей области намагничивания.
В технической документации такое средство также называют «катушка намагничивания» или «намагничивающая катушка»; при подборе важны число витков, размер рабочего окна и требуемые ампер-витки.
ГОСТ Р 53700-2009 требует, чтобы для стационарных средств намагничивания поставщик указывал: число витков, максимальное количество ампер-витков, длину катушки, внутренний диаметр или размеры окна, напряженность поля в центре катушки. Минимальные требования для таких средств следующие:
- длительность подачи тока не менее 5 секунд;
- тангенциальная составляющая напряженности поля не менее 2 кА/м.
Обмотки из гибкого кабеля
ГОСТ Р 56512-2015 относит обмотки из гибкого кабеля к штатным средствам продольного намагничивания. ГОСТ Р ИСО 9934-1-2011 отдельно описывает соленоид, образованный витками гибкого кабеля: контролируемый участок должен располагаться между витками обмотки. В приложении А этого стандарта приводятся примеры расчета тока для такого режима.
Применение катушек из гибкого кабеля особенно полезно на крупных деталях и в случаях, когда деталь неудобно помещать в стационарную катушку. При этом ГОСТ Р 56512-2015 прямо указывает, что при невозможности одновременного намагничивания всего объекта намагничивание выполняют по отдельным участкам с применением выносных средств — электроконтактов, приставных электромагнитов, постоянных магнитов и витков гибкого кабеля, накладываемых на участок контроля.
Электромагниты и ярма
Продольное намагничивание также выполняют электромагнитами. Для локального контроля чаще всего используются ярмовые схемы. ГОСТ Р 53700-2009 устанавливает для портативных электромагнитов минимальные требования:
- длительность включения тока не менее 5 секунд;
- температура поверхности рукоятки не более 40 °С;
- напряженность поля при максимальном расстоянии между полюсами — не менее 2 кА/м;
- подъемная сила — не менее 44 Н.
Стандарт также рекомендует размещать выключатель на рукоятке и рассчитывать ярмо на работу одной рукой. Ярмо — это полноценный инструмент продольного локального намагничивания, особенно полезный для ремонта, выездного контроля, крупных деталей и зон, которые неудобно контролировать в катушке.
Постоянные магниты
ГОСТ Р 56512-2015 прямо включает намагничивающие устройства на постоянных магнитах в перечень средств продольного намагничивания. Кроме того, стандарт отдельно отмечает, что постоянные магниты могут входить в состав портативных переносных дефектоскопов и использоваться при локальном контроле, в том числе на конструктивно сложных и крупногабаритных объектах, в цеховых, полевых и стапельных условиях.
Постоянные магниты — это не универсальная замена всем остальным схемам, а удобное решение для локального, автономного и полевого продольного намагничивания. Для реализации этого способа может применяться намагничивающее устройство НЕВА-СМ-200.
Как выбирать режим поля и тока
ГОСТ Р 56512-2015 в п. 12.10 указывает, что при намагничивании объектов применяют импульсный, постоянный, переменный однофазный или трехфазный, выпрямленный одно- и двухполупериодный ток. При этом при переменном и импульсном токе намагничивается в основном поверхностный слой, а при постоянном и выпрямленном токе — поверхностный и подповерхностный слои, что позволяет выявлять дефекты на глубине до 2 мм.
Для продольного намагничивания это означает следующее:
- если задача — чисто поверхностные трещины, часто достаточно переменного поля;
- если важны приповерхностные дефекты, логично рассматривать постоянное или выпрямленное поле;
- если объект сложный по форме или отличается по сечению, режим нужно подбирать под конкретную зону контроля.
Определение минимального значения напряженности приложенного магнитного поля вычисляется по формуле:
Hmin = 15 + 1,1·Hc
Для определения максимального значения напряженности поля используют формулу: Hmax = 40 + 1,5·Hc,
где Hc — коэрцитивная сила материала.
Продольное намагничивание — это расчетный режим. ГОСТ Р 56512-2015 в п.12.20 прямо указывает, что при продольном намагничивании объектов с помощью соленоида или обмотки гибким кабелем намагничивающий ток определяют по формуле, в которую входят длина соленоида (или обмотки), требуемая напряженность поля, число витков и коэффициент, зависящий от соотношения радиуса и длины соленоида. Стандарт приводит табличные значения коэффициента для разных соотношений R/L.
Ток при продольном намагничивании через соленоид или обмотку гибким кабелем считают по формуле:
I = m × (L / N) × H
где:
I — намагничивающий ток, А;
L — длина соленоида или обмотки кабелем, см;
H — требуемая напряженность магнитного поля, А/см;
N — число витков соленоида или обмотки;
m — коэффициент, зависящий от соотношения R/L.
Табличные значения коэффициента m по ГОСТ
| Соотношение R/L | Коэффициент m |
|---|---|
| R = (1/6)L | 2,03 |
| R = (1/5)L | 2,04 |
| R = (1/4)L | 2,06 |
| R = (1/3)L | 2,11 |
| R = (1/2)L | 2,24 |
| R = L | 2,83 |
| R = 2L | 4,47 |
| R = 3L | 6,33 |
| R = 4L | 8,24 |
| R = 5L | 10,20 |
Как рассчитать ток:
- Определить длину соленоида или обмотки L в см.
- Определить радиус соленоида R в см.
- Рассчитать отношение R/L.
- По таблице выбрать коэффициент m.
- Подставить число витков N.
- Подставить требуемую напряженность поля H.
- Рассчитать ток по формуле:
I = m × (L / N) × H.
Пример расчета для катушки:
L = 30 см,
R = 15 см,
N = 5 витков,
H = 30 А/см.
Тогда R = (1/2)L, значит m = 2,24.
Расчет:
I = 2,24 × (30 / 5) × 30 = 2,24 × 6 × 30 = 403,2 А
Что важно для реального применения на участке
Перед началом контроля ГОСТ Р 56512-2015 требует проверять работоспособность дефектоскопа и качество магнитного индикатора с помощью контрольных образцов. Дефектоскоп и индикатор считаются пригодными, если на образце выявлены дефекты, а индикаторный рисунок соответствует дефектограмме. Это требование одинаково важно и для стационарной катушки, и для ярма, и для кабельной схемы.
Метод используется, в частности, для задачи контроль механически обработанных деталей.
Если после продольного намагничивания остаточная намагниченность может повлиять на дальнейшие операции или работу изделия, объект нужно размагничивать. По ГОСТ Р 56512-2015 после размагничивания уровень остаточной намагниченности не должен превышать 5 А/см, если иные значения не заданы нормативной документацией.
Использование и ограничения продольного намагничивания
Продольное намагничивание особенно целесообразно выбирать в следующих случаях:
- нужно выявлять поперечные трещины;
- деталь удобно контролировать в катушке;
- требуется повторяемый серийный контроль;
- объект крупный, и его удобно контролировать локально ярмом, кабелем или постоянным магнитом;
- требуется построить полевой или выездной контур контроля;
- циркулярная схема для задачи неудобна или не дает нужной ориентации поля.
Продольного намагничивания недостаточно, если:
- ожидаемые дефекты ориентированы вдоль поля;
- заранее неизвестно направление дефектов;
- объект имеет сложную геометрию и разные критические зоны;
- требуется закрыть и продольные, и поперечные дефекты одной детали.
В этих случаях ГОСТ Р 56512-2015 рекомендует использовать два взаимно перпендикулярных или три направления либо комбинированное намагничивание.
Геометрия контролируемой детали напрямую влияет на распределение поля. Короткие массивные детали, участки с буртами, ступенями, пазами, отверстиями и переходами сечения имеют более сложную магнитную схему, поэтому поле может распределяться неравномерно, а отдельные зоны требуют дополнительного контроля или повторного намагничивания.
Самые частые ошибки при использовании продольного намагничивания:
- выбор только одного направления поля при неизвестной ориентации дефектов;
- недостаточная напряженность поля;
- слишком большой шаг перестановки ярма или обмотки;
- отсутствие проверки достаточности намагничивания;
- попытка контролировать сложную деталь одной схемой без учета геометрии.
Часто задаваемые вопросы
Что такое продольное намагничивание при магнитопорошковой дефектоскопии?
Какие дефекты лучше всего выявляются при продольном намагничивании?
Чем продольное намагничивание отличается от циркулярного?
В каких случаях для контроля детали выбирают именно продольное намагничивание?
Какими способами создают продольное магнитное поле при МПД?
Какие детали и изделия чаще всего контролируют методом продольного намагничивания?
Почему при продольном намагничивании могут потребоваться несколько направлений контроля?
Нужно подобрать оборудование и схему продольного намагничивания под вашу деталь?
Поможем определить, когда достаточно катушки, когда лучше использовать ярмо, кабель или постоянный магнит, и как увязать продольное намагничивание с вашей номенклатурой деталей и требованиями ГОСТ.