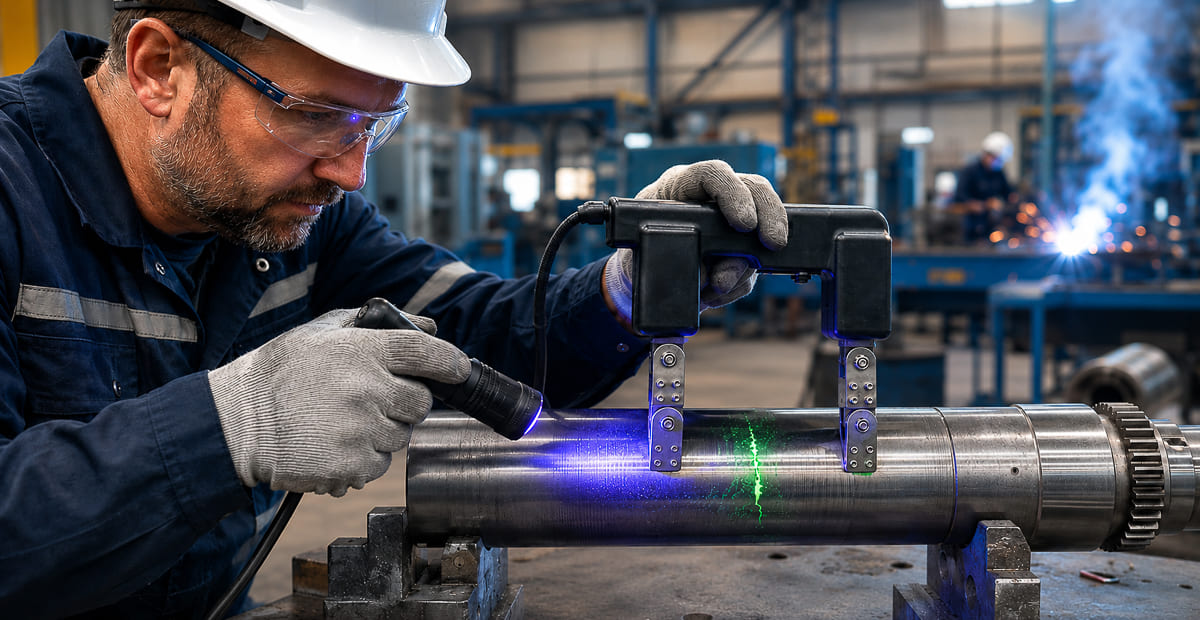
Подбор схемы намагничивания и оборудование для выявления продольных, поперечных и приповерхностных дефектов на стальных валах, осях, шпинделях, пальцах, шейках и других деталях вращения. Метод применим для ферромагнитных материалов в условиях производства, ремонта и эксплуатации.
Когда нужен контроль валов и осей методом МПД
Магнитопорошковая дефектоскопия валов и осей применяется для стальных деталей, работающих под нагрузкой, где критичны поверхностные и приповерхностные трещины. Метод особенно востребован после мехобработки, шлифования, термообработки, ремонта, наплавки и перед сдачей ответственных деталей в сборку или эксплуатацию. По ГОСТ Р 56512-2015 метод распространяется на объекты из ферромагнитных материалов с относительной магнитной проницаемостью не менее 40 в условиях производства, ремонта и эксплуатации.
Для валов и осей это один из наиболее практичных методов НК, потому что дефекты на таких деталях часто ориентированы либо вдоль оси, либо поперек оси, а значит выбор направления магнитного поля напрямую влияет на выявляемость. Стандарт прямо требует выбирать вид и схему намагничивания по геометрии объекта, материалу и ориентации ожидаемых дефектов.
Для деталей этого типа метод в первую очередь используют для обнаружения:
- продольных трещин по образующей;
- поперечных и кольцевых трещин;
- шлифовочных трещин;
- дефектов в переходных сечениях;
- волосовин, закатов и надрывов;
- приповерхностных несплошностей в нагруженных зонах.
Важность метода намагничивания для валов и осей
Для деталей вращения нельзя использовать одну схему намагничивания. Если поле направлено неудачно относительно дефекта, индикаторный рисунок будет слабым или дефект вообще не проявится. ГОСТ Р 56512-2015 указывает, что если вероятное направление ожидаемых дефектов неизвестно, объект намагничивают в двух взаимно перпендикулярных или трех направлениях либо применяют комбинированное намагничивание.
На практике это особенно важно для валов, где одновременно могут встречаться:
- продольные трещины на цилиндрической поверхности;
- поперечные трещины в шейках и галтелях;
- кольцевые дефекты;
- дефекты на торцах и в отверстиях полых деталей.
Циркулярное намагничивание
Для валов и осей циркулярное намагничивание — базовый выбор, когда нужно искать продольные дефекты. По ГОСТ Р 56512-2015 циркулярное намагничивание выполняют пропусканием тока по всей детали, по её части или по центральному проводнику, проходящему через сквозное отверстие. Стандарт отдельно рекомендует располагать стержень по оси отверстия. При такой схеме преимущественно обнаруживаются дефекты продольной ориентации.
Это особенно важно для:
- полых валов;
- втулок и осей со сквозным отверстием;
- деталей, где основной риск образование трещин вдоль оси.
Продольное или полюсное намагничивание
Если задача состоит в нахождении поперечных или кольцевых дефектов, то обычно выбирают продольное намагничивание. Его выполняют с помощью соленоидов, обмоток гибким кабелем, электромагнитов или устройств на постоянных магнитах. При этом преимущественно обнаруживаются дефекты поперечной ориентации, а выявление продольных дефектов не гарантируется.
Для валов и осей этот способ особенно полезен:
- для шлифовочных трещин;
- для кольцевых трещин;
- для дефектов в галтелях и переходных зонах;
- для поперечных дефектов после термообработки.
Комбинированное намагничивание
Если заранее неизвестно, какие дефекты вероятнее — продольные или поперечные, разумно сразу закладывать две схемы контроля. Для валов и осей это часто означает сочетание:
- циркулярного намагничивания для продольных дефектов;
- продольного намагничивания для поперечных дефектов.
Оборудование для МПД контроля валов
Катушки и соленоиды
Катушки и соленоиды оптимальны для продольного намагничивания валов и осей, если детали можно разместить внутри рабочего окна. Это хороший вариант для серийного контроля, когда важны повторяемость режима и стабильность поля. ГОСТ Р 53700-2009 относит такие средства к оборудованию для намагничивания и требует от поставщика указывать характеристики, которые позволяют оценивать пригодность оборудования в эксплуатации.
Когда выбирать катушку:
- детали серийные;
- нужна высокая повторяемость;
- контроль идет на стационарном участке;
- основные повреждения — поперечные дефекты.
Центральный проводник и токовые схемы
Для полых валов и деталей со сквозным отверстием одним из наиболее правильных решений является центральный проводник. ГОСТ Р 56512-2015 прямо предусматривает циркулярное намагничивание по проводнику, проходящему через отверстие детали, и рекомендует располагать его по оси.
Когда лучше использовать центральный проводник:
- полый вал, втулка;
- ось с центральным отверстием;
- нужен поиск продольных дефектов на наружной или внутренней поверхности.
Гибкий кабель
Гибкий кабель полезен, когда вал имеет большой диаметр, насадные кольца или рабочие колеса, вал длинный или неудобен для установки в стационарную катушку. ГОСТ Р 53700-2009 выделяет гибкие кабели как отдельный тип оборудования для магнитопорошкового контроля, их применение — это не “вспомогательное решение”, а штатная инженерная схема.
Когда выбирать кабель:
- крупногабаритные валы;
- длинные оси;
- ремонт и контроль на месте;
- локальное продольное намагничивание.
Ярмовые электромагниты
Для валов и осей ярма не являются основным выбором для полного контроля всей поверхности, но могут быть полезны для локального контроля отдельных участков: галтелей, посадочных мест, шпоночных зон, торцевых переходов. ГОСТ Р 53700-2009 выделяет портативные электромагниты как отдельный тип оборудования и задает для них минимальные требования: длительность включения тока не менее 5 с, температура рукоятки не более 40 °С, напряженность поля при максимальном расстоянии между полюсами не менее 2 кА/м, подъемная сила не менее 44 Н.
Когда выбирать ярмо:
- нужен локальный контроль;
- вал крупный и неудобен для катушки;
- работа идет в ремонте или на выезде;
- нужно быстро проверить отдельную зону, а не всю деталь.
Постоянные магниты
Устройства на постоянных магнитах допустимы для продольного намагничивания и локального контроля, особенно на крупногабаритных и сложных деталях. Постоянные магниты могут использоваться при локальном контроле, в том числе конструктивно сложных и крупногабаритных объектов, в цеховых и полевых условиях.
Когда выбирать постоянный магнит:
- полевые условия;
- локальный контроль;
- ограниченный доступ;
- нет удобного питания для электромагнита.
Методы намагничивания и оборудование для валов и осей
| Задача | Предпочтительный метод | Оборудование | Практический комментарий |
|---|---|---|---|
| Поиск продольных трещин на валу | Циркулярное намагничивание | Генератор тока, токовая схема, центральный проводник | Лучше всего работает по продольным дефектам. Для полых валов — один из самых правильных вариантов. |
| Поиск поперечных и кольцевых трещин | Продольное намагничивание | Катушка, соленоид, гибкий кабель, электромагнит | Хорошо выявляет поперечные дефекты; продольные при этом не гарантируются. |
| Полый вал со сквозным отверстием | Циркулярное через центральный проводник | Центральный проводник + источник тока | Проводник рекомендуется располагать по оси отверстия. |
| Крупный вал, неудобный для катушки | Локальное продольное | Гибкий кабель, ярмо, постоянный магнит | Выбор зависит от участка контроля и условий доступа. |
| Неизвестная ориентация дефекта | Два направления / комбинированное | Комбинация циркулярной и продольной схемы | Наиболее надежный путь для ответственного контроля. |
Магнитопорошковый контроль валов и осей особенно целесообразен в следующих случаях:
- после шлифования;
- после термообработки;
- после ремонта или наплавки;
- перед сборкой ответственных узлов;
- при входном контроле заготовок и полуфабрикатов;
- при диагностике нагруженных шеек, галтелей и переходных зон.
Подходящее оборудование
Часто задаваемые вопросы
Какие дефекты на валах лучше всего выявляет МПД?
Какой метод лучше для продольных трещин на валу?
Какой метод лучше для поперечных трещин?
Что выбрать для полого вала?
Когда стоит использовать катушку?
Когда подойдет ярмо?
Что делать, если неизвестно направление дефекта?
Нужно подобрать схему магнитопорошкового контроля для валов и осей?
Поможем выбрать метод намагничивания под геометрию детали, тип ожидаемого дефекта и условия контроля: стационарный участок, ремонт, локальный контроль или серийное производство.