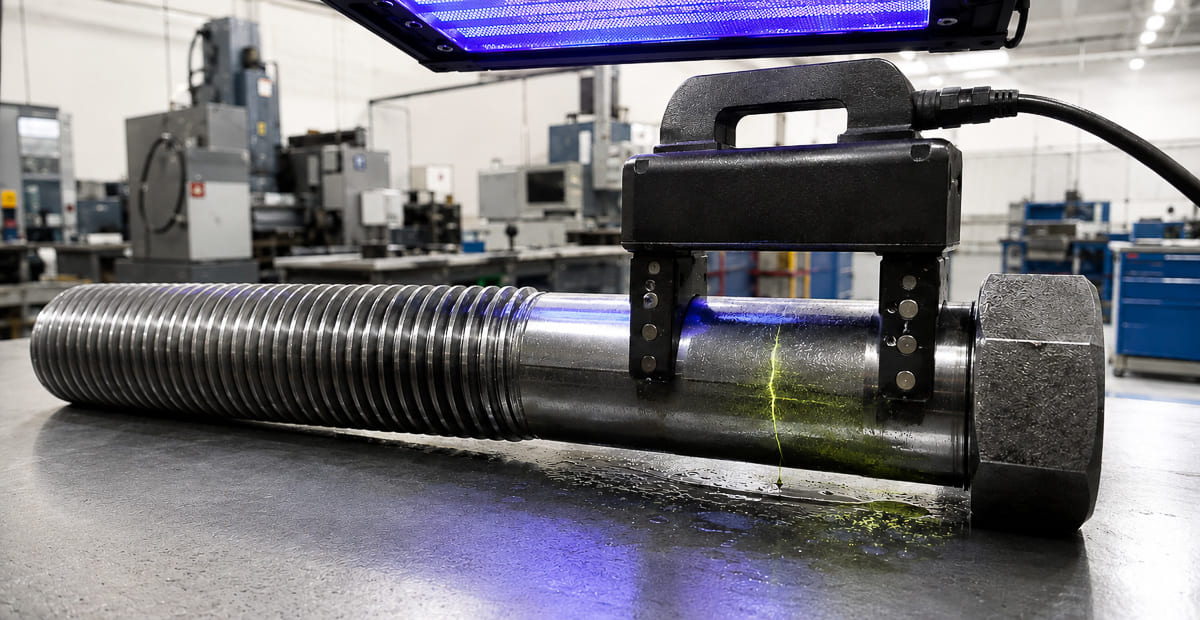
Подбор схемы намагничивания и оборудования для контроля резьбовых шпилек, больших болтов и гаек, колпачковых гаек, применяемых в корпусных разъемах, фланцевых соединениях, узлах аппаратов под давлением, паровых турбин и другого оборудования, где даже небольшой дефект в зоне резьбы или перехода сечения может привести к аварийному отказу.
Когда нужен контроль крепежа и мелких деталей методом МПД
Магнитопорошковая дефектоскопия крепежа и мелких деталей нужна там, где даже небольшой поверхностный дефект может привести к разрушению или отказу изделия в работе. Для небольших ферромагнитных деталей метод особенно удобен тем, что позволяет встроить контроль в производственный маршрут после мехобработки, термообработки, покрытия, ремонта или перед отгрузкой партии. Магнитопорошковый контроль один из основных методов для полуфабрикатов, деталей, узлов и изделий из ферромагнитных материалов в условиях производства, ремонта и эксплуатации (ГОСТ Р 56512-2015).
Для такого класса изделий МПД особенно полезен в двух случаях.
- Серийный контроль однотипных деталей, где важны повторяемость, скорость и возможность стандартизировать процесс.
- Выборочный контроль ответственных партий, где нужно подтвердить отсутствие опасных поверхностных трещин и других несплошностей.
Для задач поточного контроля крепежа и мелких изделий применяют универсальные и специализированные стационарные дефектоскопы, а также специализированные автоматизированные установки под однотипные объекты.
Важность магнитопорошкового контроля для ответственного крепежа
Для ответственного крепежа магнитопорошковый контроль целесообразен там, где крепеж работает на высоком усилии затяжки, в переменных тепловых режимах, в вибрации, в коррозионной среде или в ответственных разъемах, где разрушение одной единицы крепежа ведет к потере герметичности, перекосу фланца, повреждению корпуса или аварийной остановке агрегата. Это типичная ситуация для шпилек и гаек корпусов аппаратов под давлением, фланцев трубопроводов, шпилек горизонтальных и вертикальных разъемов паровых турбин, крепежа крышек цилиндров, крышек подшипников, тяжелых насосов и аналогичных узлов.
Для такого крепежа контроль наиболее оправдан в следующих точках технологического маршрута:
- После окончательной мехобработки, нарезания или накатки резьбы.
- После термообработки, до первой сборки.
- После ремонта, восстановления резьбы, шлифования, наплавки или механической доработки.
- Во время капитального ремонта после разборки, очистки и дефектации снятых шпилек, болтов и гаек.
Если крепеж в эксплуатации собирают по схеме «нагретая колпачковая гайка на предварительно подготовленную шпильку», базовый приемочный МПД выполняют по отдельным компонентам до сборки. На собранном горячем соединении магнитопорошковый контроль возможен только как вспомогательный локальный контроль доступных зон, но не как полноценная замена индивидуальной проверке шпильки и гайки.
Какие зоны крепежа являются критическими
Для ответственного крупного крепежа дефекты ищут не по всей поверхности одинаково, а в зонах максимальной нагрузки и вероятного зарождения трещины.
- У резьбовых шпилек критичны: корень резьбы по рабочей длине, первый нагруженный виток, сбег резьбы, переход от резьбы к гладкому стержню, выточки и проточки, торцы, места предыдущей зачистки или ремонта.
- У больших болтов критичны: стержень, резьбовая часть, подголовочный переход, радиус под головкой, опорная поверхность головки, зона первого витка, места контакта после многократной затяжки.
- У колпачковых гаек критичны: внутренняя резьба, первые нагруженные витки, переход от резьбовой части к закрытой колпачковой полости, зона купола и перехода к шестиграннику, наружные ребра и опорный торец.
Именно геометрия этих зон определяет выбор поля. Если намагничивание выбрано неправильно, дефект в резьбовом корне может остаться без уверенной индикации даже при хорошей суспензии и исправном дефектоскопе.
Для крупного крепежа МПД ориентирован прежде всего на поверхностные и приповерхностные дефекты. На практике для шпилек, болтов и гаек наиболее значимы:
- Продольные волосовины, швы, закаты и дефекты прокатного происхождения, идущие вдоль оси стержня или вдоль образующей.
- Продольные трещины в корне резьбы и по переходам сечения.
- Поперечные и кольцевые трещины после термообработки, шлифования, перегрева, неправильной затяжки или циклической нагрузки.
- Трещины в зоне первого нагруженного витка, в сбеге резьбы и в выточках.
- Трещины под головкой болта и в переходе «стержень–головка».
- Трещины по внутренней резьбе и в переходе к колпачковой части гайки.
- Эксплуатационные усталостные трещины, в том числе после многократных циклов нагрева и затяжки.
Для ответственного крепежа наиболее опасны два класса дефектов. Первый — продольные дефекты металлургического и технологического происхождения, которые тянутся вдоль оси шпильки или болта и могут выходить в корень резьбы. Второй — поперечные и кольцевые трещины, возникающие в резьбовом корне, на сбеге резьбы, в радиусах перехода, возникшие под действием тепловой или силовой циклики. Поэтому крепеж редко контролируют одной схемой поля.
Предпочтительный способ контроля и магнитный индикатор
Для приемочного контроля ответственного крепежа рационально ориентироваться на способ приложенного поля и люминесцентную магнитную суспензию. Это особенно важно для резьбовых поверхностей, где опасный дефект часто короткий, расположен в корне витка и должен выявляться в момент действия поля. Способ остаточной намагниченности допустим только тогда, когда он обоснован материалом и аттестованной технологией, но для крупного крепежа после термообработки и ремонта в большинстве случаев практичнее непрерывный контроль в приложенном поле.
Для локального контроля поверхностных трещин ярмом допустим AC-режим. Для крупных сечений, длинных шпилек и больших болтов, где важны продольные дефекты по стержню и приповерхностные дефекты в зоне резьбы, рациональны контактные и катушечные схемы на постоянном или выпрямленном токе с последующим размагничиванием.
Какие методы намагничивания подходят для крепежа и мелких деталей
Для мелких деталей МПД особенно актуально, потому что геометрия изделия часто компактная, а дефект может быть ориентирован по разному. Оборудование под крепеж выбирают не по названию прибора, а по задаче выявления конкретного типа дефектов. Если нужна чувствительность к дефектам одной ориентации, может хватить одной схемы. Если требуется надежный контроль ответственной детали, обычно нужно минимум два направления поля.
Для небольших изделий основной риск заключается в попытке контролировать всю номенклатуру по одной схеме намагничивания. ГОСТ Р 56512-2015 в п.12.3 предписывает выбирать вид, способ и схему намагничивания по геометрии объекта, размерам, материалу, ориентации ожидаемых дефектов. Наилучшее условие — когда магнитное поле направлено перпендикулярно ожидаемому дефекту. Если направление дефектов неизвестно, объект намагничивают в двух взаимно перпендикулярных или трех направлениях либо используют комбинированное намагничивание.
Циркулярное намагничивание током
При циркулярном намагничивании магнитный поток весь путь проходит внутри материала объекта, а создается он пропусканием тока по всей детали. При этом обнаруживаются дефекты продольной ориентации. Для крепежа это актуально при контроле резьбовых шпилек и болтов большого диаметра.
Поперечные дефекты при такой схеме могут выявляться хуже, поэтому для полного контроля часто нужен второй цикл в другом направлении.
Циркулярное намагничивание центральным проводником
При циркулярном намагничивании ток пропускается по центральному проводнику, расположенному внутри полой контролируемой детали. Выявляются дефекты продольной ориентации, а также радиально направленные дефекты на торцевых поверхностях. Метод подходит для гаек и колпачковых гаек с центральным отверстием (диаметр М52 и более).
Продольное или полюсное намагничивание
Выполняют с помощью соленоидов, обмоток гибким кабелем, электромагнитов или устройств на постоянных магнитах. При этом преимущественно обнаруживаются дефекты поперечной ориентации, а продольные не гарантируются. Для серийного контроля мелких деталей это особенно важно: если деталь хорошо помещается в зону катушки или соленоида, можно получить воспроизводимое продольное поле и стабильный режим контроля.
Когда выбирать этот метод:
- для поперечных и кольцевых дефектов шпилек и болтов;
- для серийного контроля крепежа среднего и крупного размера;
- когда крепеж можно разместить в рабочей зоне катушки;
- когда важна повторяемость режима и высокая производительность.
Комбинированное намагничивание
ГОСТ Р 56512-2015 допускает комбинированное намагничивание как наложение на объект двух или более разнонаправленных магнитных полей. Для крепежа этот подход целесообразен, когда заранее неизвестно направление дефекта и осуществляется контроль ответственного крепеже большого диаметра в местах изменения толщины/диаметра.
Матрица выбора метода намагничивания по видам крепежа
| Тип крепежа | Какие дефекты и зоны критичны | Основной вид намагничивания | Что добавлять для полного контроля |
|---|---|---|---|
| Резьбовые шпильки | Продольные волосовины, швы, закаты, трещины по корню резьбы; критичны рабочая резьба, первый виток, сбег резьбы, переход к гладкому стержню. | Циркулярное намагничивание пропусканием тока по всей шпильке между контактами. | Продольное намагничивание в катушке или обмоткой гибким кабелем для поперечных и кольцевых трещин. |
| Большие болты М52–М56 и более | Продольные дефекты стержня и резьбы, трещины под головкой, в подголовочном радиусе, в первом витке и в сбеге резьбы. | Контактное циркулярное намагничивание током по болту на стационарном токовом дефектоскопе. | Продольное намагничивание катушкой или гибким кабелем. Для подголовочной зоны и переходов — локальный контроль ярмом. |
| Колпачковые гайки | Продольные дефекты по внутренней резьбе и стенке гайки. Трещины в зоне перехода к куполу, по первым виткам и по опорному торцу. | Циркулярное намагничивание центральным проводником через отверстие гайки. | Продольное намагничивание в катушке или витком гибкого кабеля для кольцевых и поперечных трещин в резьбе и купольной части. |
Резьбовые шпильки — основной метод намагничивания
Для длинных резьбовых шпилек основным методом следует считать циркулярное намагничивание пропусканием тока по всей шпильке. Именно оно лучше всего пересекает продольные дефекты — волосовины, закаты, швы и осевые трещины, которые для шпилек наиболее типичны как дефекты исходного проката, накатанной резьбы или длительной эксплуатации. Для ответственных шпилек это базовая схема, потому что большинство наиболее опасных для них дефектов ориентировано вдоль оси или вдоль линии корня резьбы.
Однако, одной этой схемы недостаточно. Если ограничиться только током через шпильку, поперечные и кольцевые трещины в корне резьбы, в выточке, на сбеге резьбы и в переходе к гладкой части будут выявляться хуже. Поэтому для приемочного контроля ответственных шпилек второй обязательный цикл — продольное намагничивание в катушке или обмоткой гибким кабелем. На длинной шпильке это поле ориентируют вдоль оси, а дефекты, идущие поперек оси или по кольцу, получают уверенную индикацию.
Для ответственных резьбовых шпилек не применять один универсальный режим. Правильная схема — последовательное двухэтапное намагничивание: сначала током по шпильке, затем продольным полем катушки или кабеля. Если шпилька очень длинная, контроль выполняют по зонам с перекрытием. Если шпилька короткая и имеет большой размагничивающий фактор, допустимо составление в цепочки торцами друг к другу или применение удлинителей, чтобы продольное поле было устойчивым.
Большие болты диаметром М52–М56 и более — метод намагничивания
Для больших болтов с резьбой более М52–М56 основным следует считать контактное циркулярное намагничивание током через болт на стационарном дефектоскопе. Для такого крепежа это наиболее технологичная схема: она обеспечивает достаточный уровень поля в массивном стержне и хорошо выявляет продольные дефекты по телу болта и по резьбовой части. Чем больше сечение болта, тем менее рациональны попытки проверять его только ярмом или только местным полем.
Однако у больших болтов есть проблема: самые опасные трещины часто возникают не только по стержню, но и в подголовочном радиусе, в переходе к опорной поверхности, в первом витке и в сбеге резьбы. Эти зоны уже нельзя закрыть только током через болт. Поэтому вторым циклом должно быть продольное намагничивание катушкой или витком гибкого кабеля вокруг контролируемой зоны. Если болт имеет массивную головку и сложную геометрию, локально подголовочную зону и переходы дополнительно проверяют ярмовым электромагнитом.
Большие болты диаметром более М52–М56 — это зона стационарного токового дефектоскопа. Основной схемой является ток через болт. Дополнительная схема — продольное поле катушкой или гибким кабелем. Ярмо — не основное решение для всего болта, а инструмент локальной доводки по переходам, радиусам и доступным участкам.
Колпачковые гайки: какая схема лучше всего подходит
Для колпачковых гаек основным методом является циркулярное намагничивание центральным проводником. Геометрия гайки с центральным резьбовым отверстием делает эту схему наиболее правильной: ток проходит по проводнику, магнитное поле охватывает внутреннюю резьбу и стенку гайки, а наиболее уверенно выявляются продольные дефекты на внутренней и наружной поверхности, а также дефекты по первым нагруженным виткам.
Но для колпачковой гайки остается группа дефектов, которые центральный проводник выявляет хуже, это — поперечные и кольцевые трещины в зоне перехода к колпачковой части, по куполу, по опорному торцу и по виткам резьбы, идущие поперек образующей. Поэтому для ответственных колпачковых гаек после контроля центральным проводником должен следовать второй цикл — продольное намагничивание в катушке или витком гибкого кабеля. Если гайка крупная и изготовлена по спецзаказу, такая схема дает существенно более надежный результат, чем попытка ограничиться только проводником.
Если требуется локально проверить уже бывшую в работе гайку после ремонта или при наличии подозрительной зоны, ярмо допустимо как вспомогательный инструмент для поверхности купола, граней и перехода к опорному торцу. Но как основная приемочная схема для колпачковой гайки ярмо уступает комбинации «центральный проводник + продольное поле».
Какое магнитный дефектоскоп выбрать под конкретный крепеж
Для ответственного крепежа оборудование выбирают по задаче намагничивания.
- Стационарный токовый дефектоскоп с контактной схемой — базовый вариант для шпилек и больших болтов, когда требуется ток через объект и стабильное воспроизводимое намагничивание.
- Катушка или соленоид — основной инструмент для продольного поля на шпильках, болтах и гайках при поиске поперечных и кольцевых дефектов.
- Центральный проводник — специализированное, но основное средство для гаек и колпачковых гаек с внутренним отверстием, когда нужно надежно искать продольные дефекты по внутренней резьбе и корпусу гайки.
- Гибкий кабель — рациональное решение для крупных болтов и гаек нестандартной формы, которые неудобно ставить в катушку. Особенно полезен для второго цикла продольного намагничивания.
- Ярмовой электромагнит — вспомогательное средство для локального контроля переходов, радиусов, зоны под головкой болта, зоны купола колпачковой гайки и отдельных доступных участков.
- Постоянные магниты — не базовое решение для приемочного контроля ответственного крепежа. Их применение разумно только для отдельных локальных задач и по согласованию с заказчиком.
Для крупного крепежа также важно сразу учитывать режим размагничивания. После контактного и комбинированного намагничивания шпильки, болты и гайки должны быть размагничены в составе аттестованного техпроцесса, особенно если крепеж будет работать в чувствительных узлах турбин, подшипниковых опор и корпусных разъемов.
Для ответственного крепежа нельзя применять универсальную рекомендацию «контролируйте в катушке» или «используйте ярмо». Правильный ответ зависит от типа крепежа.
Подходящее оборудование
Часто задаваемые вопросы
Какой вид намагничивания лучше подходит для резьбовых шпилек?
Какой метод лучше для больших болтов М52–М56 и более?
Какой метод лучше подходит для колпачковых гаек?
Можно ли контролировать весь ответственный крепеж одной схемой намагничивания?
Когда ярмо оправдано для крупного крепежа?
Когда нужен центральный проводник?
Нужно ли контролировать крепеж до сборки с горячей гайкой?
Нужно подобрать схему магнитопорошкового контроля для ответственного крепежа?
Поможем подобрать метод намагничивания и конфигурацию магнитного дефектоскопа под резьбовые шпильки, большие болты и колпачковые гайки: приемочный контроль до сборки, контроль после ремонта, локальная проверка в ходе капитального ремонта или разработка стационарного поста.