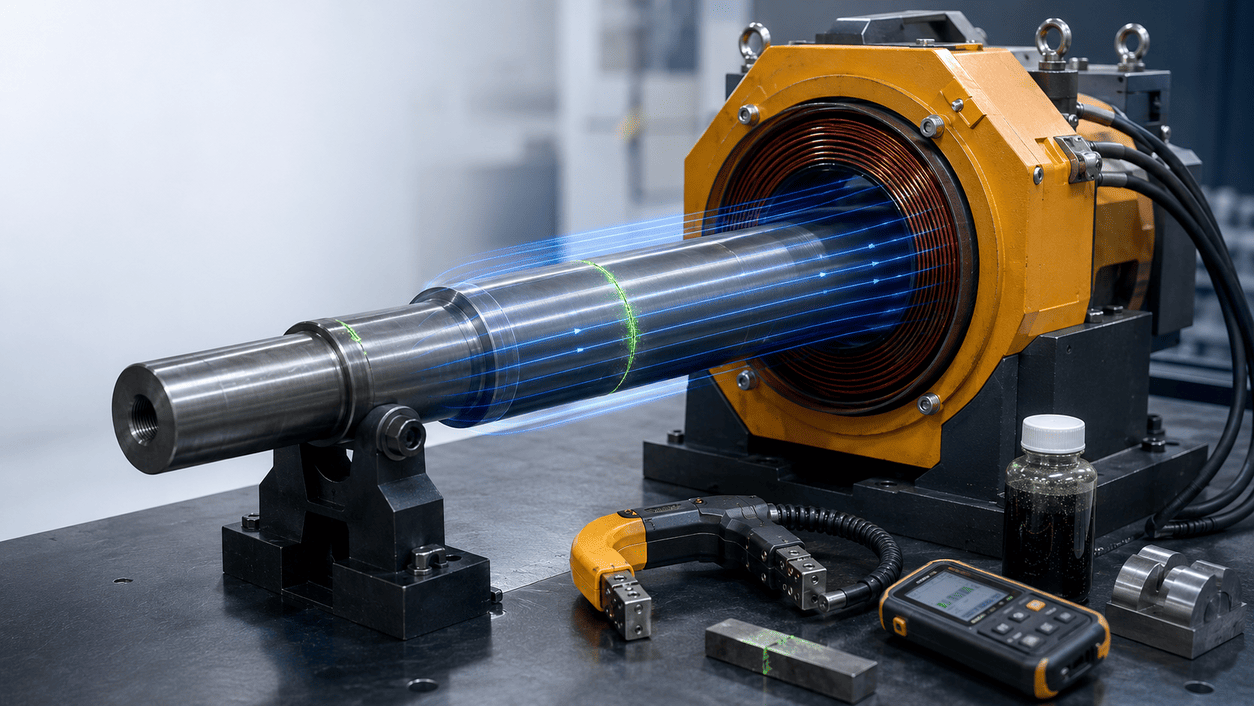
При магнитопорошковой дефектоскопии решающим фактором является не только качество магнитного порошка или суспензии, но и правильно выбранный метод намагничивания детали.
Именно схема намагничивания определяет, появится ли устойчивый индикаторный рисунок над дефектом или опасная трещина будет пропущена.
ГОСТ Р 56512-2015 прямо указывает, что вид, способ и схему намагничивания выбирают по геометрии объекта, его размерам, материалу, толщине немагнитного покрытия, а также по типу, расположению и ориентации ожидаемых дефектов; наилучшее условие выявления — когда направление магнитного поля перпендикулярно направлению ожидаемого дефекта.
С инженерной точки зрения это означает простую вещь: универсального одного способа намагничивания не существует. Один метод лучше выявляет продольные трещины, другой — поперечные, третий удобен для сварных швов, четвертый — для кольцеобразных деталей, а пятый — для локального контроля сложной геометрии.
Поэтому правильный МПД контроль всегда начинается не с выбора дефектоскопа по цене, а с ответа на вопрос: какое направление дефекта наиболее вероятно и какой вектор магнитного поля должен пересекать его под рабочим углом.
Какие методы намагничивания выделяют ГОСТы
ГОСТ Р 56512-2015 в п.12.2 перечисляет основные виды намагничивания, применяемые при МПК: циркулярное, продольное (полюсное), индукционное циркулярное, комбинированное, намагничивание во вращающемся магнитном поле и намагничивание способом магнитного контакта. Это удобная базовая классификация для выполнения МПД.
ГОСТ Р ИСО 9934-1-2011 описывает те же подходы через технические способы реализации: пропускание тока по всему объекту, по части объекта, индуцированный ток, центральный проводник, проводник, расположенный параллельно поверхности, стационарный электромагнит, переносной электромагнит, соленоид из жесткой шины и соленоид из гибкого кабеля.
По сути, один стандарт задает технологическую логику, а второй — типовые физические схемы реализации.
Для понимания методов намагничивания МПД удобно применять следующую структуру, которая ближе всего к реальной практике участка МПД:
- циркулярное намагничивание;
- продольное или полюсное намагничивание;
- локальное ярмовое намагничивание;
- намагничивание катушкой или гибким кабелем;
- индукционное и комбинированное намагничивание;
- контроль в приложенном поле и контроль по остаточной намагниченности.
Ориентация поля относительно дефекта
Ключевой инженерный принцип сформулирован в ГОСТ Р 56512-2015 очень четко: магнитное поле должно быть направлено максимально близко к перпендикуляру относительно плоскости ожидаемых дефектов.
В п.12.5 допускается уменьшение угла между направлением поля и плоскостью дефекта до 30°, но при ухудшении ориентации напряженность поля необходимо увеличивать. В стандарте приведены следующие коэффициенты увеличения: при угле 60° — 1,15; при 50° — 1,30; при 40° — 1,56; при 30° — 2,00.
Это не академическая формальность, а прямое указание на то, почему при “неудобном” расположении детали приходится либо усиливать поле, либо выполнять второй цикл намагничивания в другом направлении.
Также, величину намагничивающего поля необходимо привязывает к магнитным свойствам стали, из которой выполнена контролируемая деталь. ГОСТ Р 56512-2015 в п.12.4 четко задает расчетный диапазон напряженности приложенного поля через коэрцитивную силу материала:
Hmin = 15 + 1,1·Hc, Hmax = 40 + 1,5·Hc, где Hc — коэрцитивная сила в А/см.
Способ приложенного поля и способ остаточной намагниченности
ГОСТ Р 56512-2015 выделяет два базовых режима: способ приложенного поля (СПП) и способ остаточной намагниченности (СОН). При СПП магнитный индикатор наносят перед намагничиванием или в процессе него; индикаторный рисунок формируется во время действия поля.
При СОН объект сначала намагничивают, затем поле снимают, и только после этого выполняют нанесение индикатора и осмотр. СПП обычно применяют для магнитомягких материалов с коэрцитивной силой менее 10 А/см, а СОН — главным образом для магнитотвердых материалов с коэрцитивной силой более 9,5–10,0 А/см.
Это деление принципиально для выбора оборудования и режимов. Стандарт также показывает, что даже для магнитотвердых сталей в ряде случаев используют СПП: например, если нужно обнаруживать подповерхностные дефекты глубже 0,01 мм и обычно не более 2 мм, если на объекте есть покрытие толщиной 40–50 мкм и более, если форма сложная, отношение длины к эквивалентному диаметру при постоянном поле меньше 5, или если объект слишком крупный для надежного намагничивания на остаток. То есть СПП — это не “простой вариант для простых случаев”, а базовый рабочий режим для большой части реальных изделий.
Циркулярное намагничивание
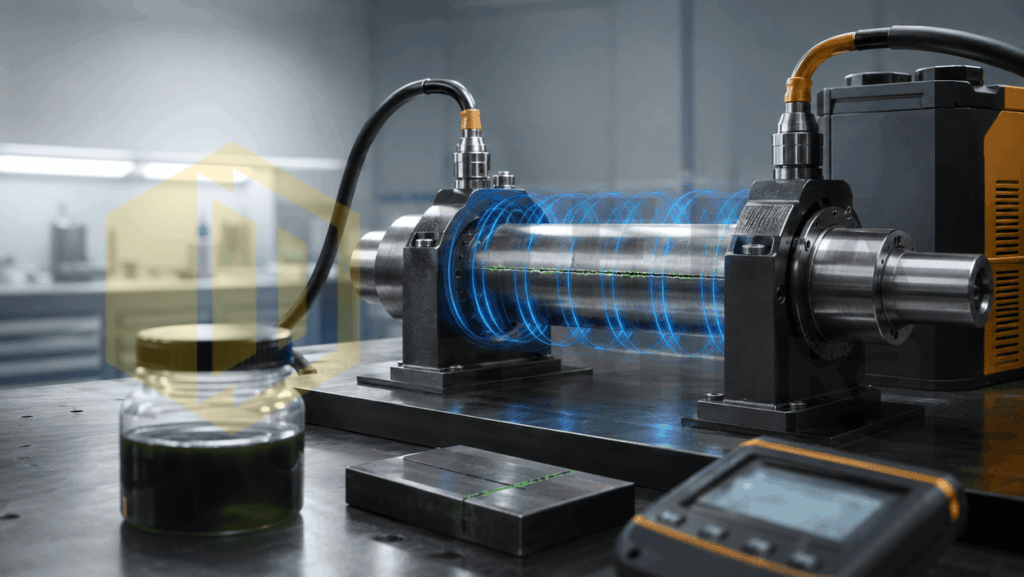
По п.12.6 ГОСТ Р 56512-2015 при циркулярном намагничивании магнитный поток весь путь проходит внутри материала объекта. Такой режим создают пропусканием тока по всей детали, по её части или по центральному проводнику, проходящему через отверстие.
При этом преимущественно обнаруживаются дефекты продольной ориентации, то есть дефекты, распространяющиеся вдоль направления намагничивающего тока, а также радиально направленные дефекты на торцевых поверхностях.
Выявление поперечных дефектов при такой схеме не гарантируется. Это важно для валов, штоков, осей и других деталей вращения: если ищете продольные трещины, циркулярное поле обычно эффективнее продольного.
ГОСТ Р 56512-2015 в п.п.12.13–12.15 дает и расчетные ориентиры.
- Для круглого сечения при намагничивании пропусканием тока по всему объекту расчетный ток задается формулой:
I = 3HD, где:
H — заданная напряженность поля в А/см;
D — диаметр объекта в сантиметрах.
- Для сложной формы для расчета допускается использовать эквивалентный диаметр, его можно определить по формуле:
D = P/π ≈ 0,3P, где: P — периметр сечения.
А затем рассчитывать ток: I = H·P. Для деталей сложной формы эти значения используют как первое приближение и затем уточняют экспериментально по фактической напряженности поля.
При локальном циркулярном намагничивании через электроконтакты ГОСТ Р 56512-2015 отдельно предупреждает о предельных величинах тока. Ток, пропускаемый через объект, как правило, не должен превышать 1500–1800 А. Иначе существует риск перегрева, прожога, искрения и повреждения контактных площадок.
ГОСТ Р ИСО 9934-1-2011 в описании методов пропускания тока также требует принимать меры, исключающие повреждение объекта в местах электрического контакта; среди возможных опасностей названы перегрев, прожоги и образование дуги.
Продольное или полюсное намагничивание
В п.12.8 ГОСТ Р 56512-2015 определено продольное (полюсное) намагничивание следующим образом: часть пути магнитный поток проходит в материале объекта, часть — по воздуху; на объекте формируются магнитные полюсы. Такой режим создают соленоидами, обмотками гибким кабелем, электромагнитами или намагничивающими устройствами на постоянных магнитах.
При продольном намагничивании преимущественно обнаруживаются дефекты поперечной ориентации, распространяющиеся перпендикулярно оси соленоида, кабельной обмотки или линии между полюсными наконечниками. Выявление продольных дефектов при этом не гарантируется.
Для валов и цилиндрических деталей это означает следующее: если нужно выявлять кольцевые или поперечные трещины, продольное поле обычно предпочтительнее циркулярного.
Для продольного намагничивания п.12.20 ГОСТ Р 56512-2015 прямо требует определять намагничивающий ток расчетом через длину соленоида, требуемую напряженность поля и число витков.
В ГОСТ Р ИСО 9934-1-2011 (приложение А) даны примеры расчета тока для соленоидов из жесткой шины и гибкого кабеля. Для коротких деталей (при L/D < 5) требуемые токи намагничивания становятся слишком большими и для снижения тока следует использовать магнитные удлинители, увеличивающие эффективную длину детали.
Намагничивание катушкой и гибким кабелем
В инженерной практике катушка и гибкий кабель часто воспринимаются как одно и то же, но стандарты различают эти варианты. ГОСТ Р ИСО 9934-1-2011 отдельно описывает соленоид, образованный витками медной или алюминиевой шины (п. 8.3.2.5) и соленоид, образованный витками гибкого кабеля (п. 8.3.2.6).
Для гибкого кабеля обмотка образуется плотной навивкой кабеля вокруг объекта, при этом контролируемый участок должен располагаться между витками обмотки. Для жесткой катушки расчетные формулы тока (приложение А) работают при условии, что объект занимает не более 10 % площади поперечного сечения обмотки и расположен вдоль оси в нижней части обмотки.
Это важный технологический момент: если деталь занимает слишком большую часть окна катушки, ток намагничивания сложнее рассчитать, а воспроизводимость результатов падает.
Для сварных соединений в ГОСТ ISO 17638-2018 представлен еще один полезный ориентир по катушке и гибкому кабелю. На типовых схемах п. 5.6.2 указано, что при контроле для выявления продольных трещин расстояние от шва до катушки или кабеля должно быть от 20 до 50 мм. А произведение числа витков на ток должно удовлетворять условию NI > 8D, где N — число витков, I — действующее значение тока, D — характерный размер зоны контроля в схеме.
Ярмовые электромагниты и локальное намагничивание
Для сварных соединений, крупногабаритных изделий и выездного контроля ключевое значение имеет ярмовое намагничивание. ГОСТ ISO 17638-2018 требует, чтобы для гарантированного выявления дефектов по всем направлениям сварное соединение намагничивали в двух направлениях, приблизительно перпендикулярных друг другу, с максимальным отклонением от перпендикулярности 30°. Контроль только в одном направлении стандартом не рекомендуется, хотя и допускается, если это прямо установлено спецификацией.
Тот же стандарт вводит важные размеры для зоны эффективного контроля. Для типовых схем магнитопорошкового контроля сварных соединений длина пути магнитного потока в материале, должна быть не меньше ширины сварного шва с зоной термического влияния плюс 50 мм. На схемах для ярмового метода дополнительно указаны ориентиры зоны — более 75 мм. Стандарт также показывает необходимость нахлеста контролируемых участков, потому что вблизи полюсных наконечников ярма возникает неконтролируемая область с избыточным скоплением магнитных частиц. Это очень важный момент для реального качества контроля: ярмо эффективно, но только при правильной постановке, шаге перестановки и перекрытии зон.
В приложении А ГОСТ ISO 17638-2018 есть и важный эксплуатационный нюанс: переменный ток дает наибольшую чувствительность к поверхностным дефектам, а ярмовые электромагниты обеспечивают достаточное намагничивание в простых стыковых швах. Но если путь магнитного потока становится слишком длинным, как в тавровом соединении, или если конфигурация сложная, как у врезок труб с углом соединения менее 90°, то чувствительность ярма может снижаться, и в таких случаях более подходящими становятся электроконтакты или намотанный кабель.
Намагничивающие устройства на постоянных магнитах
Постоянные магниты — не “вспомогательный кустарный инструмент”, а штатный способ продольного локального намагничивания. В качестве подходящего оборудования можно рассмотреть устройство НЕВА-СМ-200. ГОСТ Р 56512-2015 относит намагничивающие устройства на постоянных магнитах в перечень средств продольного намагничивания.
Постоянные магниты могут входить в состав портативных переносных дефектоскопов и использоваться при локальном контроле, в том числе конструктивно сложных и крупногабаритных объектов, в цеховых, полевых условиях, на стапелях.
Но у такого способа есть инженерные ограничения. По ГОСТ ISO 17638-2018 применение постоянного тока или постоянных магнитов для контроля сварных швов должно быть прямо указано в спецификации контроля. Иными словами, для контроля качества сварки базовой рекомендацией остается переменное намагничивание, а постоянные магниты используют там, где это обосновано задачей, геометрией или условиями работы. Устройства на постоянных магнитах являются не просто решением для локального контроля, а незаменимым инструментом при контроле труднодоступных зон и мобильного применения.
Намагничивание при помощи центрального проводника
ГОСТ Р ИСО 9934-1-2011 отдельно выделяет два часто недооцененных способа: центральный проводник внутри кольцевой детали и проводник, расположенный параллельно контролируемой поверхности. Первый вариант особенно полезен для отверстий, втулок, колец и полых деталей: изолированный стержень или кабель пропускают через отверстие, и метод обеспечивает очень высокую чувствительность к несплошностям, параллельным направлению тока. Второй способ используют, когда нужно намагнитить локальную область без прямого контакта с объектом. На практике центральный проводник и близко расположенный проводник часто дают лучшее решение чем схемы с катушкой или ярмом для внутренних поверхностей, отверстий, буртов, фланцев, кольцевых элементов и сложных литых деталей.
Индукционное, комбинированное и вращающееся поле
МПД не ограничивается только циркулярным и продольным методами намагничивания. В п.12.9 ГОСТ Р 56512-2015 описано индукционное циркулярное намагничивание, оно заключается в следующем: в материале объекта возбуждают электрический ток, полем которого объект и намагничивается. Такой способ рекомендуется для выявления кольцевых дефектов на боковых, наружных и внутренних поверхностях. Для кольцевых деталей и тел вращения это полезная альтернатива прямому пропусканию тока, особенно когда контактное намагничивание нежелательно.
В п.12.11 ГОСТ Р 56512-2015 вводит комбинированное намагничивание как наложение на объект двух или более различно направленных магнитных полей. В частности, стандарт допускает сочетание переменных синусоидальных, выпрямленных однополупериодных или двухполупериодных полей, а также однонаправленных выпрямленных полей, сдвинутых по фазе на 120°.
Если необходимо сократить количество циклов контроля и получить многовекторную чувствительность в одном технологическом проходе, комбинированное намагничивание — нормативно допустимый и инженерно обоснованный путь. В качестве подходящего оборудования можно рассмотреть установка НЕВА-ПМД-2000.
Так же используют намагничивание во вращающемся магнитном поле п.12.12 ГОСТ Р 56512-2015. Его выполняют полем электрического тока, возбуждаемого в объекте контроля, применяется оно главным образом для контроля способом остаточной намагниченности объектов с большим размагничивающим фактором, с ограниченными контактными площадками, сложной формой и/или не токопроводящими покрытиями. Это уже более специализированная и сложный метод намагничивания.
Почему переменный, постоянный и выпрямленный ток дают разный результат
П. 12.10 ГОСТ Р 56512-2015 перечисляет допустимые виды намагничивающего тока: импульсный, постоянный, переменный однофазный и трехфазный, выпрямленный однополупериодный и двухполупериодный, а также выпрямленный трехфазный ток. Для специалиста МПД главный фактор здесь в глубине контроля. Стандарт прямо указывает: при намагничивании переменным или импульсным током намагничивается в основном поверхностный слой, что позволяет выявлять только поверхностные дефекты; при намагничивании постоянным или выпрямленным током намагничиваются поверхностный и подповерхностный слои, что позволяет выявлять как поверхностные, так и подповерхностные дефекты на глубине до 2 мм.
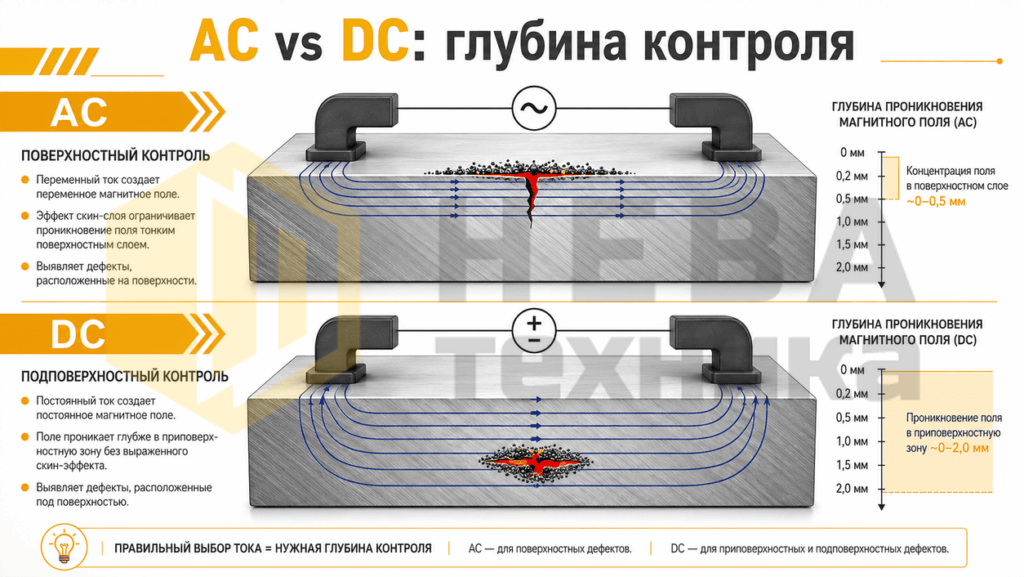
Эта цифра напрямую влияет на выбор оборудования. Если задача — быстрый контроль поверхностных трещин на шлифованной детали, переменное поле обычно достаточно и даже предпочтительно. Если есть риск подповерхностных дефектов или на детали имеется неснимаемое немагнитное покрытие толщиной 40–50 мкм и более, ГОСТ Р 56512-2015 в п. 9.7 прямо указывает, что в таких случаях объекты из магнитотвердых сталей нередко контролируют именно в приложенном поле, а не по остаточной намагниченности. Для практики это значит: выбор вида тока — это часть технологии обнаружения дефекта, а не только характеристика блока питания дефектоскопа.
Размагничивание как часть технологии намагничивания
После контроля МПД вопрос намагничивания не заканчивается. ГОСТ Р 56512-2015 требует размагничивать объекты, если остаточная намагниченность может влиять на показания приборов, работу датчиков, износ в подвижных сопряжениях или последующие технологические операции.
В качестве типичных примеров приведены валы, колеса и шестерни редукторов. По п.15.2 размагничивание выполняют воздействием знакопеременного поля с убывающей до нуля амплитудой.
Для стационарных соленоидов при удалении объекта от катушки стандарт приводит ориентир: расстояние, на котором напряженность поля снижается до уровня фона, должно быть не менее 0,7 м. После размагничивания остаточная намагниченность на объекте не должна превышать 5 А/см, если иное не установлено НТД предприятия или отрасли.
Для сварных соединений ГОСТ ISO 17638-2018 формулирует это чуть иначе: после контроля переменным током остаточная намагниченность обычно низкая, и необходимость в размагничивании часто отсутствует.
Но если размагничивание требуется, перед мехобработкой рекомендуется уровень остаточной намагниченности H < 0,4 кА/м. По сути, это еще одно подтверждение того, что вид тока и схема намагничивания напрямую влияют не только на выявляемость дефектов, но и на последующие операции с изделием.
Какой метод намагничивания выбирать на практике
Если свести все требования ГОСТ к прикладной логике, то правило выбора выглядит следующим образом:
- Для длинных цилиндрических деталей и продольных трещин чаще выбирают циркулярное намагничивание.
- Для поперечных трещин на тех же деталях — продольное намагничивание катушкой, соленоидом или ярмом. Практический вариант реализации рассмотрен на странице контроль валов и осей.
- Для сварных швов обычно работают в двух почти перпендикулярных направлениях, с нахлестом зон, часто ярмом или электроконтактами, а при сложной геометрии — кабелем или другой схемой.
- Для локального контроля крупных объектов удобны ярма и постоянные магниты.
- Для кольцевых и полых деталей часто выгодны центральный проводник, тороидальная обмотка или индукционное намагничивание.
- Если нужна чувствительность к подповерхностным дефектам, предпочтение обычно отдают постоянному или выпрямленному полю.
- Если контролируют только поверхность, часто достаточно переменного поля.
Выбор схемы намагничивания объясняется конкретными параметрами: направлением ожидаемого дефекта, требуемой напряженностью поля, видом тока, размерами эффективной зоны, шагом перестановки ярма, наличием покрытия, отношением длины детали к диаметру и допустимым уровнем остаточной намагниченности. Если эти параметры не определены, то даже хороший дефектоскоп превращается в “черный ящик”, а качество контроля начинает зависеть от интуиции оператора. В качестве подходящего оборудования можно рассмотреть дефектоскоп НЕВА-ПЭМ-2.
Методы намагничивания деталей является основой достоверности всего контроля при МПД. ГОСТ Р 56512-2015 описывает: виды намагничивания, диапазоны поля, расчеты токов, правила выбора СПП и СОН, а также требования к размагничиванию. ГОСТ Р ИСО 9934-1-2011 дополняет эту картину физическими схемами реализации — от осевого пропускания тока и центрального проводника до ярма, жесткого соленоида и гибкого кабеля. ГОСТ ISO 17638-2018 накладывает на эти методы практические требования по сварным соединениям: два направления намагничивания, отклонение от перпендикулярности не более 30°, эффективная зона не меньше ширины шва с ЗТВ плюс 50 мм и обязательный нахлест участков. В сумме это и есть основа для обеспечения необходимых условий для обнаружения дефекта при МПД.